
Índice
Numa fundição de areia convencional, o estado da areia de moldagem pode afetar praticamente todas as etapas seguintes. A humidade, a compactação, o teor de ligante e o desgaste do modelo podem, todos eles, influenciar a peça fundida final.
A fundição V-Process adota uma abordagem diferente. Em vez de recorrer à argila ou à resina para manter a areia unida, utiliza areia seca envolvida por uma película de plástico. O vácuo mantém o molde rígido até que o metal se solidifique.
O método parece simples. Para que funcione de forma fiável, especialmente no caso de peças fundidas de metal de grandes dimensões, é necessário um controlo cuidadoso da película, do sistema de vácuo, do enchimento com areia e das condições de vazamento.
Para os fabricantes que comparam processos de fundição, a verdadeira questão não é se a fundição pelo processo V produz uma superfície com melhor aspeto. Trata-se de saber se as suas características de moldagem podem reduzir as dificuldades de produção e o custo do componente acabado.
O que é a fundição pelo processo V?
A fundição V-Process, também conhecida como moldagem selada a vácuo, é um método de fundição em areia desenvolvido no Japão no início da década de 1970.
O processo utiliza areia seca e solta, contida entre películas de plástico. Quando o ar é evacuado do molde, a pressão atmosférica comprime os grãos de areia e mantém a forma da cavidade de fundição.
A areia, por si só, não sofre uma reação química de endurecimento.
Esta é a diferença fundamental entre a fundição pelo processo V e a fundição convencional em areia verde ou em areia com resina.
Na moldagem em areia verde, a argila e a humidade proporcionam a ligação. Na moldagem sem cozedura, os ligantes químicos endurecem a areia. No Processo V, a resistência do molde depende da manutenção de uma diferença de pressão entre o interior do molde de areia selado e a atmosfera circundante.
Se se libertar o vácuo na fase adequada, a areia volta a escoar livremente.
Essa diferença afeta o desgaste dos moldes, o manuseamento dos moldes, a desmoldagem e a reutilização da areia.
Além disso, apresenta um risco que os moldes de areia convencionais não apresentam na mesma medida: uma perda de vácuo pode comprometer a estabilidade do molde.
Como funciona, na prática, a fundição pelo processo V
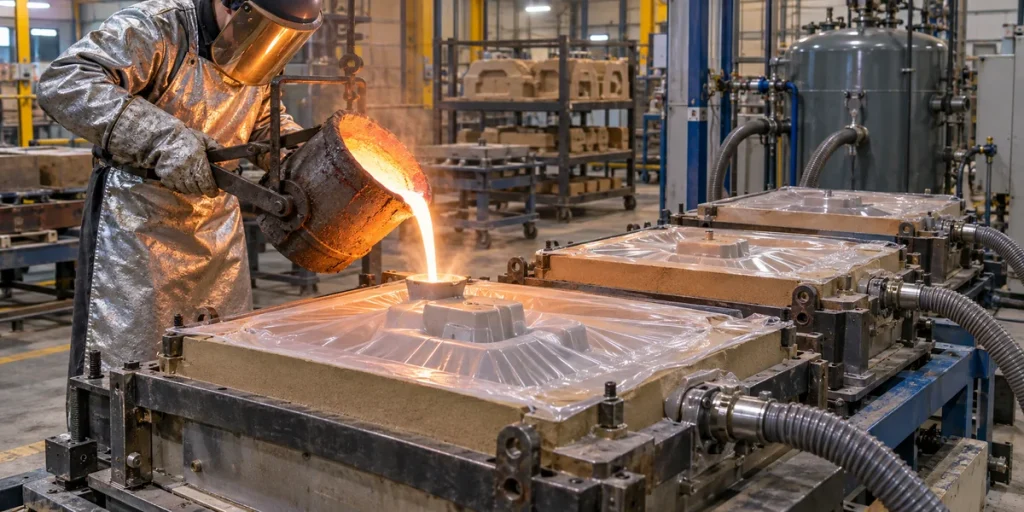
O processo começa com um molde fixado numa placa especialmente concebida para o efeito. Pequenas aberturas ligam a superfície do molde a uma câmara de vácuo situada por baixo.
Uma película fina de material termoplástico é aquecida até ficar suficientemente flexível para se adaptar aos contornos do padrão.
Quando se aplica vácuo através da placa de moldagem, a película amolecida é esticada firmemente contra a superfície.
É importante fazer bem esta primeira etapa. Se a película cobrir uma área recuada em vez de seguir o seu contorno, o molde resultante reproduzirá uma geometria errada. Um estiramento excessivo também pode causar rasgos nos cantos.
Assim que a película estiver colocada, coloca-se um molde sobre o modelo.
A areia seca é vertida no molde e assentada por vibração. A vibração ajuda a areia a preencher os espaços em torno do modelo, sem a compactação mecânica normalmente associada a alguns métodos de moldagem com areia aglomerada.
Uma segunda película sela a superfície exposta.
O ar é então extraído através de canais no frasco. A pressão atmosférica comprime a areia contida no interior, criando um molde suficientemente rígido para ser manuseado.
O molde é retirado enquanto se mantém o vácuo.
A segunda metade do molde é preparada da mesma forma. Após a montagem, o molde está pronto para o vazamento.
O metal fundido entra na cavidade através de um sistema de canais de alimentação concebido para o efeito. A cavidade deve encher-se, ao mesmo tempo que os gases gerados durante o vazamento têm uma via de escape adequada.
O vácuo permanece ativo enquanto a peça fundida solidifica o suficiente para manter a sua forma.
Só então é que a diferença de pressão é eliminada.
Sem o apoio do vácuo, a areia deixa de se manter unida. Desprende-se da peça fundida, eliminando grande parte do esforço mecânico normalmente necessário durante a desmoldagem.
A peça fundida pode, em seguida, ser limpa, inspecionada, submetida a tratamento térmico ou usinada de acordo com o desenho.
Por que é importante o controlo do vácuo
O sistema de vácuo é simultaneamente a característica distintiva do processo e uma das suas principais preocupações operacionais.
Um molde pode parecer estável imediatamente após a sua preparação, mas pode perder rigidez se uma película ficar danificada ou se uma ligação começar a apresentar uma fuga.
Os possíveis pontos de fuga incluem as juntas da película, as vedações dos frascos, as mangueiras e os canais de distribuição de vácuo.
As consequências dependem do momento em que se verifica a perda de pressão.
Durante a manipulação do molde, um vácuo insuficiente pode fazer com que a areia se desloque ou que o molde perca a sua forma. Durante o vazamento, a instabilidade agrava-se, uma vez que o metal fundido já está a entrar na cavidade.
Por conseguinte, as fundições necessitam de sistemas fiáveis de monitorização da pressão, dispositivos de vedação e procedimentos de manutenção.
A escolha do filme também é importante.
Uma película deve amolecer o suficiente para se adaptar ao padrão, mas manter integridade suficiente durante a preparação do molde. Recantos profundos e transições abruptas são problemáticos, pois o material pode esticar-se de forma desigual.
A compactação com areia introduz outra variável. Uma vibração inadequada pode deixar algumas áreas mal compactadas, enquanto o sistema de vácuo tem de distribuir a sucção por todo o molde.
Estes pormenores explicam por que razão duas fundições que utilizam o mesmo princípio básico do Processo V podem obter resultados diferentes.
Vantagens e compromissos da fundição pelo processo V
Qualidade da superfície e vida útil do padrão
A película de plástico cria uma barreira entre o molde reutilizável e a areia de moldagem.
Na moldagem convencional, o contacto repetido com areia abrasiva pode desgastar gradualmente as superfícies dos modelos. Este contacto é significativamente reduzido na moldagem a vácuo.
O molde poderá, portanto, continuar a ser utilizado em séries de produção mais longas.
A película também influencia a superfície reproduzida na cavidade de fundição. Uma película devidamente formada pode produzir uma superfície de molde lisa, embora rugas, rasgos ou uma má seleção da areia possam criar defeitos por si só.
No caso de peças fundidas de grandes dimensões com superfícies expostas extensas, a diferença pode ser percetível durante a limpeza e o polimento.
Menos trabalho de acabamento pode ser mais importante do que uma pequena diferença no preço inicial da fundição.
A recuperação de areia é mais simples, mas não é fácil
Uma característica útil do Processo V é o facto de a areia de moldagem não conter argila convencional nem ligante de resina.
Após a libertação do vácuo, a areia separa-se com relativa facilidade da peça fundida.
Não existe nenhuma massa endurecida de areia de moldagem ligada quimicamente que se possa partir.
No entanto, a areia usada não pode ser simplesmente devolvida à produção sem um manuseamento adequado.
É necessário controlar os fragmentos metálicos, o pó, os resíduos de película degradada e o calor acumulado. O estado dos grãos de areia e a limpeza também afetam o desempenho posterior do molde.
O processo pode reduzir certas emissões relacionadas com os ligantes e os requisitos de tratamento de resíduos, mas não elimina os riscos ambientais ou laborais.
O pó de sílica, os produtos da decomposição da película e os vapores do metal fundido continuam a exigir uma extração e ventilação adequadas.
Os custos com ferramentas dependem dos requisitos de produção
O desgaste do padrão pode ser menor, mas a instalação do V-Process requer equipamento especializado.
Os frascos compatíveis com vácuo, as bombas, os aquecedores de película, o equipamento de vibração e os sistemas de manuseamento de areia contribuem todos para os custos de fabrico.
A preparação do molde envolve também etapas que são desnecessárias em algumas operações de moldagem convencionais.
No caso de uma linha de produção de grande volume dedicada ao fabrico de componentes simples em ferro, a fundição automatizada em areia verde pode proporcionar um ciclo de moldagem mais curto e mais económico.
No caso de uma peça fundida de grandes dimensões que exija um acabamento superficial substancial, a moldagem pelo processo V pode oferecer uma vantagem em termos de custos.
Nenhuma das conclusões é fiável sem se examinar a peça.
O custo total depende das ferramentas, do tempo de moldagem, do rendimento do metal, das operações de acabamento, da inspeção e dos componentes rejeitados.
Fundição pelo processo V vs. fundição em areia verde
Fator de produção | Fundição V-Process | Fundição em areia verde |
Estabilidade do molde | Pressão de vácuo | Areia aglutinada com argila |
Condições da areia | Seco, não aglomerado | Húmido, aglutinado com argila |
Contacto para padrões | Separados pelo cinema | Contacto direto com a areia |
Equipamento de vácuo | Obrigatório | Geralmente desnecessário |
Reorganização | A areia escorre após a libertação do vácuo | Agitação mecânica comumente utilizada |
Reutilização da areia | É necessário arrefecer e limpar | É necessário o tratamento da areia |
Produção adequada | Depende do tamanho e da geometria da peça fundida | Ampla gama, incluindo produção automatizada de grande volume |
A comparação não se resume apenas ao acabamento da superfície.
Consideremos uma fábrica que adquire 20 caixas de máquinas de grandes dimensões por ano. A quantidade de usinagem necessária após a fundição pode ter uma influência considerável no preço final.
Consideremos agora um fornecedor do setor automóvel que adquire 20 000 suportes de ferro relativamente simples.
Uma linha rápida de moldagem em areia verde pode ser a opção mais adequada para o segundo programa, mesmo que o Processo V seja tecnicamente capaz de produzir a peça.
O mesmo desenho pode levar a decisões de processo diferentes quando o volume anual varia.
Materiais e aplicações típicas
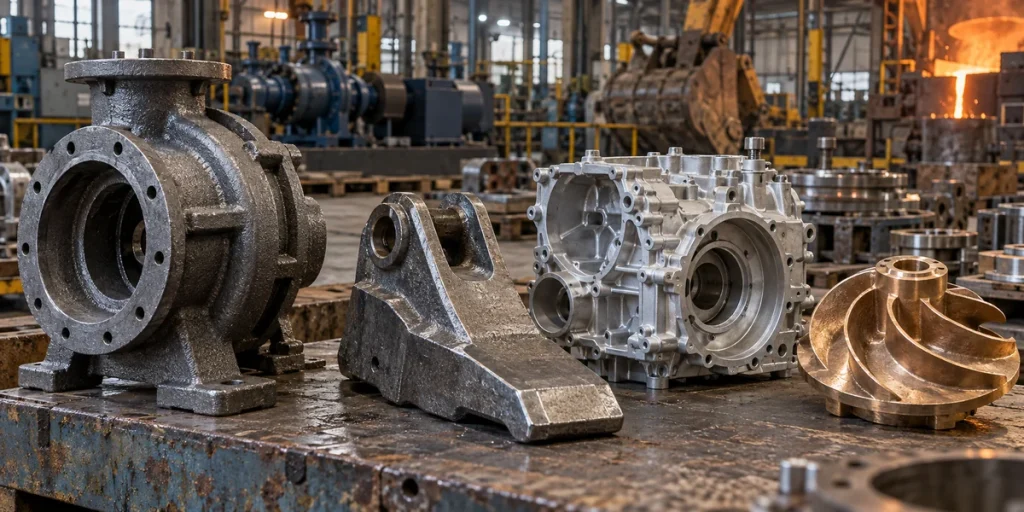
A fundição pelo processo V pode ser utilizada com várias ligas ferrosas e não ferrosas, desde que a fundição disponha do equipamento de fusão necessário e de experiência no processo.
O ferro cinzento é frequentemente utilizado em componentes de maquinaria em que a usinabilidade e o amortecimento de vibrações são características úteis.
O ferro fundido dúctil apresenta características distintas de resistência e tenacidade e é utilizado em equipamentos expostos a cargas mecânicas mais elevadas.
As peças fundidas de aço podem ser escolhidas para peças sujeitas a desgaste, componentes estruturais ou máquinas que operam em condições exigentes.
Também é possível utilizar alumínio e ligas à base de cobre, embora nem todas as fundições que utilizam moldagem a vácuo processem estes materiais.
A aplicação é melhor compreendida através da geometria dos componentes, em vez de apenas com base nas designações do setor.
Caixas de máquinas e bases de equipamentos
Os componentes de maquinaria de grandes dimensões combinam frequentemente áreas estruturais espessas com superfícies de montagem maquinadas.
A peça fundida deve permanecer suficientemente estável durante a solidificação, mantendo, ao mesmo tempo, material suficiente para a maquinagem final.
A moldagem pelo processo V pode ajudar a manter a consistência do molde, mas não elimina a necessidade de um projeto de alimentação nem das margens de usinagem.
Componentes para a indústria mineira e de desgaste
As placas de desgaste e os revestimentos para equipamentos constituem outra aplicação consolidada.
Estes componentes podem apresentar superfícies amplas, nervuras ou geometrias em que é vantajoso reduzir o trabalho de esmerilagem e limpeza.
Uma aplicação industrial documentada envolveu equipamento de moldagem a vácuo instalado para o fabrico de placas de desgaste, tendo o fabricante relatado uma redução substancial nos trabalhos de acabamento, que exigiam muita mão-de-obra.
Esse resultado reflete um caso específico de produção e não deve ser considerado como uma garantia geral de poupança.
Equipamento agrícola e de construção
As peças fundidas utilizadas em máquinas agrícolas e de construção podem exigir resistência, resistência ao desgaste ou formas externas complexas.
A moldagem a vácuo pode ser considerada para determinados componentes, mas a escolha da liga adequada e do tratamento térmico adequado continuam a ser fundamentais para o desempenho da peça acabada.
Um molde moldado a vácuo não torna um material inadequado mais resistente ao desgaste.
Considerações de conceção antes da produção de ferramentas
A primeira questão de conceção é saber se a película de plástico consegue seguir o padrão.
Cavidades profundas, cantos abruptos e recuos complexos podem exigir alterações na geometria ou uma disposição diferente do núcleo.
Por vezes, os requisitos de inclinação podem ser reduzidos, uma vez que o modelo fica separado da areia pela película. Isso não significa que todos os modelos possam ser produzidos sem inclinação.
A segunda questão é a solidificação do metal.
As paredes finas e as secções espessas suscitam problemas diferentes. Uma secção fina pode solidificar antes de a cavidade ficar preenchida. Uma junção espessa pode permanecer fundida durante mais tempo do que o material circundante, aumentando o risco de porosidade por retração.
A moldagem por processo V altera a forma como o molde de areia é mantido unido; não altera o comportamento fundamental da solidificação do metal.
O desenho dos canais de alimentação e dos canais de subida deve também ter em conta as condições de pressão em torno da cavidade do molde. O vácuo utilizado para estabilizar a areia não deve ser confundido com um processo de enchimento de metal assistido por vácuo.
Por fim, identifique as superfícies que serão maquinadas.
As sedes dos rolamentos, as superfícies de vedação, os orifícios roscados e outras características críticas requerem, normalmente, controlos dimensionais que vão além da precisão habitual dos peças fundidas.
O que perguntar a uma fundição que utiliza o processo V
Uma cotação útil começa com um desenho completo, a especificação dos materiais e uma estimativa de produção.
O fornecedor deve ser capaz de explicar se o componente se adapta aos seus moldes, ao equipamento de vazamento e à capacidade de manuseamento.
No caso de uma peça fundida com cavidades de grandes dimensões ou cantos difíceis, pergunte como será formada a película e se são necessários núcleos separados.
No caso de secções pesadas, analise o sistema de alimentação e a possibilidade de ocorrerem defeitos de contração.
Confirme também o que está incluído no orçamento.
O preço de uma peça fundida não usinada não é diretamente comparável a um orçamento que inclua usinagem CNC, tratamento térmico, inspeção dimensional e revestimento protetor.
A propriedade das ferramentas, a aprovação das amostras, a embalagem e as modalidades de entrega merecem atenção antes de se efetuar uma encomenda internacional.
Os requisitos de inspeção devem refletir a função do componente. Um painel decorativo e uma peça industrial sob pressão não requerem o mesmo plano de garantia de qualidade.
Perguntas Frequentes
O que acontece se se perder o vácuo durante a fundição?
Uma perda significativa de vácuo pode reduzir a rigidez do molde de areia. Dependendo do momento em que ocorre e da gravidade, tal pode causar deformações, deslocamento da areia ou defeitos na peça fundida.
A fundição por processo V permite produzir paredes finas?
É possível produzir certos componentes de parede fina, mas a viabilidade depende da fluidez da liga, das dimensões da peça fundida, do desenho do sistema de alimentação e das capacidades da fundição. É necessário ter em conta tanto a formação da película como o preenchimento do metal.
A fundição por processo V é o mesmo que a fundição sob vácuo?
Não. A fundição pelo processo V utiliza vácuo para estabilizar um molde de areia descartável. A fundição sob vácuo, por sua vez, recorre geralmente à assistência do vácuo para remover os gases da cavidade de um molde metálico durante o enchimento.
Conclusão
A fundição pelo processo V é mais útil quando as características do seu molde resolvem um problema específico de fabrico.
O menor desgaste do molde, a fácil remoção do produto e a boa qualidade da superfície podem, em conjunto, contribuir para a redução dos custos de acabamento. Ao mesmo tempo, a formação de película, a fiabilidade do vácuo e os requisitos do equipamento impõem as suas próprias limitações.
Para um comprador industrial, o ponto de partida mais eficaz é o desenho do componente.
Verifique a liga, o tamanho, a espessura da parede, os requisitos de maquinagem e o volume anual. Em seguida, compare a moldagem por V-Process com a fundição convencional em areia, tendo em conta o custo total de uma peça acabada e inspecionada — e não apenas o preço da fundição do metal.
Esta publicação relacionada poderá ser ÚTIL para si: O que é a fundição de metais?
 Portuguese
 English
 Spanish
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese