
جدول المحتويات
في مسبك الرمل التقليدي، يمكن أن تؤثر حالة رمل القوالب على كل ما يلي ذلك تقريبًا. فالرطوبة، والضغط، ومحتوى المادة الرابطة، وتآكل النموذج، كلها عوامل قد تؤثر على المسبوك النهائي.
تتبع تقنية الصب «V-Process» نهجًا مختلفًا. فبدلاً من الاعتماد على الطين أو الراتنج لتماسك الرمل، تستخدم هذه التقنية الرمل الجاف المحاط بغشاء بلاستيكي. ويحافظ الفراغ على صلابة القالب حتى يتصلب المعدن.
تبدو هذه الطريقة بسيطة. لكن لضمان فعاليتها بشكل موثوق، لا سيما مع قطع الصب المعدنية الكبيرة، يتطلب الأمر تحكماً دقيقاً في الطبقة الرقيقة ونظام التفريغ وحشو الرمل وظروف الصب.
بالنسبة للمصنعين الذين يقارنون بين عمليات الصب، فإن السؤال الحقيقي لا يكمن في ما إذا كانت عملية الصب «V-Process» تنتج سطحًا أكثر جمالًا، بل في ما إذا كانت خصائص التشكيل الخاصة بها قادرة على تقليل صعوبات الإنتاج وتكلفة المكون النهائي.
ما هو الصب باستخدام تقنية V-Process؟
يُعرف صب «V-Process»، المعروف أيضًا باسم «القولبة المغلقة بالفراغ»، بأنه طريقة صب بالرمل تم تطويرها في اليابان في أوائل السبعينيات.
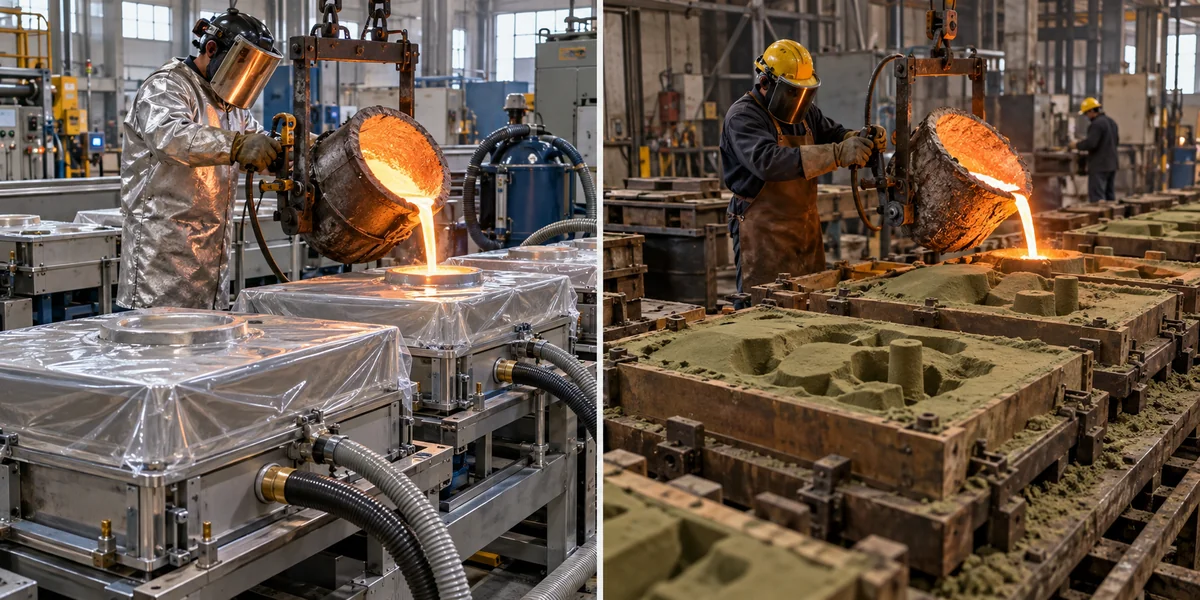
تستخدم هذه العملية رملًا جافًا غير متماسك محصورًا بين طبقات بلاستيكية. وعندما يتم إخراج الهواء من القالب، يعمل الضغط الجوي على ضغط حبيبات الرمل معًا والحفاظ على شكل تجويف الصب.
الرمل بحد ذاته لا يخضع لتفاعل تصلب كيميائي.
هذا هو الفرق الجوهري بين عملية الصب «V-Process» وطرق الصب التقليدية بالرمل الأخضر أو الرمل الراتنجي.
في عملية الصب بالرمل الأخضر، يقوم الطين والرطوبة بدور المادة الرابطة. أما في عملية الصب بدون تحميص، فتعمل المواد الرابطة الكيميائية على تقوية الرمل. وفي عملية V-Process، تعتمد متانة القالب على الحفاظ على فرق في الضغط بين داخل قالب الرمل المغلق والغلاف الجوي المحيط.
قم بتحرير الضغط في المرحلة المناسبة، وسوف يعود الرمل إلى التدفق بحرية مرة أخرى.
يؤثر هذا الاختلاف على تآكل القوالب، والتعامل مع القوالب، وعملية إخراج القطع من القوالب، وإعادة استخدام الرمل.
كما أنه ينطوي على خطر لا تتعرض له القوالب الرملية التقليدية بنفس الدرجة: فقد يؤدي فقدان الفراغ إلى الإخلال باستقرار القالب.
كيف تعمل عملية الصب باستخدام تقنية V-Process فعليًّا
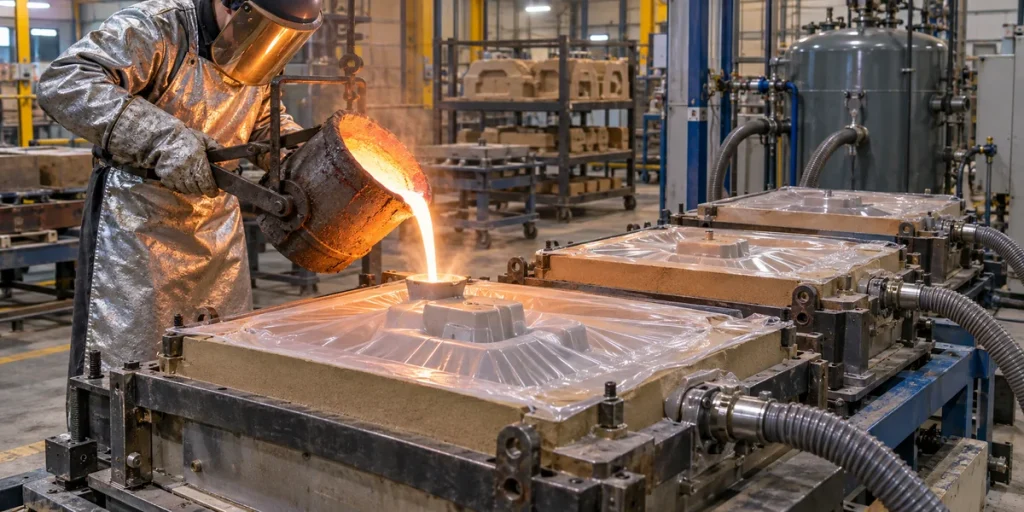
تبدأ العملية بنمط مثبت على لوح مصمم خصيصًا لهذا الغرض. وتربط فتحات تهوية صغيرة سطح النمط بغرفة تفريغ تقع أسفله.
يتم تسخين طبقة رقيقة من البلاستيك الحراري حتى تصبح مرنة بما يكفي لتتناسب مع منحنيات النمط.
عندما يتم تطبيق الفراغ عبر لوحة النقش، يتم شد الطبقة الرقيقة التي أصبحت لينة بإحكام على السطح.
من المهم تنفيذ هذه المرحلة الأولى بشكل صحيح. فإذا غطت الطبقة الرقيقة منطقة محدبة بدلاً من اتباع شكلها، فإن القالب الناتج سيُعيد إنتاج شكل هندسي خاطئ. كما أن التمدد المفرط قد يتسبب في حدوث تمزق عند الزوايا.
بمجرد وضع الغشاء في مكانه، يتم وضع قالب صب فوق النموذج.
يُسكب الرمل الجاف في القارورة ويُترك ليستقر عن طريق الاهتزاز. يساعد الاهتزاز الرمل على ملء الفراغات المحيطة بالنموذج دون الحاجة إلى الدك الميكانيكي الذي عادةً ما يرتبط ببعض طرق القولبة بالرمل الملصق.
ويقوم غشاء ثانٍ بإغلاق السطح المكشوف.
ثم يتم سحب الهواء عبر القنوات الموجودة في القارورة. ويؤدي الضغط الجوي إلى ضغط الرمل المحبوس داخلها، مما ينتج عنه قالب صلب بما يكفي ليتم التعامل معه.
يتم سحب القالب مع الحفاظ على الفراغ.
يتم تحضير النصف الثاني من القالب بنفس الطريقة. وبعد التجميع، يصبح القالب جاهزًا للصب.
يدخل المعدن المنصهر إلى التجويف عبر نظام قنوات مصمم خصيصًا. ويجب أن يمتلئ التجويف مع توفير مسار مناسب لتصريف الغازات المتولدة أثناء الصب.
يظل الفراغ نشطًا إلى أن يتصلب المصبوب بدرجة كافية ليحافظ على شكله.
عندها فقط يتم إزالة فرق الضغط.
بدون دعم الفراغ، لا يعود الرمل متماسكًا. فيتساقط عن قطعة الصب، مما يقلل بشكل كبير من الجهد الميكانيكي المطلوب عادةً أثناء عملية إزالة الرمل.
يمكن بعد ذلك تنظيف القطعة المصبوبة أو فحصها أو معالجتها حرارياً أو تشكيلها آلياً وفقاً للرسم.
لماذا يُعد التحكم في الفراغ أمرًا مهمًا؟
يُعد نظام التفريغ السمة المميزة لهذه العملية، كما أنه أحد أهم الشواغل التشغيلية المتعلقة بها.
قد يبدو القالب مستقرًا فور الانتهاء من إعداده، لكنه يفقد صلابته في حال تلف الغشاء أو حدوث تسرب في أحد الوصلات.
تشمل نقاط التسرب المحتملة وصلات الأغشية، وموانع التسرب في القوارير، والخراطيم، وقنوات توزيع الفراغ.
وتتوقف العواقب على الوقت الذي يحدث فيه انخفاض الضغط.
أثناء التعامل مع القالب، قد يؤدي عدم كفاية الفراغ إلى تحرك الرمل أو فقدان القالب لشكله. وأثناء الصب، تزداد خطورة عدم الاستقرار لأن المعدن المنصهر يكون قد بدأ بالفعل في الدخول إلى التجويف.
لذلك، تحتاج مصانع الصب إلى أنظمة موثوقة لمراقبة الضغط، وترتيبات إحكام الإغلاق، وإجراءات صيانة.
كما أن اختيار الفيلم مهم أيضًا.
يجب أن تصبح الطبقة الرقيقة مرنة بما يكفي لتتناسب مع الشكل المطلوب، مع الحفاظ في الوقت نفسه على متانة كافية أثناء تحضير القالب. وتُشكل التجاويف العميقة والانتقالات الحادة مشكلة، لأن المادة قد تتمدد بشكل غير متساوٍ.
يُشكل تعبئة الرمل متغيرًا آخر. فقد يؤدي الاهتزاز غير الكافي إلى بقاء بعض المناطق غير مستقرة بشكل كافٍ، في حين يجب أن يوزع نظام التفريغ قوة الشفط في جميع أنحاء القالب.
توضح هذه التفاصيل السبب في أن مصنعين يستخدمان نفس المبدأ الأساسي لعملية V-Process قد يحققان نتائج مختلفة.
مزايا ومواطن الضعف في عملية الصب باستخدام تقنية V-Process
جودة السطح وعمر النمط
تشكل الطبقة البلاستيكية حاجزًا بين القالب القابل لإعادة الاستخدام ورمل الصب.
في عملية القولبة التقليدية، قد يؤدي التلامس المتكرر مع الرمل الكاشط إلى تآكل أسطح القوالب تدريجيًا. ويتم تقليل هذا التلامس بشكل كبير في عملية القولبة بالفراغ.
وبالتالي، قد يظل هذا النمط صالحًا للاستخدام في عمليات الإنتاج ذات الحجم الأكبر.
كما تؤثر الطبقة الرقيقة على سطح تجويف الصب. فوجود طبقة رقيقة متشكلة بشكل صحيح يمكن أن ينتج سطح قالب أملس، على الرغم من أن التجاعيد أو التمزقات أو سوء اختيار الرمل قد تؤدي بدورها إلى ظهور عيوب.
بالنسبة للمسبوكات الكبيرة ذات الأسطح المكشوفة الواسعة، قد يكون الفرق ملحوظًا أثناء التنظيف والتجليخ.
قد يكون تقليل أعمال التشطيب أكثر أهمية من الفرق الطفيف في سعر الصب الأولي.
استخراج الرمل عملية أبسط، لكنها ليست سهلة
تتمثل إحدى الميزات المفيدة لعملية V-Process في أن رمل القولبة لا يحتوي على أي طين تقليدي أو مادة رابطة من الراتنج.
بعد إزالة الفراغ، ينفصل الرمل بسهولة نسبية عن قطعة الصب.
لا توجد كتلة صلبة من رمل الصب المرتبط كيميائيًا يمكن أن تتفتت.
ومع ذلك، لا يمكن إعادة استخدام الرمل المستعمل في عملية الإنتاج ببساطة دون معالجته بالشكل الصحيح.
يجب معالجة الشظايا المعدنية والغبار وبقايا الطبقة المتحللة والحرارة المتراكمة. كما تؤثر حالة حبيبات الرمل ونظافتها على أداء القالب في المراحل اللاحقة.
يمكن لهذه العملية أن تقلل من بعض الانبعاثات المرتبطة بالمواد الرابطة ومتطلبات معالجة النفايات، لكنها لا تقضي على المخاطر البيئية أو المهنية.
لا يزال غبار السيليكا، ونواتج تحلل الأغشية، والأبخرة المنبعثة من المعدن المنصهر تتطلب أنظمة شفط وتهوية مناسبة.
تعتمد تكاليف الأدوات على متطلبات الإنتاج
قد يكون معدل تآكل القوالب أقل، لكن عملية التركيب باستخدام تقنية V-Process تتطلب معدات متخصصة.
تساهم القوارير المتوافقة مع الفراغ، والمضخات، وسخانات الأغشية، ومعدات الاهتزاز، وأنظمة معالجة الرمل، جميعها في تكاليف التصنيع.
كما يتضمن إعداد القوالب خطوات لا لزوم لها في بعض عمليات القولبة التقليدية.
بالنسبة لخط الإنتاج ذي الحجم الكبير الذي يصنع مكونات حديدية بسيطة، قد يوفر الصب الآلي بالرمل الأخضر دورة صب أقصر وأكثر اقتصادية.
بالنسبة للقطع المصبوبة الكبيرة التي تتطلب تشطيبًا مكثفًا للسطح، قد يوفر القولبة باستخدام طريقة V-Process ميزة تكلفة مختلفة.
لا يمكن الاعتماد على أي من هذين الاستنتاجين دون فحص القطعة.
تعتمد التكلفة الإجمالية على الأدوات، ووقت القولبة، ومعدل استخلاص المعدن، وعمليات التشطيب، والفحص، والمكونات المرفوضة.
الصب باستخدام تقنية V-Process مقابل الصب بالرمل الأخضر
عامل التصنيع | الصب باستخدام تقنية V-Process | الصب بالرمل الأخضر |
استقرار القالب | ضغط التفريغ | الرمل المرتبط بالطين |
حالة الرمال | جاف، غير ملتصق | رطب، مربوط بالطين |
الاتصال بشأن النمط | مفصولة بفيلم | التلامس المباشر مع الرمل |
معدات التفريغ | مطلوب | غير ضروري عمومًا |
التصفية | يتدفق الرمل بعيدًا بعد إزالة الفراغ | طريقة التصفية الميكانيكية الشائعة الاستخدام |
إعادة استخدام الرمل | يلزم التبريد والتنظيف | يلزم معالجة الرمل |
الإنتاج المناسب | يعتمد ذلك على حجم القالب وهندسته | نطاق واسع، بما في ذلك الإنتاج الآلي بكميات كبيرة |
لا تقتصر المقارنة على مظهر السطح فحسب.
لنفترض أن هناك مصنعًا يشتري 20 غلافًا كبيرًا للآلات كل عام. وقد يكون لمقدار المعالجة الميكانيكية المطلوبة بعد الصب تأثير كبير على السعر النهائي.
لنفترض الآن أن أحد موردي قطع غيار السيارات يشتري 20,000 قطعة من الدعامات الحديدية البسيطة نسبيًّا.
قد يكون خط القولبة السريع بالرمل الأخضر خيارًا أنسب للبرنامج الثاني، حتى لو كان بإمكان عملية V-Process إنتاج القطعة من الناحية الفنية.
قد يؤدي نفس المخطط إلى اتخاذ قرارات عملية مختلفة عند تغير الحجم السنوي.
المواد والتطبيقات النموذجية
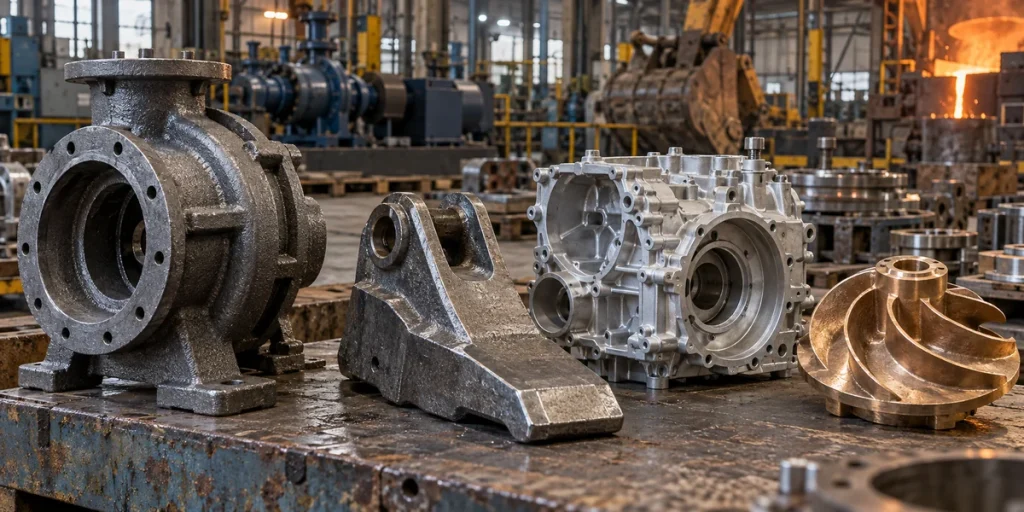
يمكن استخدام عملية الصب «V-Process» مع مختلف السبائك الحديدية وغير الحديدية، شريطة أن تمتلك ورشة الصب معدات الصهر اللازمة والخبرة العملية في هذا المجال.
يُستخدم الحديد الرمادي عادةً في مكونات الآلات التي تتطلب قابلية للتشغيل الآلي وتخميد الاهتزازات.
يتميز الحديد المطاوع بخصائص قوة وصلابة مختلفة، ويُستخدم في المعدات المعرضة لأحمال ميكانيكية أعلى.
يمكن اختيار المسبوكات الفولاذية للأجزاء المعرضة للتآكل، أو المكونات الهيكلية، أو الآلات التي تعمل في ظروف قاسية.
كما يمكن استخدام الألومنيوم والسبائك القائمة على النحاس، على الرغم من أن ليس كل مسبك يعمل بتقنية التشكيل بالفراغ يقوم بمعالجة هذه المواد.
يمكن فهم التطبيق بشكل أفضل من خلال هندسة المكونات بدلاً من الاعتماد على التسميات الصناعية وحدها.
أغلفة الآلات وقواعد المعدات
غالبًا ما تجمع مكونات الآلات الكبيرة بين المناطق الهيكلية السميكة وأسطح التثبيت المُشكلة آليًّا.
يجب أن يظل القالب مستقرًا بدرجة كافية أثناء التصلب، مع الاحتفاظ بكمية كافية من المادة من أجل المعالجة النهائية.
قد يساعد القولبة باستخدام تقنية V-Process في الحفاظ على اتساق القالب، لكنها لا تلغي الحاجة إلى تصميم نظام التغذية أو هوامش التصنيع.
مكونات التعدين والتآكل
تُعد ألواح التآكل وبطانات المعدات مجالًا آخر من مجالات الاستخدام الراسخة.
قد تحتوي هذه المكونات على أسطح واسعة أو أضلاع أو أشكال هندسية، حيث يُعد تقليل أعمال الصقل والتنظيف أمرًا مهمًا.
ومن بين التطبيقات الصناعية الموثقة، هناك معدات التشكيل بالفراغ التي تم تركيبها لتصنيع ألواح مقاومة التآكل، حيث أفاد المنتج بتحقيق انخفاض كبير في عمليات التشطيب التي تتطلب عمالة كثيفة.
تعكس هذه النتيجة حالة إنتاج واحدة، ولا ينبغي اعتبارها ضمانًا عامًّا لتحقيق وفورات.
المعدات الزراعية ومعدات البناء
قد تتطلب القطع المصبوبة المستخدمة في الآلات الزراعية وآلات البناء قوة، أو مقاومة للتآكل، أو أشكالًا خارجية معقدة.
يمكن النظر في استخدام القولبة بالفراغ لبعض المكونات المختارة، لكن اختيار السبيكة المناسبة والمعالجة الحرارية يظلان عاملين أساسيين في أداء القطعة النهائية.
القالب المصنوع بالتشكيل بالفراغ لا يجعل المادة غير المناسبة أكثر مقاومة للتآكل.
اعتبارات التصميم قبل تصنيع القوالب
المسألة الأولى المتعلقة بالتصميم هي ما إذا كان الفيلم البلاستيكي قادرًا على اتباع النمط أم لا.
قد تتطلب التجاويف العميقة والزوايا الحادة والتجاويف السفلية المعقدة إجراء تغييرات على الشكل الهندسي أو تغيير ترتيب اللب.
قد تنخفض متطلبات الزاوية المائلة في بعض الأحيان لأن القالب يكون معزولًا عن الرمل بواسطة طبقة رقيقة. وهذا لا يعني أنه يمكن إنتاج كل قالب دون زاوية مائلة.
المسألة الثانية هي تصلب المعدن.
تُحدث الجدران الرقيقة والمقاطع السميكة مشاكل مختلفة. فقد يتجمد المقطع الرقيق قبل أن يمتلئ التجويف. وقد يظل الوصلة السميكة في حالة انصهار لفترة أطول من المادة المحيطة بها، مما يزيد من خطر حدوث مسامية الانكماش.
تُغير تقنية القولبة «V-Process» الطريقة التي يتم بها تماسك القالب الرملي؛ إلا أنها لا تغير السلوك الأساسي لتصلب المعدن.
كما يجب أن يأخذ تصميم البوابات والقنوات في الاعتبار ظروف الضغط المحيطة بتجويف القالب. ولا ينبغي الخلط بين الفراغ المستخدم لتثبيت الرمل وعملية صب المعادن بمساعدة الفراغ.
وأخيرًا، حدد الأسطح التي سيتم تصنيعها آليًّا.
عادةً ما تتطلب مقاعد المحامل، وأسطح الإحكام، والثقوب الملولبة، وغيرها من الميزات الحاسمة، ضوابط أبعاد تتجاوز دقة الصب العادية.
ما الذي يجب أن تسأله عن مصنع صب يعمل بنظام V-Process
يبدأ عرض الأسعار المفيد برسم تخطيطي كامل، ومواصفات المواد، وتقدير تكاليف الإنتاج.
الـ المورد يجب أن يكون قادرًا على توضيح ما إذا كان المكون يتناسب مع قوالب الصب الخاصة به، ومعدات الصب، وقدرته على المناولة.
في حالة القوالب التي تحتوي على تجاويف كبيرة أو زوايا يصعب الوصول إليها، اسأل عن الطريقة التي سيتم بها تشكيل الغلاف وعما إذا كانت هناك حاجة إلى نوى منفصلة.
بالنسبة للمقاطع الثقيلة، ناقش ترتيبات التغذية واحتمال حدوث عيوب الانكماش.
كما يرجى التأكد مما تشمله عرض الأسعار.
لا يمكن مقارنة سعر قطعة مصبوبة غير مُشكَّلة مباشرةً بعرض أسعار يشمل التصنيع باستخدام الحاسب الآلي (CNC)، والمعالجة الحرارية، وفحص الأبعاد، والطلاء الواقي.
تستحق مسائل ملكية القوالب، والموافقة على العينات، والتعبئة، وترتيبات التسليم الاهتمام قبل تقديم أي طلب شراء دولي.
يجب أن تعكس متطلبات الفحص وظيفة المكون. فاللوحة الزخرفية والقطعة الصناعية المخصصة لاحتواء الضغط لا تتطلبان نفس خطة ضمان الجودة.
الأسئلة الشائعة
ماذا يحدث في حالة فقدان التفريغ أثناء عملية الصب؟
قد يؤدي فقدان الفراغ بشكل كبير إلى انخفاض صلابة قالب الرمل. واعتمادًا على توقيت حدوث ذلك وشدته، قد يتسبب ذلك في حدوث تشوهات أو تحرك الرمل أو عيوب في الصب.
هل يمكن لعملية الصب باستخدام تقنية V-Process إنتاج جدران رقيقة؟
يمكن إنتاج بعض المكونات ذات الجدران الرقيقة، لكن جدوى ذلك تعتمد على سيولة السبيكة، وأبعاد الصب، وتصميم قنوات الصب، وقدرات المصنع. ويجب أخذ كل من تكوين الطبقة الرقيقة وملء المعدن في الاعتبار.
هل عملية الصب V-Process هي نفسها عملية الصب بالقالب تحت التفريغ؟
لا. تستخدم تقنية الصب «V-Process» الفراغ لتثبيت قالب رمل قابل للاستهلاك. أما تقنية الصب بالقالب تحت الفراغ، فتستخدم عمومًا المساعدة الفراغية لإزالة الغازات من تجويف القالب المعدني أثناء عملية الملء.
الخاتمة
يكون الصب باستخدام تقنية V-Process أكثر فائدة عندما تساعد خصائص القالب الخاصة به في حل مشكلة تصنيعية محددة.
قد يسهم كل من تقليل تآكل القوالب، وسهولة إخراج القوالب، وجودة السطح الجيدة في خفض تكاليف التشطيب. وفي الوقت نفسه، تفرض عمليات تكوين الطبقة الرقيقة، وموثوقية الفراغ، ومتطلبات المعدات قيودًا خاصة بها.
بالنسبة للمشتري الصناعي، فإن نقطة الانطلاق الأكثر فاعلية هي رسم المكون.
تحقق من السبيكة، والحجم، وسماكة الجدار، ومتطلبات المعالجة الآلية، والحجم السنوي للإنتاج. ثم قارن بين عملية القولبة V-Process وعملية الصب بالرمل التقليدية باستخدام التكلفة الإجمالية للقطعة النهائية التي خضعت للفحص — وليس مجرد سعر صب المعدن.
قد تكون هذه المقالة ذات الصلة مفيدة لك: ما هو صب المعادن؟
 Arabic
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Russian
 Korean
 Japanese
 Indonesian
 Chinese