
Inhaltsübersicht
In einer herkömmlichen Sandgießerei kann der Zustand des Formsandes nahezu alle nachfolgenden Prozesse beeinflussen. Feuchtigkeit, Verdichtung, Bindemittelgehalt und Verschleiß des Modells können sich alle auf das fertige Gussteil auswirken.
Beim V-Process-Gussverfahren wird ein anderer Ansatz verfolgt. Anstatt Ton oder Harz zum Zusammenhalten des Sandes zu verwenden, kommt hier trockener Sand zum Einsatz, der von einer Kunststofffolie umschlossen ist. Ein Vakuum sorgt dafür, dass die Form stabil bleibt, bis das Metall erstarrt ist.
Die Methode klingt einfach. Damit sie zuverlässig funktioniert – insbesondere bei großen Metallgussteilen –, ist eine sorgfältige Steuerung des Films, des Vakuumsystems, der Sandverfüllung und der Gießbedingungen erforderlich.
Für Hersteller, die Gussverfahren miteinander vergleichen, lautet die eigentliche Frage nicht, ob das V-Process-Gussverfahren eine optisch ansprechendere Oberfläche erzeugt. Vielmehr geht es darum, ob sich durch seine Formgebungseigenschaften Produktionsschwierigkeiten verringern und die Kosten für das fertige Bauteil senken lassen.
Was ist das V-Prozess-Gussverfahren?
Das V-Process-Gussverfahren, auch als Vakuumformverfahren bekannt, ist ein Sandgussverfahren, das Anfang der 1970er Jahre in Japan entwickelt wurde.
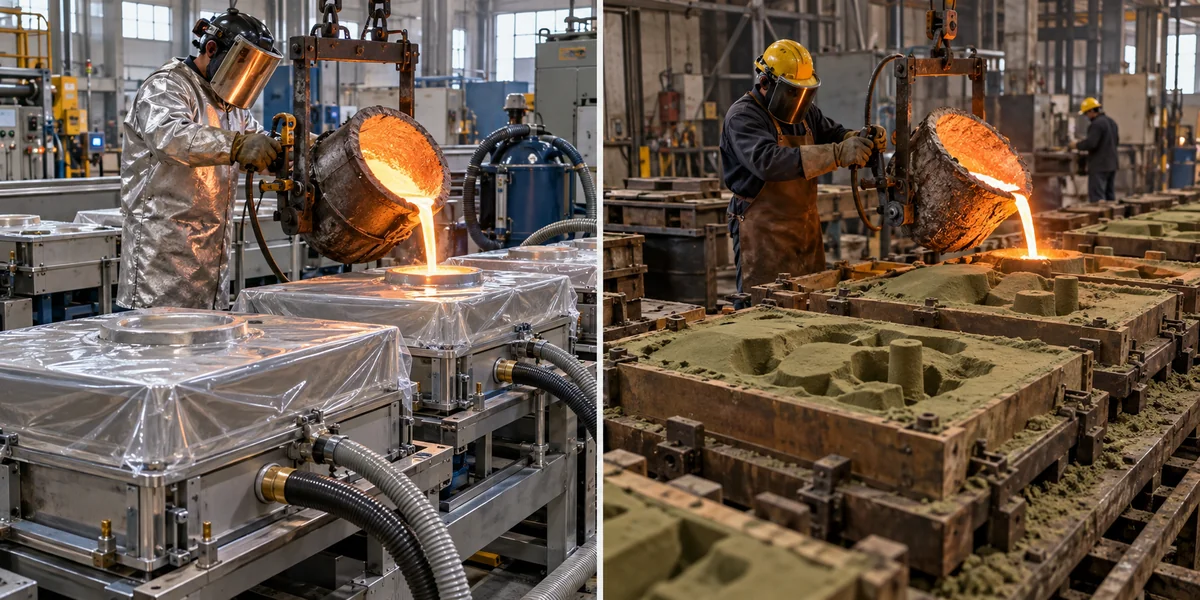
Bei diesem Verfahren wird trockener, nicht gebundener Sand verwendet, der zwischen Kunststofffolien eingeschlossen ist. Wenn die Luft aus der Form abgesaugt wird, presst der atmosphärische Druck die Sandkörner zusammen und hält so die Form des Gusshohlraums aufrecht.
Der Sand selbst durchläuft keine chemische Härtungsreaktion.
Dies ist der grundlegende Unterschied zwischen dem V-Process-Gussverfahren und dem herkömmlichen Grünsand- oder Harzsandguss.
Beim Grünsandguss sorgen Ton und Feuchtigkeit für die Bindung. Beim No-Bake-Guss härten chemische Bindemittel den Sand aus. Beim V-Verfahren hängt die Festigkeit der Form davon ab, dass ein Druckunterschied zwischen dem Inneren der verschlossenen Sandform und der Umgebungsatmosphäre aufrechterhalten wird.
Lässt man das Vakuum zum richtigen Zeitpunkt nach, wird der Sand wieder rieselfähig.
Dieser Unterschied wirkt sich auf den Verschleiß der Gussformen, die Handhabung der Formen, das Ausrütteln und die Wiederverwendung des Sandes aus.
Zudem birgt dies ein Risiko, das bei herkömmlichen Sandformen nicht in gleichem Maße auftritt: Ein Vakuumverlust kann die Formstabilität beeinträchtigen.
So funktioniert das V-Prozess-Gießen tatsächlich
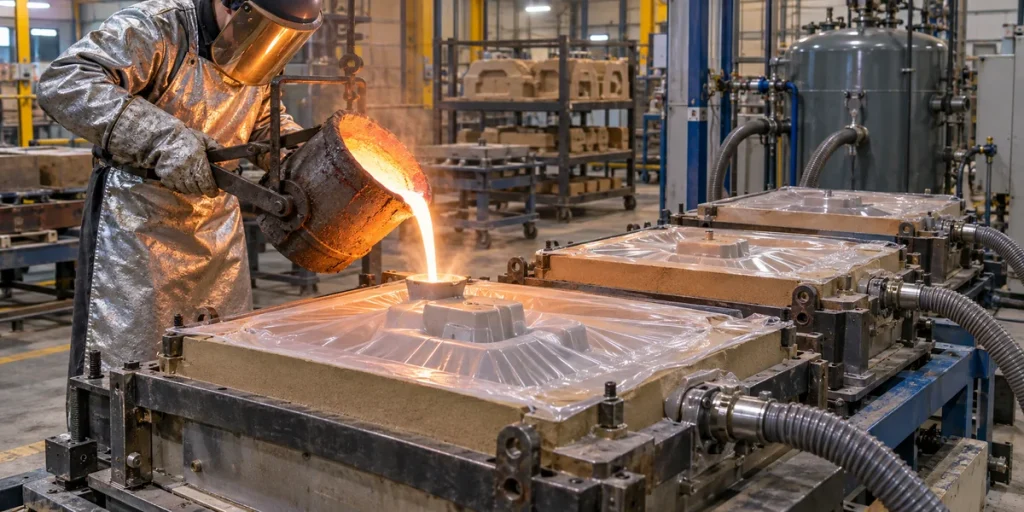
Der Prozess beginnt mit einer Schablone, die auf einer speziell entwickelten Platte befestigt ist. Kleine Belüftungsöffnungen verbinden die Oberfläche der Schablone mit einer darunter liegenden Vakuumkammer.
Eine dünne thermoplastische Folie wird erhitzt, bis sie so biegsam ist, dass sie sich den Konturen des Musters anpasst.
Wenn durch die Schablone ein Unterdruck angelegt wird, wird die erweichte Folie fest an die Oberfläche angesaugt.
Es ist wichtig, diese erste Phase richtig auszuführen. Wenn die Folie eine Vertiefung überbrückt, anstatt sich ihrer Form anzupassen, gibt die daraus entstehende Form die Geometrie falsch wieder. Übermäßiges Dehnen kann zudem zu Rissen an den Ecken führen.
Sobald die Folie angebracht ist, wird ein Gussbehälter über das Modell gesetzt.
Trockener Sand wird in den Gussformbehälter geschüttet und durch Vibration verdichtet. Durch die Vibration füllt der Sand die Hohlräume um das Modell herum aus, ohne dass ein mechanisches Stampfen erforderlich ist, wie es normalerweise bei einigen Formverfahren mit gebundenem Sand der Fall ist.
Eine zweite Folie versiegelt die freiliegende Oberfläche.
Anschließend wird die Luft durch Kanäle im Kolben abgesaugt. Der atmosphärische Druck verdichtet den eingeschlossenen Sand und bildet so eine Form, die stabil genug ist, um damit zu arbeiten.
Das Muster wird entnommen, während das Vakuum aufrechterhalten wird.
Die zweite Formhälfte wird auf die gleiche Weise vorbereitet. Nach dem Zusammenbau ist die Form bereit für den Guss.
Das geschmolzene Metall gelangt über ein speziell konstruiertes Angusssystem in den Formhohlraum. Der Formhohlraum muss sich füllen, während die beim Gießen entstehenden Gase einen geeigneten Entweichungsweg haben.
Das Vakuum bleibt aktiv, bis der Guss ausreichend erstarrt ist, um seine Form beizubehalten.
Erst dann wird der Druckunterschied beseitigt.
Ohne Vakuumunterstützung hält der Sand nicht mehr zusammen. Er fällt vom Gussstück ab, wodurch ein Großteil des mechanischen Aufwands entfällt, der normalerweise beim Ausschütteln erforderlich ist.
Das Gussteil kann anschließend gemäß der Zeichnung gereinigt, geprüft, wärmebehandelt oder bearbeitet werden.
Warum die Vakuumregelung wichtig ist
Das Vakuumsystem ist sowohl das charakteristische Merkmal des Prozesses als auch einer der wichtigsten Aspekte beim Betrieb.
Eine Form kann unmittelbar nach der Herstellung stabil erscheinen, jedoch an Festigkeit verlieren, wenn eine Folie beschädigt wird oder eine Verbindung undicht wird.
Mögliche Leckstellen sind unter anderem Folienverbindungen, Kolbenabdichtungen, Schläuche und Vakuumverteilungskanäle.
Die Folgen hängen davon ab, wann der Druck nachlässt.
Beim Umgang mit der Form kann ein unzureichendes Vakuum dazu führen, dass sich der Sand verschiebt oder die Form ihre Form verliert. Während des Gießvorgangs verschärft sich die Instabilität, da bereits geschmolzenes Metall in den Formhohlraum eindringt.
Gießereien benötigen daher eine zuverlässige Drucküberwachung, Dichtungsvorrichtungen und Wartungsverfahren.
Auch die Auswahl der Filme spielt eine Rolle.
Eine Folie muss so weit weich werden, dass sie sich dem Muster anpasst, dabei aber während der Formvorbereitung ausreichend stabil bleibt. Tiefe Vertiefungen und scharfe Übergänge sind problematisch, da sich das Material dabei ungleichmäßig dehnen kann.
Das Sandverdichten bringt eine weitere Variable mit sich. Bei unzureichender Vibration können Bereiche entstehen, in denen der Sand nicht ausreichend verdichtet ist, während das Vakuumsystem die Saugkraft gleichmäßig über die gesamte Form verteilen muss.
Diese Details erklären, warum zwei Gießereien, die nach dem gleichen Grundprinzip des V-Prozesses arbeiten, unterschiedliche Ergebnisse erzielen können.
Vorteile und Kompromisse beim V-Prozess-Gussverfahren
Oberflächenqualität und Standzeit der Prägung
Die Kunststofffolie bildet eine Barriere zwischen der wiederverwendbaren Form und dem Formsand.
Beim herkömmlichen Formverfahren kann der wiederholte Kontakt mit abrasivem Sand zu einer allmählichen Abnutzung der Modelloberflächen führen. Beim Vakuumformverfahren wird dieser Kontakt erheblich reduziert.
Das Muster könnte daher auch für größere Produktionsserien weiterhin brauchbar sein.
Der Film beeinflusst zudem die Oberfläche, die im Gusshohlraum nachgebildet wird. Ein korrekt gebildeter Film kann eine glatte Formoberfläche erzeugen, wobei Falten, Risse oder eine schlechte Sandauswahl jedoch eigene Fehler verursachen können.
Bei großen Gussteilen mit ausgedehnten freiliegenden Oberflächen kann sich dieser Unterschied beim Reinigen und Schleifen bemerkbar machen.
Weniger Nachbearbeitungsaufwand kann wichtiger sein als ein geringer Unterschied beim ursprünglichen Gusspreis.
Die Sandrückgewinnung ist einfacher, aber nicht mühelos
Ein Vorteil des V-Verfahrens besteht darin, dass der Formsand weder herkömmlichen Ton noch Harzbindemittel enthält.
Nach dem Entlüften löst sich der Sand relativ leicht vom Gussstück.
Es gibt keine verhärtete Masse aus chemisch gebundenem Formsand, die zerbrechen könnte.
Gebrauchter Sand kann jedoch ohne ordnungsgemäße Aufbereitung nicht einfach wieder in die Produktion zurückgeführt werden.
Metallfragmente, Staub, zersetzte Folienrückstände und Wärmeentwicklung müssen berücksichtigt werden. Auch der Zustand der Sandkörner und deren Sauberkeit beeinflussen die spätere Formleistung.
Das Verfahren kann bestimmte bindemittelbedingte Emissionen und Anforderungen an die Abfallbehandlung verringern, beseitigt jedoch weder Umwelt- noch Arbeitsrisiken.
Quarzstaub, Zersetzungsprodukte von Folien und Dämpfe aus geschmolzenem Metall erfordern nach wie vor eine geeignete Absaugung und Belüftung.
Die Werkzeugkosten hängen von den Produktionsanforderungen ab
Der Verschleiß der Lauffläche mag zwar geringer sein, doch für die Installation nach dem V-Process-Verfahren ist eine spezielle Ausrüstung erforderlich.
Vakuumtaugliche Kolben, Pumpen, Folienheizungen, Vibrationsgeräte und Sandfördersysteme tragen alle zu den Herstellungskosten bei.
Zur Formvorbereitung gehören auch Schritte, die bei einigen herkömmlichen Formverfahren nicht erforderlich sind.
Für eine Großserienfertigungslinie zur Herstellung einfacher Eisenbauteile kann das automatisierte Grünsandgussverfahren einen kürzeren und wirtschaftlicheren Formzyklus bieten.
Bei großen Gussteilen, die eine aufwendige Oberflächenbearbeitung erfordern, kann das V-Process-Formverfahren einen anderen Kostenvorteil bieten.
Ohne eine Untersuchung des Bauteils ist keine der beiden Schlussfolgerungen zuverlässig.
Die Gesamtkosten hängen von den Werkzeugen, der Formzeit, der Metallausbeute, den Nachbearbeitungsschritten, der Prüfung und den Ausschussteilen ab.
V-Prozess-Gussverfahren im Vergleich zum Grünsandgussverfahren
Produktionsfaktor | V-Prozess-Gussverfahren | Grünsandguss |
Formstabilität | Vakuumdruck | Lehmgebundener Sand |
Sandbeschaffenheit | Trocken, nicht gebunden | Feucht, lehmgebunden |
Musterkontakt | Durch eine Folie getrennt | Direkter Kontakt mit Sand |
Vakuumanlagen | Erforderlich | Im Allgemeinen unnötig |
Shakeout | Nach dem Lösen des Unterdrucks fließt der Sand ab | Häufig verwendete mechanische Ausschüttelung |
Wiederverwendung von Sand | Kühlung und Reinigung erforderlich | Sandvorbehandlung erforderlich |
Geeignete Produktion | Hängt von der Größe und Geometrie des Gussteils ab | Breites Spektrum, einschließlich automatisierter Großserienfertigung |
Bei diesem Vergleich geht es nicht nur um die Oberflächenbeschaffenheit.
Nehmen wir an, eine Fabrik kauft jedes Jahr 20 große Maschinengehäuse ein. Der Umfang der nach dem Guss erforderlichen Bearbeitung kann einen erheblichen Einfluss auf den Endpreis haben.
Betrachten wir nun einen Automobilzulieferer, der 20.000 relativ einfache Eisenhalterungen kauft.
Für das zweite Programm könnte eine schnelle Grünsandformanlage besser geeignet sein, auch wenn das Teil mit dem V-Verfahren technisch gesehen hergestellt werden kann.
Ein und dieselbe Zeichnung kann zu unterschiedlichen Prozessentscheidungen führen, wenn sich das Jahresvolumen ändert.
Werkstoffe und typische Anwendungsbereiche
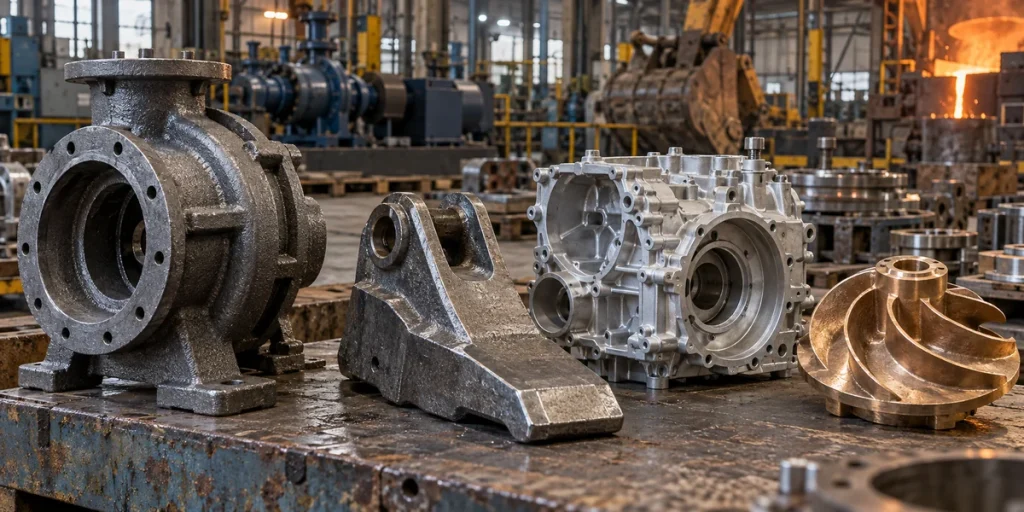
Das V-Process-Gussverfahren kann bei verschiedenen Eisen- und Nichteisenlegierungen angewendet werden, sofern die Gießerei über die erforderlichen Schmelzanlagen und die entsprechende Erfahrung mit diesem Verfahren verfügt.
Grauguss wird häufig mit Maschinenbauteilen in Verbindung gebracht, bei denen Bearbeitbarkeit und Schwingungsdämpfung von Bedeutung sind.
Duktiles Gusseisen weist unterschiedliche Festigkeits- und Zähigkeitseigenschaften auf und wird in Anlagen eingesetzt, die höheren mechanischen Belastungen ausgesetzt sind.
Stahlgussteile können für Verschleißteile, Strukturbauteile oder Maschinen eingesetzt werden, die unter anspruchsvollen Bedingungen betrieben werden.
Auch Aluminium und Kupferlegierungen kommen in Frage, allerdings verarbeitet nicht jede Vakuumgussgießerei diese Werkstoffe.
Die Anwendung lässt sich am besten anhand der Geometrie der Bauteile verstehen und nicht allein anhand der Branchenbezeichnungen.
Maschinengehäuse und Gerätegestelle
Große Maschinenbauteile weisen häufig eine Kombination aus dicken Strukturbereichen und bearbeiteten Befestigungsflächen auf.
Das Gussteil muss während des Erstarrens ausreichend stabil bleiben und gleichzeitig genügend Material für die Endbearbeitung aufweisen.
Das V-Process-Formverfahren kann zwar dazu beitragen, die Konsistenz der Formteile zu gewährleisten, macht jedoch die Auslegung der Zuführung und die Einplanung von Bearbeitungszugaben nicht überflüssig.
Bergbau- und Verschleißteile
Verschleißplatten und Auskleidungen für Anlagen sind ein weiterer etablierter Anwendungsbereich.
Diese Bauteile können große Oberflächen, Rippen oder Geometrien aufweisen, bei denen eine Reduzierung des Schleif- und Reinigungsaufwands von Vorteil ist.
Eine dokumentierte industrielle Anwendung betraf Vakuumformanlagen, die für die Herstellung von Verschleißplatten installiert wurden; dabei berichtete der Hersteller von einer erheblichen Reduzierung des arbeitsintensiven Nachbearbeitungsaufwands.
Dieses Ergebnis bezieht sich auf einen einzelnen Produktionsfall und sollte nicht als allgemeine Einsparungsgarantie angesehen werden.
Landwirtschafts- und Baumaschinen
Gussteile, die in Land- und Baumaschinen zum Einsatz kommen, müssen unter Umständen bestimmte Anforderungen hinsichtlich Festigkeit, Verschleißfestigkeit oder komplexer äußerer Formen erfüllen.
Für ausgewählte Bauteile kommt das Vakuumformverfahren in Betracht, doch die Wahl der geeigneten Legierung und die Wärmebehandlung sind nach wie vor entscheidend für die Leistungsfähigkeit des Fertigteils.
Eine vakuumgeformte Form macht ein ungeeignetes Material nicht verschleißfester.
Konstruktionsaspekte vor der Werkzeugherstellung
Die erste Frage bei der Konstruktion lautet, ob sich die Kunststofffolie an das Muster anpassen lässt.
Tiefe Aussparungen, scharfe Ecken und komplizierte Hinterschneidungen können Änderungen an der Geometrie oder eine andere Kernanordnung erforderlich machen.
Die Entformungsschräge kann manchmal verringert werden, da das Modell durch den Film vom Sand getrennt ist. Das bedeutet jedoch nicht, dass jedes Modell ohne Entformungsschräge hergestellt werden kann.
Das zweite Problem ist die Erstarrung von Metall.
Dünne Wände und dicke Querschnitte bringen unterschiedliche Probleme mit sich. Ein dünner Querschnitt kann erstarren, bevor sich der Hohlraum gefüllt hat. Eine dicke Verbindungsstelle kann länger geschmolzen bleiben als das umgebende Material, was das Risiko von Schrumpfporen erhöht.
Beim V-Process-Gussverfahren wird die Art und Weise verändert, wie die Sandform zusammengehalten wird; das grundlegende Verhalten des erstarrenden Metalls wird dadurch nicht verändert.
Bei der Gestaltung der Einlaufkanäle und Steige muss auch den Druckverhältnissen im Bereich des Formhohlraums Rechnung getragen werden. Das zur Stabilisierung des Sandes verwendete Vakuum sollte nicht mit einem vakuumunterstützten Metallgussverfahren verwechselt werden.
Bestimmen Sie abschließend die Flächen, die bearbeitet werden sollen.
Lagersitze, Dichtflächen, Gewindebohrungen und andere kritische Merkmale erfordern in der Regel Maßkontrollen, die über die übliche Gussgenauigkeit hinausgehen.
Was man bei einer V-Process-Gießerei fragen sollte
Ein aussagekräftiges Angebot beginnt mit einer vollständigen Zeichnung, einer Materialspezifikation und einem Kostenvoranschlag für die Fertigung.
Die Lieferant sollte darlegen können, ob das Bauteil zu den Formkästen, der Gießausrüstung und der Handhabungskapazität passt.
Bei einem Gussteil mit großen Hohlräumen oder schwer zugänglichen Ecken sollten Sie sich erkundigen, wie die Form hergestellt wird und ob separate Kerne erforderlich sind.
Bei schweren Profilen sind die Zuführungsanordnung und die Möglichkeit von Schrumpfungsfehlern zu erörtern.
Bitte klären Sie außerdem, was im Angebot enthalten ist.
Der Preis für ein unbearbeitetes Gussteil ist nicht direkt mit einem Angebot vergleichbar, das die CNC-Bearbeitung, die Wärmebehandlung, die Maßprüfung und die Schutzbeschichtung umfasst.
Vor der Erteilung eines internationalen Auftrags sollten die Zuständigkeit für die Werkzeuge, die Freigabe von Mustern, die Verpackung und die Lieferbedingungen geklärt werden.
Die Prüfvorgaben sollten der Funktion des Bauteils entsprechen. Für eine Zierblende und ein druckbeaufschlagtes Industriebauteil ist nicht derselbe Qualitätssicherungsplan erforderlich.
Häufig gestellte Fragen
Was passiert, wenn während des Gießvorgangs das Vakuum verloren geht?
Ein erheblicher Vakuumverlust kann die Steifigkeit der Sandform beeinträchtigen. Je nach Zeitpunkt und Ausmaß kann dies zu Verformungen, Sandverschiebungen oder Gussfehlern führen.
Lassen sich beim V-Process-Gussverfahren dünne Wände herstellen?
Bestimmte dünnwandige Bauteile können hergestellt werden, doch hängt die Machbarkeit von der Fließfähigkeit der Legierung, den Abmessungen des Gussteils, der Gestaltung des Angusssystems und den Möglichkeiten der Gießerei ab. Dabei müssen sowohl die Filmbildung als auch die Metallfüllung berücksichtigt werden.
Ist das V-Process-Gussverfahren dasselbe wie das Vakuumdruckgussverfahren?
Nein. Beim V-Process-Guss wird Vakuum eingesetzt, um eine Einweg-Sandform zu stabilisieren. Beim Vakuumdruckguss wird im Allgemeinen Vakuum eingesetzt, um während des Füllvorgangs Gase aus dem Hohlraum der Metallform zu entfernen.
Schlussfolgerung
Das V-Process-Gussverfahren ist dann am nützlichsten, wenn seine Formmerkmale ein bestimmtes Fertigungsproblem lösen.
Ein geringerer Verschleiß der Muster, ein unkomplizierter Auswurf und eine gute Oberflächenqualität können insgesamt zu niedrigeren Nachbearbeitungskosten beitragen. Gleichzeitig bringen die Filmbildung, die Zuverlässigkeit des Vakuumsystems und die Anforderungen an die Anlagen ihre eigenen Einschränkungen mit sich.
Für einen industriellen Einkäufer ist die Bauteilzeichnung der sinnvollste Ausgangspunkt.
Prüfen Sie die Legierung, die Größe, die Wandstärke, die Bearbeitungsanforderungen und das Jahresvolumen. Vergleichen Sie anschließend das V-Process-Gussverfahren mit dem herkömmlichen Sandguss anhand der Gesamtkosten für ein fertiges, geprüftes Bauteil – nicht nur anhand der Kosten für den Metallguss.
Dieser Beitrag könnte für Sie HILFREICH sein: Was ist Metallguss?
 German
 English
 Spanish
 Portuguese
 French
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese