
Índice
En una fundición de arena convencional, el estado de la arena de moldeo puede afectar a prácticamente todo lo que viene a continuación. La humedad, la compactación, el contenido de aglutinante y el desgaste del modelo pueden influir en la pieza fundida final.
La fundición mediante el proceso V adopta un enfoque diferente. En lugar de utilizar arcilla o resina para mantener unida la arena, emplea arena seca envuelta en una película de plástico. El vacío mantiene el molde rígido hasta que el metal se ha solidificado.
El método parece sencillo. Para que funcione de forma fiable, sobre todo con piezas de fundición metálica de gran tamaño, es necesario controlar minuciosamente la película, el sistema de vacío, el relleno de arena y las condiciones de colada.
Para los fabricantes que comparan procesos de fundición, la verdadera cuestión no es si la fundición mediante el proceso V produce una superficie más atractiva, sino si sus características de moldeo pueden reducir las dificultades de producción y el coste del componente acabado.
¿Qué es la fundición mediante el proceso V?
La fundición por proceso V, también conocida como moldeo al vacío, es un método de fundición en arena desarrollado en Japón a principios de la década de 1970.
El proceso utiliza arena seca y suelta, contenida entre láminas de plástico. Cuando se extrae el aire del molde, la presión atmosférica comprime los granos de arena y mantiene la forma de la cavidad de fundición.
La arena en sí misma no sufre ninguna reacción química de endurecimiento.
Esta es la diferencia fundamental entre la fundición mediante el proceso V y la fundición convencional con arena verde o arena resinada.
En el moldeo con arena verde, la arcilla y la humedad son las que proporcionan la unión. En el moldeo sin cocción, los aglutinantes químicos endurecen la arena. Con el proceso V, la resistencia del molde depende de que se mantenga una diferencia de presión entre el interior del molde de arena sellado y la atmósfera circundante.
Si se libera el vacío en el momento adecuado, la arena vuelve a fluir libremente.
Esa diferencia influye en el desgaste de los modelos, la manipulación de los moldes, la desmoldeo y la reutilización de la arena.
Además, conlleva un riesgo que los moldes de arena convencionales no presentan en la misma medida: una pérdida de vacío puede comprometer la estabilidad del molde.
Cómo funciona realmente la fundición mediante el proceso V
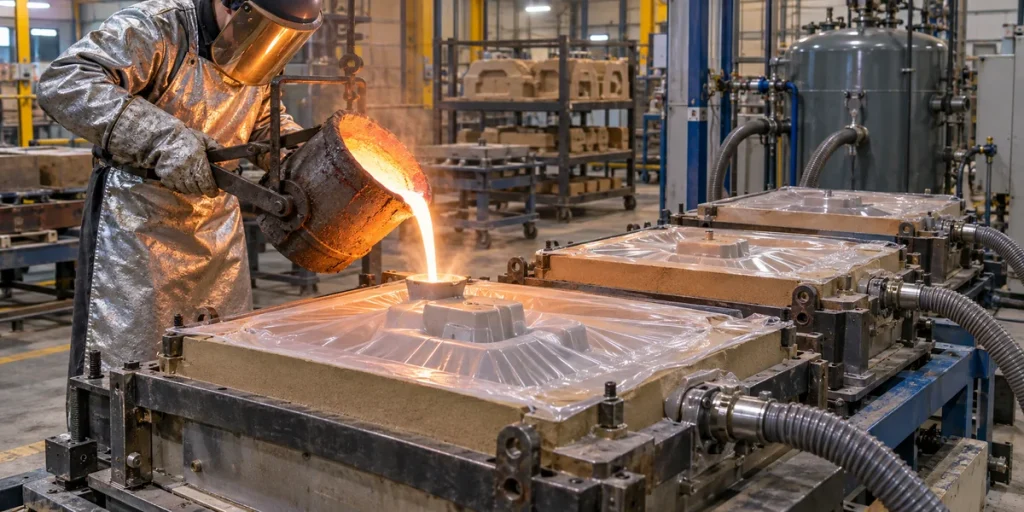
El proceso comienza con un patrón fijado a una placa diseñada específicamente para ello. Unos pequeños orificios de ventilación conectan la superficie del patrón con una cámara de vacío situada debajo de él.
Se calienta una fina lámina termoplástica hasta que se vuelve lo suficientemente flexible como para adaptarse a los contornos del patrón.
Cuando se aplica vacío a través de la placa de patrón, la película ablandada queda bien ajustada a la superficie.
Es importante realizar correctamente esta primera fase. Si la lámina cubre una zona rebajada en lugar de seguir su forma, el molde resultante reproducirá una geometría incorrecta. Un estiramiento excesivo también puede provocar desgarros en las esquinas.
Una vez colocada la película, se coloca una caja de moldeo sobre el modelo.
Se vierte arena seca en el molde y se asienta mediante vibración. La vibración ayuda a que la arena rellene los espacios alrededor del modelo sin necesidad del apisonamiento mecánico que suele caracterizar a algunos métodos de moldeo con arena aglomerada.
Una segunda película sella la superficie expuesta.
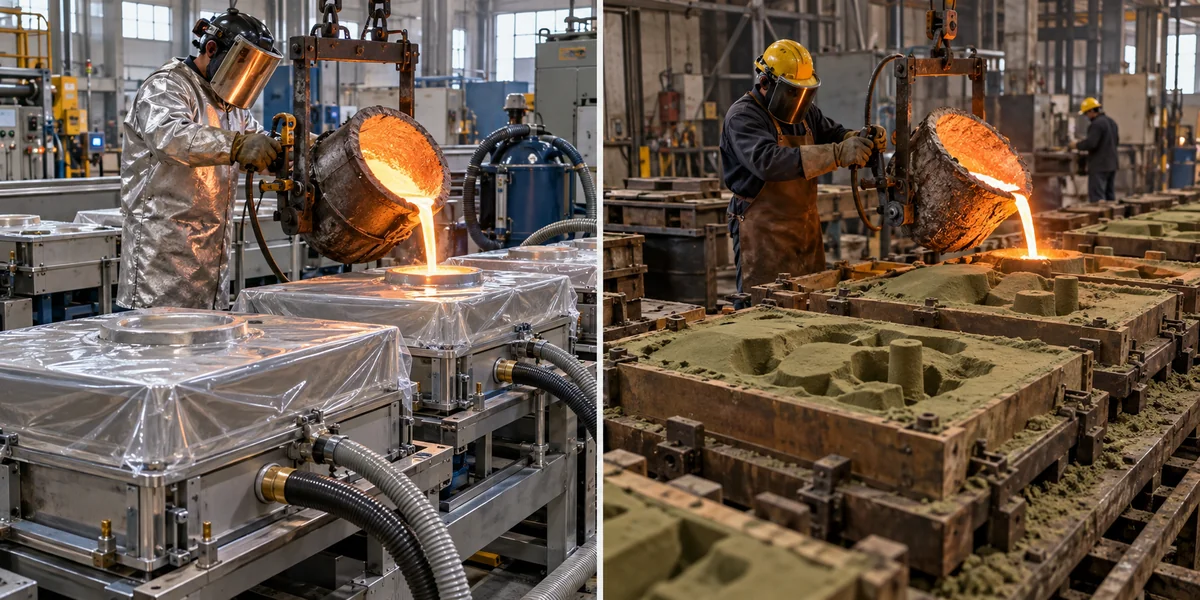
A continuación, se extrae el aire a través de los canales del matraz. La presión atmosférica comprime la arena contenida en su interior, creando un molde lo suficientemente rígido como para poder manipularlo.
La pieza se retira mientras se mantiene el vacío.
La segunda mitad del molde se prepara de la misma manera. Una vez montado, el molde está listo para el vertido.
El metal fundido entra en la cavidad a través de un sistema de canalización diseñado específicamente. La cavidad debe llenarse, al tiempo que los gases generados durante la colada disponen de una vía de escape adecuada.
El vacío permanece activo mientras la pieza fundida se solidifica lo suficiente como para conservar su forma.
Solo entonces se elimina la diferencia de presión.
Sin el apoyo del vacío, la arena deja de mantenerse unida. Se desprende de la pieza fundida, lo que elimina gran parte del esfuerzo mecánico que normalmente se requiere durante el desmoldeo.
A continuación, la pieza fundida puede limpiarse, inspeccionarse, someterse a un tratamiento térmico o mecanizarse según el plano.
Por qué es importante el control del vacío
El sistema de vacío es, a la vez, la característica que define el proceso y uno de sus principales retos operativos.
Un molde puede parecer estable justo después de su preparación, pero puede perder rigidez si se daña una película o si se produce una fuga en una conexión.
Entre los posibles puntos de fuga se encuentran las uniones de la película, las juntas de los matrazes, las mangueras y los conductos de distribución de vacío.
Las consecuencias dependen del momento en que se produzca la pérdida de presión.
Durante la manipulación del molde, un vacío insuficiente puede provocar que la arena se desplace o que el molde pierda su forma. Durante el vertido, la inestabilidad se agrava, ya que el metal fundido ya está entrando en la cavidad.
Por lo tanto, las fundiciones necesitan un control fiable de la presión, sistemas de sellado y procedimientos de mantenimiento.
La selección de películas también es importante.
Una lámina debe ablandarse lo suficiente como para adaptarse al patrón, pero conservando la integridad necesaria durante la preparación del molde. Los huecos profundos y las transiciones bruscas plantean problemas, ya que el material puede estirarse de forma desigual.
El compactado con arena introduce otra variable. Una vibración deficiente puede dejar zonas sin compactar adecuadamente, mientras que el sistema de vacío debe distribuir la succión por todo el molde.
Estos detalles explican por qué dos fundiciones que utilizan el mismo principio básico del «V-Process» pueden obtener resultados diferentes.
Ventajas y inconvenientes de la fundición mediante el proceso V
Calidad de la superficie y vida útil del patrón
La lámina de plástico crea una barrera entre el patrón reutilizable y la arena de moldeo.
En el moldeo convencional, el contacto repetido con arena abrasiva puede desgastar gradualmente las superficies de los modelos. Este contacto se reduce considerablemente en el moldeo al vacío.
Por lo tanto, el patrón podría seguir siendo útil para tiradas de producción más largas.
La película también influye en la superficie que se reproduce en la cavidad de fundición. Una película bien formada puede dar lugar a una superficie de molde lisa, aunque las arrugas, los desgarros o una mala selección de la arena pueden provocar defectos por sí mismos.
En el caso de piezas fundidas de gran tamaño con superficies expuestas extensas, la diferencia puede apreciarse durante la limpieza y el esmerilado.
Un menor volumen de trabajo de acabado puede ser más importante que una pequeña diferencia en el precio inicial de la fundición.
La recuperación de arena es más sencilla, pero no es fácil
Una característica útil del proceso V es que la arena de moldeo no contiene arcilla convencional ni aglutinante de resina.
Una vez liberado el vacío, la arena se separa con relativa facilidad de la pieza fundida.
No hay ninguna masa endurecida de arena de moldeo unida químicamente que haya que romper.
Sin embargo, la arena usada no puede volver a utilizarse en la producción sin un tratamiento adecuado.
Es necesario controlar los fragmentos metálicos, el polvo, los residuos de película degradada y el calor acumulado. El estado y la limpieza de los granos de arena también influyen en el rendimiento posterior del molde.
Este proceso puede reducir ciertas emisiones relacionadas con los aglutinantes y los requisitos de tratamiento de residuos, pero no elimina los riesgos medioambientales ni laborales.
El polvo de sílice, los productos de descomposición de las películas y los humos del metal fundido siguen requiriendo un sistema adecuado de extracción y ventilación.
Los costes de utillaje dependen de los requisitos de producción
Aunque el desgaste de la banda de rodadura puede ser menor, la instalación mediante el proceso V requiere un equipo especializado.
Los matraces compatibles con el vacío, las bombas, los calentadores de película, los equipos de vibración y los sistemas de manipulación de arena contribuyen todos ellos a los costes de fabricación.
La preparación del molde también incluye pasos que resultan innecesarios en algunas operaciones de moldeo convencionales.
En el caso de una línea de producción de gran volumen dedicada a la fabricación de componentes sencillos de hierro, la fundición automatizada en arena verde puede ofrecer un ciclo de moldeo más corto y más económico.
En el caso de una pieza fundida de gran tamaño que requiera un acabado superficial considerable, el moldeo mediante el proceso V puede ofrecer una ventaja económica diferente.
Ninguna de las dos conclusiones es fiable sin examinar la pieza.
El coste total depende del utillaje, el tiempo de moldeo, el rendimiento del metal, las operaciones de acabado, la inspección y los componentes rechazados.
Fundición por proceso V frente a fundición en arena verde
Factor de fabricación | Fundición mediante el proceso V | Fundición en arena verde |
Estabilidad del molde | Presión de vacío | Arena aglomerada con arcilla |
Estado de la arena | Seco, sin aglomerar | Húmedo, aglomerado con arcilla |
Contacto de Pattern | Separados por una película | Contacto directo con la arena |
Equipos de vacío | Obligatorio | Por lo general, innecesario |
Shakeout | La arena se desliza tras liberar el vacío | Método de sacudida mecánica de uso habitual |
Reutilización de arena | Es necesario enfriar y limpiar | Es necesario acondicionar la arena |
Producción adecuada | Depende del tamaño y la geometría de la pieza fundida | Amplia gama, que incluye la producción automatizada a gran escala |
La comparación no se limita únicamente al acabado superficial.
Imaginemos una fábrica que compra 20 carcasas de maquinaria de gran tamaño cada año. La cantidad de mecanizado necesario tras la fundición puede influir considerablemente en el precio final.
Ahora imaginemos que un proveedor del sector de la automoción compra 20 000 soportes de hierro relativamente sencillos.
Una línea rápida de moldeo en arena verde podría ser más adecuada para el segundo programa, aunque técnicamente el proceso V pueda fabricar la pieza.
Un mismo plano puede dar lugar a decisiones de proceso diferentes cuando varía el volumen anual.
Materiales y aplicaciones habituales
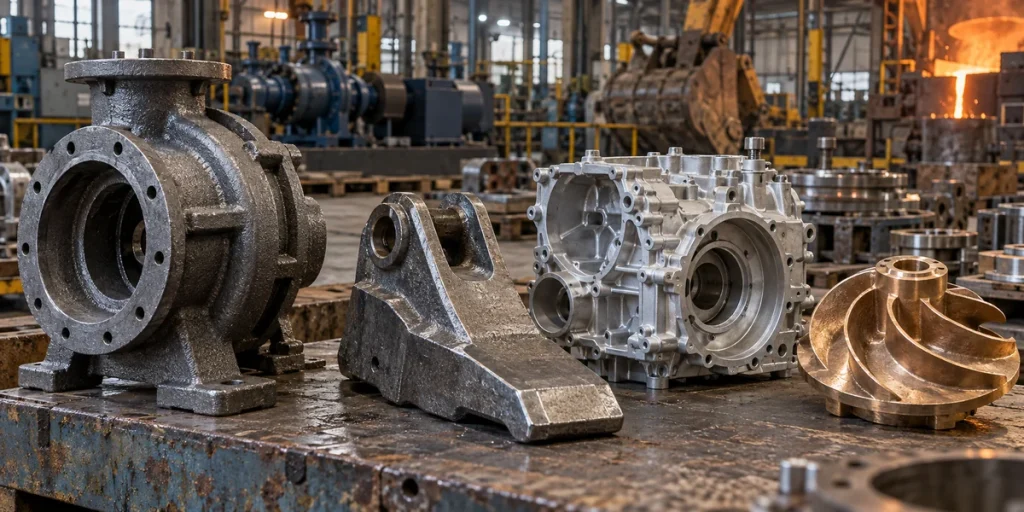
La fundición mediante el proceso V puede utilizarse con diversas aleaciones ferrosas y no ferrosas, siempre que la fundición cuente con el equipo de fusión necesario y la experiencia en el proceso.
El hierro gris se utiliza habitualmente en componentes de maquinaria en los que resultan útiles la maquinabilidad y la amortiguación de vibraciones.
El hierro dúctil presenta unas características de resistencia y tenacidad distintas y se utiliza en equipos expuestos a cargas mecánicas más elevadas.
Las piezas de fundición de acero pueden utilizarse para piezas sujetas a desgaste, componentes estructurales o maquinaria que funcione en condiciones exigentes.
También es posible utilizar aleaciones a base de aluminio y cobre, aunque no todas las fundiciones que utilizan el moldeo al vacío procesan estos materiales.
La aplicación se entiende mejor a través de la geometría de los componentes que solo a través de las denominaciones del sector.
Carcasas de maquinaria y bases para equipos
Los componentes de maquinaria de gran tamaño suelen combinar zonas estructurales de gran espesor con superficies de montaje mecanizadas.
La pieza fundida debe mantenerse lo suficientemente estable durante la solidificación, conservando al mismo tiempo el material necesario para el mecanizado final.
El moldeo mediante el proceso V puede ayudar a mantener la uniformidad del molde, pero no elimina la necesidad de tener en cuenta el diseño de la alimentación ni los márgenes de mecanizado.
Componentes para la minería y resistentes al desgaste
Las placas de desgaste y los revestimientos para equipos constituyen otra aplicación consolidada.
Estos componentes pueden presentar superficies amplias, nervaduras o geometrías en las que resulta conveniente reducir el trabajo de esmerilado y limpieza.
Una aplicación industrial documentada consistía en un equipo de moldeo al vacío instalado para la fabricación de placas de desgaste, en la que el fabricante informó de una reducción considerable de los trabajos de acabado, que requerían mucha mano de obra.
Ese resultado corresponde a un caso concreto de producción y no debe considerarse una garantía general de ahorro.
Maquinaria agrícola y de construcción
Las piezas fundidas que se utilizan en maquinaria agrícola y de construcción pueden requerir solidez, resistencia al desgaste o formas externas complejas.
Se puede considerar el moldeo al vacío para determinados componentes, pero la aleación y el tratamiento térmico adecuados siguen siendo fundamentales para el rendimiento de la pieza acabada.
Un molde formado al vacío no hace que un material inadecuado sea más resistente al desgaste.
Consideraciones de diseño previas a la fabricación de utillaje
La primera cuestión relacionada con el diseño es si la lámina de plástico puede adaptarse al patrón.
Los huecos profundos, las esquinas bruscas y los socavados complicados pueden requerir cambios en la geometría o una disposición diferente del núcleo.
En ocasiones, los requisitos de inclinación pueden reducirse porque la película separa el modelo de la arena. Eso no significa que todos los modelos puedan fabricarse sin inclinación.
La segunda cuestión es la solidificación del metal.
Las paredes delgadas y las secciones gruesas plantean problemas distintos. Una sección delgada puede solidificarse antes de que se llene la cavidad. Una unión gruesa puede permanecer fundida más tiempo que el material circundante, lo que aumenta el riesgo de porosidad por contracción.
El moldeo mediante el proceso V modifica la forma en que se mantiene unido el molde de arena; no altera el comportamiento fundamental de la solidificación del metal.
El diseño de las compuertas y los conductos de alimentación también debe tener en cuenta las condiciones de presión en torno a la cavidad del molde. El vacío utilizado para estabilizar la arena no debe confundirse con un proceso de llenado de metal asistido por vacío.
Por último, identifica las superficies que se van a mecanizar.
Los asientos de rodamientos, las superficies de estanqueidad, los orificios roscados y otras características críticas suelen requerir controles dimensionales que van más allá de la precisión habitual de las piezas recién fundidas.
Qué preguntar a una fundición que utiliza el proceso V
Para elaborar un presupuesto útil, hay que partir de un plano completo, una especificación de materiales y una estimación de producción.
El proveedor debería poder explicar si el componente se adapta a sus moldes, a su equipo de colada y a su capacidad de manipulación.
En el caso de una pieza moldeada que presente cavidades grandes o esquinas difíciles, pregunta cómo se formará la película y si se necesitan núcleos independientes.
En el caso de perfiles pesados, analice la disposición de la alimentación y la posibilidad de que se produzcan defectos por contracción.
Comprueba también qué incluye el presupuesto.
El precio de una pieza fundida sin mecanizar no es directamente comparable con un presupuesto que incluya el mecanizado CNC, el tratamiento térmico, la inspección dimensional y el recubrimiento protector.
Antes de realizar un pedido internacional, conviene prestar atención a cuestiones como la titularidad de los moldes, la aprobación de las muestras, el embalaje y las condiciones de entrega.
Los requisitos de inspección deben reflejar la función del componente. Un panel decorativo y una pieza industrial sometida a presión no requieren el mismo plan de garantía de calidad.
Preguntas frecuentes
¿Qué ocurre si se pierde el vacío durante la fundición?
Una pérdida significativa de vacío puede reducir la rigidez del molde de arena. Dependiendo del momento en que se produzca y de su gravedad, esto puede provocar deformaciones, desplazamientos de la arena o defectos en la fundición.
¿Se pueden fabricar paredes delgadas mediante el proceso de fundición V-Process?
Es posible fabricar determinados componentes de paredes delgadas, pero la viabilidad depende de la fluidez de la aleación, las dimensiones de la pieza fundida, el diseño del sistema de colada y las capacidades de la fundición. Deben tenerse en cuenta tanto la formación de una película como el relleno del metal.
¿El moldeo por proceso V es lo mismo que la fundición a presión al vacío?
No. En la fundición por proceso V se utiliza el vacío para estabilizar un molde de arena desechable. La fundición a presión al vacío suele utilizar el vacío para eliminar los gases de la cavidad del molde metálico durante el llenado.
Conclusión
La fundición mediante el proceso V resulta especialmente útil cuando las características de su molde resuelven un problema específico de fabricación.
Un menor desgaste de los moldes, un desmoldeo sencillo y una buena calidad de la superficie pueden contribuir a reducir los costes de acabado. Al mismo tiempo, la formación de la película, la fiabilidad del vacío y los requisitos del equipo plantean sus propias limitaciones.
Para un comprador industrial, el punto de partida más eficaz es el plano del componente.
Comprueba la aleación, el tamaño, el espesor de la pared, los requisitos de mecanizado y el volumen anual. A continuación, compara el moldeo mediante el proceso V con la fundición en arena convencional tomando como referencia el coste total de una pieza acabada e inspeccionada, y no solo el precio del vertido del metal.
Esta entrada relacionada podría resultarte ÚTIL: ¿Qué es la fundición de metales?
 Spanish
 English
 Portuguese
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese