
Table des matières
Dans une fonderie au sable classique, l'état du sable de moulage peut avoir une incidence sur pratiquement toutes les étapes suivantes. L'humidité, le compactage, la teneur en liant et l'usure du modèle peuvent tous influencer la pièce moulée finale.
Le procédé de moulage V-Process adopte une approche différente. Au lieu d'utiliser de l'argile ou de la résine pour lier le sable, il utilise du sable sec enfermé dans un film plastique. Un système de vide maintient la rigidité du moule jusqu'à ce que le métal se soit solidifié.
La méthode semble simple. Pour qu'elle fonctionne de manière fiable, en particulier avec des pièces moulées métalliques de grande taille, il faut contrôler minutieusement le film, le système de vide, le garnissage de sable et les conditions de coulée.
Pour les fabricants qui comparent différents procédés de moulage, la véritable question n'est pas de savoir si le moulage par le procédé V permet d'obtenir une surface plus esthétique. Il s'agit plutôt de déterminer si ses caractéristiques de moulage peuvent réduire les difficultés de production et le coût de la pièce finie.
Qu'est-ce que la fonderie par procédé V ?
Le moulage V-Process, également appelé « moulage sous vide », est un procédé de moulage au sable mis au point au Japon au début des années 1970.
Ce procédé utilise du sable sec, non aggloméré, contenu entre deux films plastiques. Lorsque l'air est évacué du moule, la pression atmosphérique comprime les grains de sable les uns contre les autres et maintient la forme de la cavité de moulage.
Le sable lui-même ne subit pas de réaction chimique de durcissement.
C'est là la différence fondamentale entre le moulage par le procédé V et le moulage traditionnel au sable vert ou au sable résiné.
Dans le moulage au sable vert, l'argile et l'humidité assurent la liaison. Dans le moulage sans cuisson, ce sont des liants chimiques qui durcissent le sable. Avec le procédé V, la résistance du moule dépend du maintien d'une différence de pression entre l'intérieur du moule en sable hermétique et l'atmosphère environnante.
Il suffit de relâcher le vide au moment opportun pour que le sable retrouve son écoulement libre.
Cette différence a une incidence sur l'usure des modèles, la manipulation des moules, le démoulage et la réutilisation du sable.
Cela comporte également un risque que les moules en sable classiques ne présentent pas dans la même mesure : une perte de vide peut compromettre la stabilité du moule.
Comment fonctionne réellement le moulage par procédé V ?
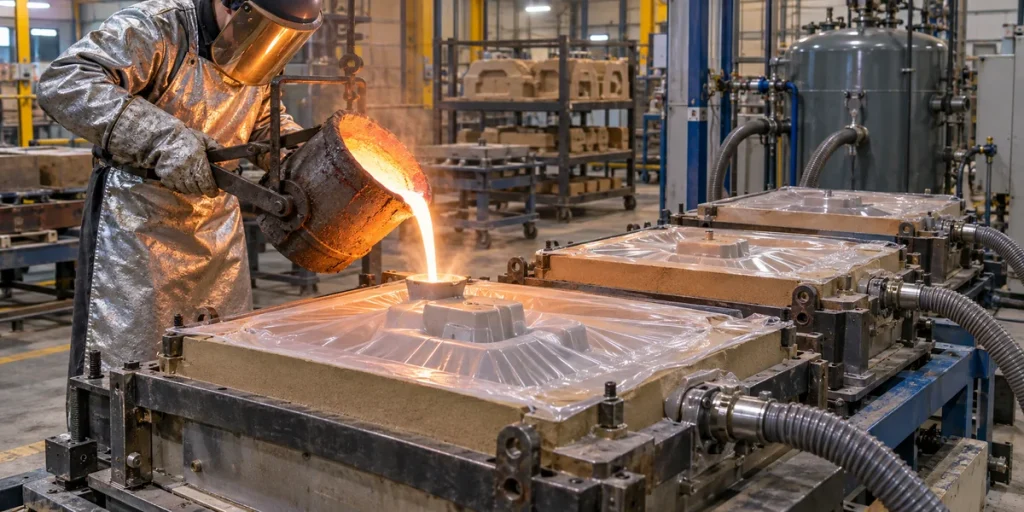
Le processus commence par la mise en place d'un gabarit sur une plaque spécialement conçue à cet effet. De petits orifices relient la surface du gabarit à une chambre à vide située en dessous.
Un mince film thermoplastique est chauffé jusqu'à ce qu'il devienne suffisamment souple pour épouser les contours du motif.
Lorsque l'on applique un vide à travers la plaque à motif, le film ramolli est plaqué fermement contre la surface.
Il est important de bien réussir cette première étape. Si le film recouvre une zone en retrait au lieu d’épouser sa forme, le moule obtenu reproduira une géométrie erronée. Un étirement excessif peut également provoquer des déchirures au niveau des angles.
Une fois le film mis en place, un moule est positionné au-dessus du modèle.
On verse du sable sec dans le moule, puis on le tasse par vibration. La vibration permet au sable de combler les espaces autour du modèle sans qu'il soit nécessaire de recourir au tassage mécanique habituellement associé à certaines méthodes de moulage au sable lié.
Un deuxième film vient recouvrir la surface exposée.
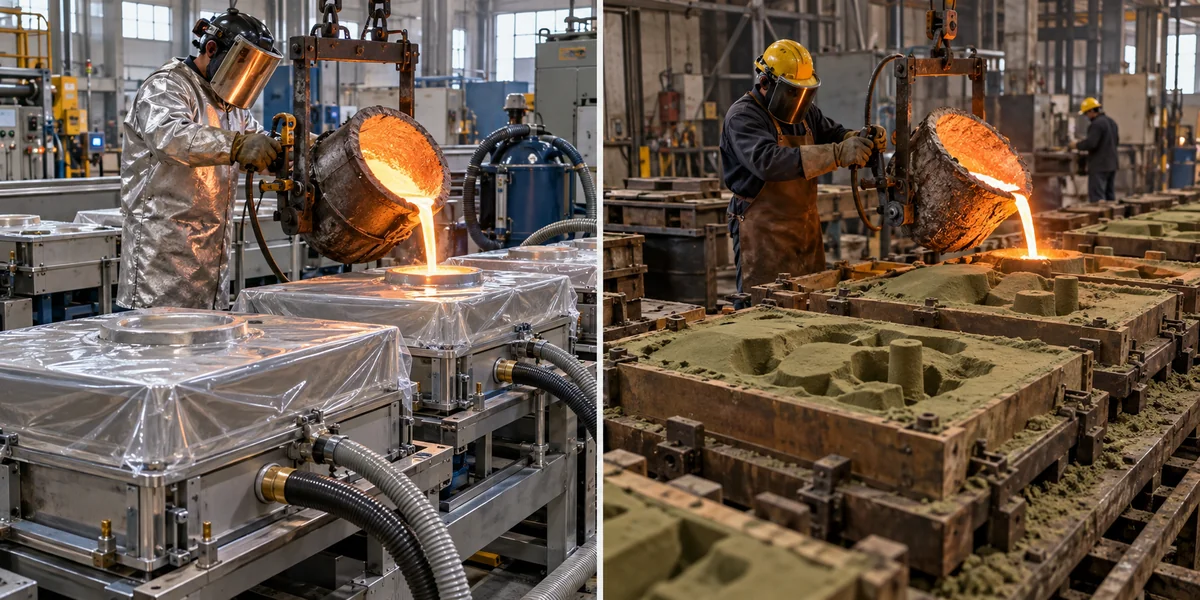
L'air est ensuite évacué par des canaux pratiqués dans le ballon. La pression atmosphérique comprime le sable contenu à l'intérieur, créant ainsi un moule suffisamment rigide pour être manipulé.
Le moule est retiré tout en maintenant le vide.
La deuxième moitié du moule est préparée de la même manière. Une fois assemblé, le moule est prêt pour la coulée.
Le métal en fusion pénètre dans la cavité par un système de canaux d'injection spécialement conçu. La cavité doit se remplir tout en permettant aux gaz générés lors de la coulée de s'échapper par une voie appropriée.
Le vide reste actif jusqu’à ce que la pièce moulée se solidifie suffisamment pour conserver sa forme.
Ce n'est qu'à ce moment-là que la différence de pression disparaît.
Sans le soutien du vide, le sable ne tient plus en place. Il se détache de la pièce moulée, ce qui réduit considérablement l'effort mécanique habituellement nécessaire lors du décochage.
La pièce moulée peut ensuite être nettoyée, inspectée, soumise à un traitement thermique ou usinée conformément au plan.
Pourquoi le contrôle du vide est-il important ?
Le système de vide constitue à la fois la caractéristique déterminante du procédé et l'un de ses principaux enjeux opérationnels.
Un moule peut sembler stable juste après sa fabrication, mais il risque de perdre de sa rigidité si un film est endommagé ou si un raccord présente une fuite.
Les points de fuite potentiels comprennent les joints du film, les joints des flacons, les tuyaux flexibles et les canaux de distribution du vide.
Les conséquences dépendent du moment où la pression est perdue.
Lors de la manipulation du moule, un vide insuffisant peut entraîner un déplacement du sable ou une déformation du moule. Lors de la coulée, le risque d'instabilité s'aggrave, car le métal en fusion commence déjà à pénétrer dans la cavité.
Les fonderies ont donc besoin de systèmes fiables de surveillance de la pression, de dispositifs d'étanchéité et de procédures de maintenance.
Le choix du film a également son importance.
Un film doit être suffisamment souple pour épouser le motif, tout en conservant une intégrité suffisante pendant la préparation du moule. Les creux profonds et les transitions abruptes posent problème, car le matériau risque de s'étirer de manière inégale.
Le tassage au sable introduit une variable supplémentaire. Une vibration insuffisante peut laisser certaines zones mal tassées, tandis que le système d'aspiration doit répartir l'aspiration de manière homogène dans tout le moule.
Ces détails expliquent pourquoi deux fonderies appliquant le même principe de base du « V-Process » peuvent obtenir des résultats différents.
Avantages et compromis du moulage par procédé V
Qualité de surface et durée de vie des motifs
Le film plastique forme une barrière entre le gabarit réutilisable et le sable de moulage.
Dans le moulage traditionnel, le contact répété avec du sable abrasif peut user progressivement les surfaces des modèles. Ce contact est considérablement réduit dans le moulage sous vide.
Ce modèle pourrait donc rester utilisable pour des séries de production plus longues.
Le film a également une incidence sur la surface reproduite dans la cavité de moulage. Un film correctement formé peut donner une surface de moulage lisse, même si des plis, des déchirures ou un mauvais choix de sable peuvent eux-mêmes entraîner des défauts.
Pour les pièces moulées de grande taille présentant de vastes surfaces exposées, la différence peut être perceptible lors du nettoyage et du meulage.
Une réduction des travaux de finition peut avoir plus d'importance qu'une légère différence de prix au niveau de la coulée initiale.
La récupération du sable est plus simple, mais pas sans effort
L'un des avantages du procédé V-Process réside dans le fait que le sable de moulage ne contient ni argile ni liant résineux classique.
Une fois le vide levé, le sable se sépare assez facilement de la pièce moulée.
Il n'y a pas de masse durcie de sable de moulage lié chimiquement à briser.
Cependant, le sable usagé ne peut pas être simplement réintroduit dans le processus de production sans avoir été traité de manière appropriée.
Il convient de prendre en compte les fragments métalliques, la poussière, les résidus de film dégradé et l'accumulation de chaleur. L'état des grains de sable et leur propreté ont également une incidence sur les performances ultérieures du moule.
Ce procédé permet de réduire certaines émissions liées aux liants ainsi que les besoins en matière de traitement des déchets, mais il n'élimine pas pour autant les risques pour l'environnement ou la santé au travail.
La poussière de silice, les produits de décomposition des films et les émanations provenant du métal en fusion nécessitent toujours une aspiration et une ventilation adaptées.
Les coûts d'outillage dépendent des exigences de production
L'usure des matrices est peut-être moindre, mais la mise en œuvre du procédé V-Process nécessite un équipement spécialisé.
Les ballons compatibles avec le vide, les pompes, les réchauffeurs à film, les équipements vibrants et les systèmes de manutention du sable contribuent tous aux coûts de fabrication.
La préparation du moule comporte également des étapes qui ne sont pas nécessaires dans certaines opérations de moulage classiques.
Pour une chaîne de production à grand volume destinée à la fabrication de pièces simples en fonte, le moulage automatisé au sable vert peut permettre d'obtenir un cycle de moulage plus court et plus économique.
Pour une pièce moulée de grande taille nécessitant une finition de surface importante, le moulage par le procédé V peut offrir un avantage économique différent.
Aucune de ces conclusions n'est fiable sans avoir examiné la pièce.
Le coût total dépend de l'outillage, du temps de moulage, du rendement du métal, des opérations de finition, du contrôle qualité et des pièces rejetées.
Moulage par procédé V vs moulage au sable vert
Facteur de production « fabrication » | Moulage par procédé V | Moulage au sable vert |
Stabilité du moule | Pression sous vide | Sable lié à l'argile |
État du sable | Sec, non lié | Humide, lié à l'argile |
Contact concernant les motifs | Séparés par un film | Contact direct avec le sable |
Équipements de vide | Obligatoire | Généralement inutile |
Shakeout | Le sable s'écoule après la libération du vide | Procédé de décochage mécanique couramment utilisé |
Réutilisation du sable | Refroidissement et nettoyage nécessaires | Un traitement du sable est nécessaire |
Production adaptée | Cela dépend de la taille et de la géométrie de la pièce moulée | Large gamme, y compris la production automatisée à grand volume |
La comparaison ne porte pas uniquement sur la finition de surface.
Prenons l'exemple d'une usine qui achète 20 grands carters de machines chaque année. L'ampleur des opérations d'usinage nécessaires après la coulée peut avoir une influence considérable sur le prix final.
Imaginons maintenant un équipementier automobile qui achète 20 000 supports en fer relativement simples.
Une ligne de moulage au sable vert à grande vitesse pourrait mieux convenir au deuxième programme, même si le procédé V permet techniquement de produire la pièce.
Un même schéma peut donner lieu à des choix de processus différents lorsque le volume annuel varie.
Matériaux et applications typiques
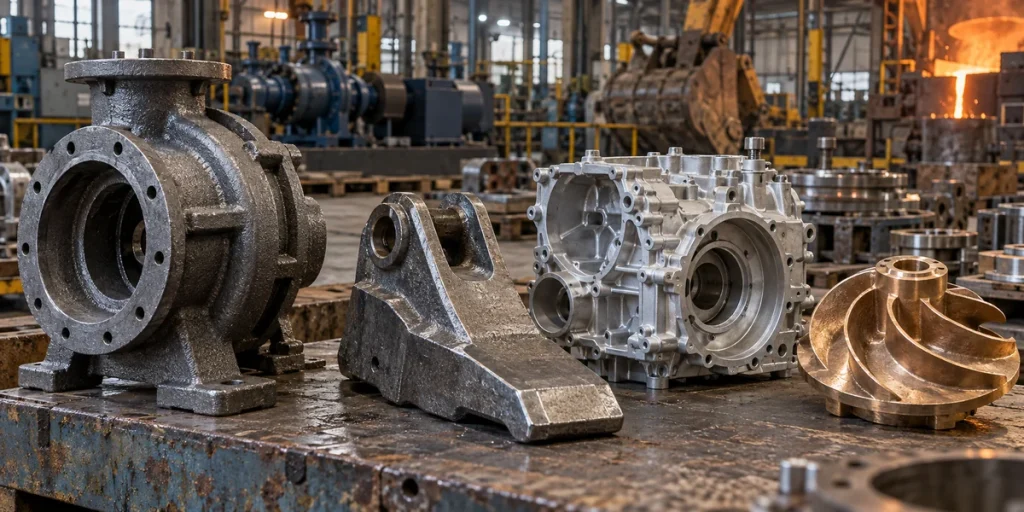
Le moulage par procédé V peut être utilisé avec divers alliages ferreux et non ferreux, à condition que la fonderie dispose des équipements de fusion nécessaires et de l'expérience requise en la matière.
La fonte grise est généralement utilisée pour la fabrication de pièces mécaniques pour lesquelles l'usinabilité et l'amortissement des vibrations sont des atouts.
La fonte ductile présente des caractéristiques de résistance et de ténacité différentes et est utilisée dans les équipements soumis à des contraintes mécaniques plus élevées.
Les pièces moulées en acier peuvent être utilisées pour des pièces d'usure, des éléments de structure ou des machines fonctionnant dans des conditions difficiles.
Les alliages à base d'aluminium et de cuivre sont également envisageables, même si toutes les fonderies pratiquant le moulage sous vide ne traitent pas ces matériaux.
C'est en se basant sur la géométrie des composants plutôt que sur les seules appellations du secteur que l'on comprend le mieux cette application.
Carter de machines et socles d'équipements
Les composants de machines de grande taille associent souvent des zones structurelles épaisses à des surfaces de montage usinées.
La pièce moulée doit rester suffisamment stable pendant la solidification, tout en conservant une quantité de matière suffisante pour l'usinage final.
Le moulage par le procédé V peut contribuer à garantir la cohérence du moule, mais il ne dispense pas de prendre en compte la conception des canaux d'alimentation ni les tolérances d'usinage.
Composants pour l'exploitation minière et la résistance à l'usure
Les plaques d'usure et les revêtements de protection pour équipements constituent une autre application bien établie.
Ces composants peuvent présenter de grandes surfaces, des nervures ou des formes pour lesquelles il est utile de réduire les opérations de meulage et de nettoyage.
Une application industrielle documentée concernait un équipement de moulage sous vide installé pour la fabrication de plaques d'usure, dans le cadre de laquelle le fabricant a fait état d'une réduction considérable des opérations de finition, très exigeantes en main-d'œuvre.
Ce résultat correspond à un cas de production particulier et ne doit pas être considéré comme une garantie générale d'économies.
Matériel agricole et de chantier
Les pièces moulées utilisées dans les machines agricoles et de chantier peuvent devoir présenter une certaine résistance mécanique, une bonne résistance à l'usure ou des formes extérieures complexes.
Le moulage sous vide peut être envisagé pour certains composants, mais le choix de l'alliage et du traitement thermique appropriés reste déterminant pour les performances de la pièce finie.
Un moule moulé sous vide ne rend pas un matériau inadapté plus résistant à l'usure.
Considérations relatives à la conception avant la fabrication des outillages
La première question qui se pose en matière de conception est de savoir si le film plastique peut épouser le motif.
Les cavités profondes, les angles brusques et les contre-dépouilles complexes peuvent nécessiter des modifications de la géométrie ou une disposition différente des noyaux.
Les angles de dépouille peuvent parfois être réduits, car le modèle est séparé du sable par le film. Cela ne signifie pas pour autant que tous les modèles puissent être réalisés sans angle de dépouille.
La deuxième question concerne la solidification des métaux.
Les parois minces et les sections épaisses posent des problèmes différents. Une section mince peut se solidifier avant que la cavité ne se remplisse. Une jonction épaisse peut rester à l'état fondu plus longtemps que le matériau environnant, ce qui augmente le risque de porosité de retrait.
Le moulage par le procédé V modifie la manière dont le moule en sable est maintenu ; il ne modifie pas le comportement fondamental de la solidification du métal.
La conception des obturateurs et des canaux d'alimentation doit également tenir compte des conditions de pression autour de la cavité du moule. Il ne faut pas confondre le vide utilisé pour stabiliser le sable avec un procédé de coulée sous vide.
Enfin, identifiez les surfaces qui seront usinées.
Les logements de roulements, les surfaces d'étanchéité, les trous filetés et d'autres éléments critiques nécessitent généralement des contrôles dimensionnels allant au-delà de la précision habituelle des pièces moulées.
Questions à poser à une fonderie utilisant le procédé V
Pour établir un devis pertinent, il faut commencer par un plan complet, un cahier des charges des matériaux et une estimation des coûts de production.
Le fournisseur devrait être en mesure d'indiquer si le composant est adapté à ses moules, à son équipement de coulée et à sa capacité de manutention.
Pour une pièce moulée comportant de grandes cavités ou des angles difficiles, renseignez-vous sur la manière dont le film sera formé et demandez si des noyaux séparés sont nécessaires.
Pour les profilés lourds, examinez le dispositif d'alimentation et la possibilité de défauts liés au retrait.
Vérifiez également ce que comprend le devis.
Le prix d'une pièce moulée non usinée n'est pas directement comparable à un devis comprenant l'usinage CNC, le traitement thermique, le contrôle dimensionnel et l'application d'un revêtement protecteur.
Avant de passer une commande à l'international, il convient de prêter attention aux questions relatives à la propriété des outillages, à la validation des échantillons, au conditionnement et aux modalités de livraison.
Les exigences en matière d'inspection doivent tenir compte de la fonction du composant. Un panneau décoratif et une pièce industrielle sous pression ne nécessitent pas le même plan d'assurance qualité.
Foire aux questions
Que se passe-t-il en cas de perte de vide pendant la coulée ?
Une perte de vide importante peut réduire la rigidité du moule en sable. Selon le moment où elle survient et son ampleur, cela peut entraîner une déformation, un déplacement du sable ou des défauts de coulée.
Le moulage par procédé V permet-il de réaliser des parois minces ?
Il est possible de fabriquer certains composants à parois minces, mais la faisabilité dépend de la fluidité de l'alliage, des dimensions de la pièce moulée, de la conception du système d'alimentation et des capacités de la fonderie. Il faut tenir compte à la fois de la formation d'un film et du remplissage métallique.
Le moulage par procédé V est-il identique au moulage sous vide ?
Non. Le moulage par procédé V utilise le vide pour stabiliser un moule en sable jetable. Le moulage sous vide utilise généralement le vide pour éliminer les gaz de la cavité d'un moule métallique pendant le remplissage.
Conclusion
Le moulage par procédé V s'avère particulièrement utile lorsque les caractéristiques de son moule permettent de résoudre un problème de fabrication spécifique.
Une usure réduite des matrices, un démoulage aisé et une bonne qualité de surface peuvent tous contribuer à réduire les coûts de finition. Parallèlement, la formation d'un film, la fiabilité du vide et les exigences en matière d'équipement imposent leurs propres contraintes.
Pour un acheteur industriel, le point de départ le plus efficace est le plan de la pièce.
Vérifiez l'alliage, les dimensions, l'épaisseur de paroi, les exigences d'usinage et le volume annuel. Comparez ensuite le moulage par le procédé V au moulage au sable classique en vous basant sur le coût total d'une pièce finie et contrôlée, et non pas simplement sur le prix de la coulée du métal.
Cet article pourrait vous être UTILE : Qu'est-ce que la fonderie des métaux ?
 French
 English
 Spanish
 Portuguese
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese