在传统的砂型铸造厂中,造型砂的状况几乎会影响后续的所有工序。水分、压实度、粘结剂含量以及模型磨损都可能影响最终铸件的质量。.
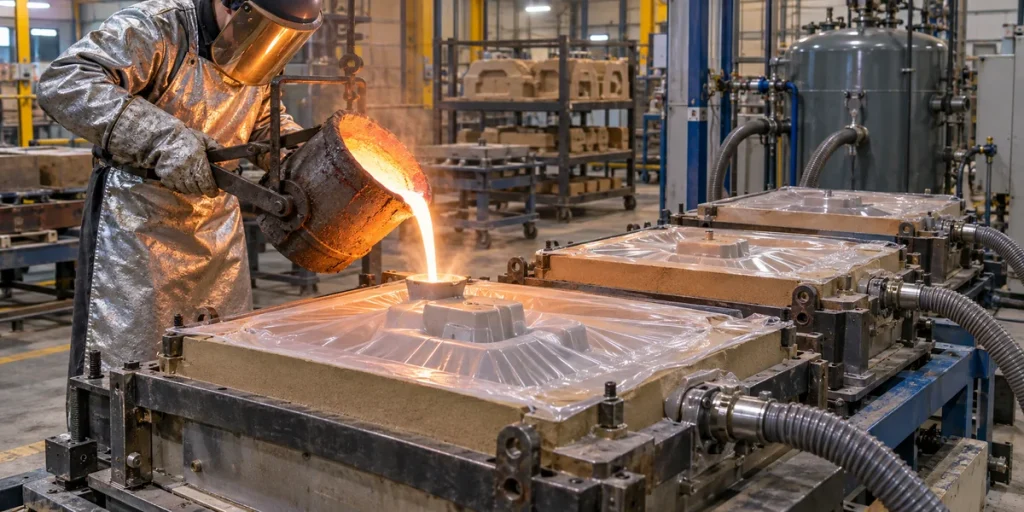
V-Process铸造采用了一种不同的方法。它不依赖于粘土或树脂来粘合砂粒,而是使用被塑料薄膜包裹的干砂。真空状态可使模具保持刚性,直至金属凝固。.
这种方法听起来很简单。但要使其可靠地发挥作用——尤其是对于大型金属铸件——就需要对铸造膜、真空系统、砂型填充以及浇注条件进行仔细控制。.
对于正在比较各种铸造工艺的制造商而言,真正的问题并不在于V-Process铸造能否产生更美观的表面,而在于其造型特性能否降低生产难度并降低成品部件的成本。.
V-Process铸造,也称为真空密封造型,是一种于20世纪70年代初在日本研发的砂型铸造方法。.
该工艺使用夹在塑料薄膜之间的干燥、未粘结的砂料。当模具中的空气被抽走后,大气压力会将砂粒压紧,从而保持铸型腔的形状。.
沙子本身不会发生化学硬化反应。.
这就是V-Process铸造与传统的生砂或树脂砂铸造之间的根本区别。.
在绿砂造型中,粘土和水分起到了粘结作用。在免烧造型中,化学粘结剂使砂子硬化。在V-Process工艺中,模具强度取决于能否在密封的砂模内部与周围大气之间保持压力差。.
在适当的阶段释放真空,沙子就会再次变得流动性好。.
这种差异会影响型件的磨损、模具操作、震落以及砂子的再利用。.
此外,它还带来了一种传统砂模所不具备的风险:真空度的损失可能会影响模具的稳定性。.
该工艺首先将图案安装在特制板上。一些小通风口将图案表面与下方的真空室连接起来。.
将一层薄薄的热塑性薄膜加热,直到其变得足够柔韧,能够贴合图案的轮廓。.
当通过图案板施加真空时,软化的薄膜会被紧紧吸附在表面上。.
做好这一阶段的工作至关重要。如果薄膜横跨凹陷区域而非顺应其形状,最终制成的模具将无法准确再现正确的几何形状。过度拉伸还可能导致拐角处出现撕裂。.
将薄膜铺好后,将一个成型坩埚放置在模型上方。.
将干砂倒入砂箱中,并通过振动使其沉降。振动有助于砂料填充型芯周围的空隙,而无需像某些粘结砂造型方法那样进行机械夯实。.
第二层薄膜将暴露的表面密封起来。.
随后,空气通过烧瓶中的通道被抽出。大气压将烧瓶内的沙子压实,形成了一个足够坚固、便于操作的模具。.
在保持真空的状态下,将试样取出。.
另一半模具的制备方法与此相同。组装完成后,模具即可进行浇注。.
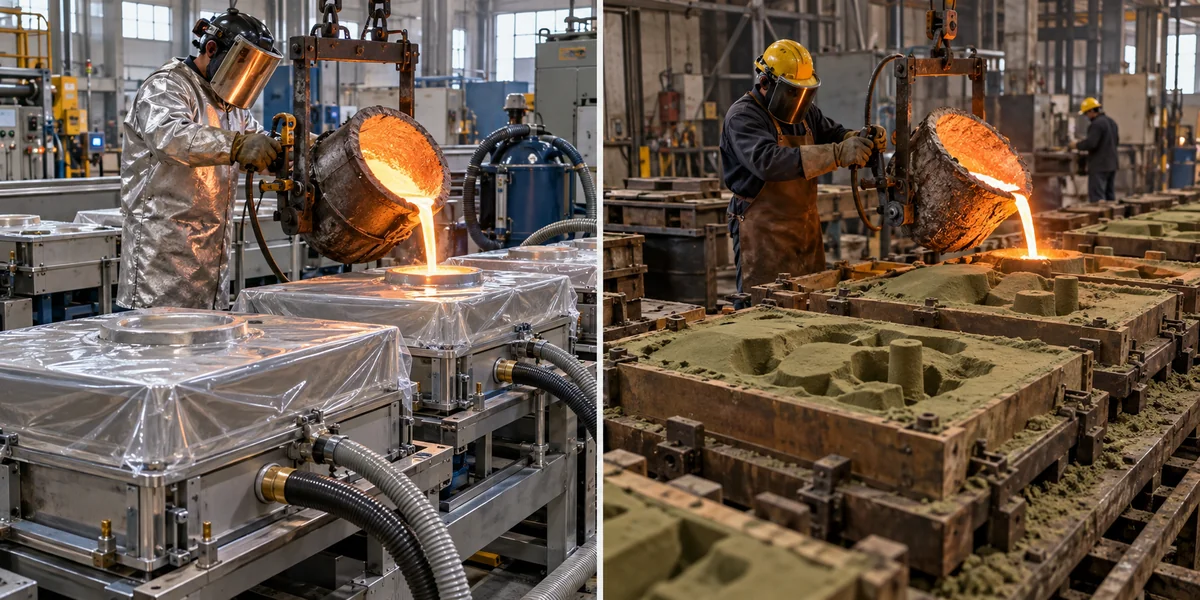
熔融金属通过设计的浇口系统流入型腔。型腔必须被填满,同时浇注过程中产生的气体必须有合适的逸出通道。.
在铸件凝固到足以保持其形状之前,真空状态一直保持着。.
只有这样,压差才会消除。.
如果没有真空支撑,砂模就无法保持完整。它会从铸件上脱落,从而省去了震落过程中通常所需的大部分机械力。.
随后,可根据图纸对铸件进行清理、检查、热处理或机加工。.
真空系统既是该工艺的显著特征,也是其主要操作关注点之一。.
模具在制备完成后可能暂时看起来很稳定,但如果薄膜受损或连接处出现泄漏,其刚性就会丧失。.
可能的泄漏点包括薄膜接头、烧瓶密封处、软管和真空分配通道。.
后果取决于何时失去压力。.
在搬运模具时,真空度不足可能会导致砂料位移或模具变形。在浇注过程中,由于熔融金属已经流入型腔,这种不稳定性会变得更加严重。.
因此,铸造厂需要可靠的压力监测、密封措施和维护程序。.
胶片的选用也很重要。.
薄膜必须具有足够的柔韧性,以便贴合模具图案,同时在模具制备过程中仍能保持足够的完整性。深凹槽和锐利的过渡处比较棘手,因为材料可能会不均匀地拉伸。.
砂填充引入了另一个变量。振动不充分可能会导致某些区域沉降不足,而真空系统必须将吸力均匀分布到整个模具中。.
这些细节解释了为什么两家采用相同基本V-Process原理的铸造厂可能会得到不同的结果。.
塑料薄膜在可重复使用的模具和造型砂之间形成了一层隔离层。.
在传统成型工艺中,与磨料砂的反复接触会逐渐磨损型腔表面。而在真空成型工艺中,这种接触现象大大减少了。.
因此,该版型在批量生产时可能仍能继续使用。.
该薄膜还会影响铸型腔内再现的表面。如果薄膜形成得当,可以形成光滑的型面,但褶皱、撕裂或选砂不当都会导致缺陷。.
对于暴露表面面积较大的大型铸件,在清洁和打磨过程中可能会明显感觉到这种差异。.
精加工工作量的减少,其重要性可能远超初始铸造价格的微小差异。.
V-Process 的一大优点在于,其造型砂中不含传统的粘土或树脂粘结剂。.
释放真空后,砂与铸件之间便能相对容易地分离。.
没有需要敲碎的、由化学键合形成的硬化造型砂块。.
然而,未经适当处理的废砂不能直接重新投入生产。.
必须妥善处理金属碎屑、粉尘、老化薄膜残留物以及积聚的热量。砂粒的状态和清洁度也会影响后续模具的性能。.
该工艺虽可减少某些与粘合剂相关的排放以及废物处理要求,但并不能消除环境或职业危害。.
二氧化硅粉尘、薄膜分解产物以及熔融金属产生的烟雾仍需采取适当的抽吸和通风措施。.
虽然花纹磨损可能较小,但V-Process安装需要专用设备。.
真空兼容烧瓶、泵、薄膜加热器、振动设备以及砂料处理系统都会增加制造成本。.
模具制备还包括一些在某些传统成型工艺中并不必要的步骤。.
对于生产简单铸铁件的大批量生产线而言,自动化生砂铸造可能提供更短且更经济的造型周期。.
对于需要进行大量表面处理的大型铸件,V-Process造型工艺可能会带来不同的成本优势。.
如果不检查该部件,这两种结论都不靠谱。.
总成本取决于模具、成型时间、金属利用率、表面处理工序、检验以及废品率。.
制造因素 | V-Process铸造 | 绿砂铸造 |
模具稳定性 | 真空压力 | 粘土结合砂 |
沙质状况 | 干法、非粘结 | 湿润的、以粘土为粘结剂的 |
图案联系 | 被电影隔开 | 与砂直接接触 |
真空设备 | 必填 | 通常没有必要 |
洗牌 | 释放真空后,沙子流走了 | 常用的机械式震动法 |
沙子再利用 | 需要冷却和清洁 | 需要对砂进行预处理 |
适用的生产 | 取决于铸件的尺寸和几何形状 | 应用范围广泛,包括自动化大批量生产 |
这种比较不仅仅关乎表面处理。.
假设一家工厂每年采购20个大型机械机壳。铸件在铸造后所需的机加工量可能会对最终价格产生相当大的影响。.
现在假设一家汽车零部件供应商采购了20,000个相对简单的铁制支架。.
对于第二个项目,一条高速绿砂造型生产线可能更合适,即使从技术上讲,V-Process也能生产该零件。.
当年产量发生变化时,同一张图纸可能会导致不同的工艺决策。.
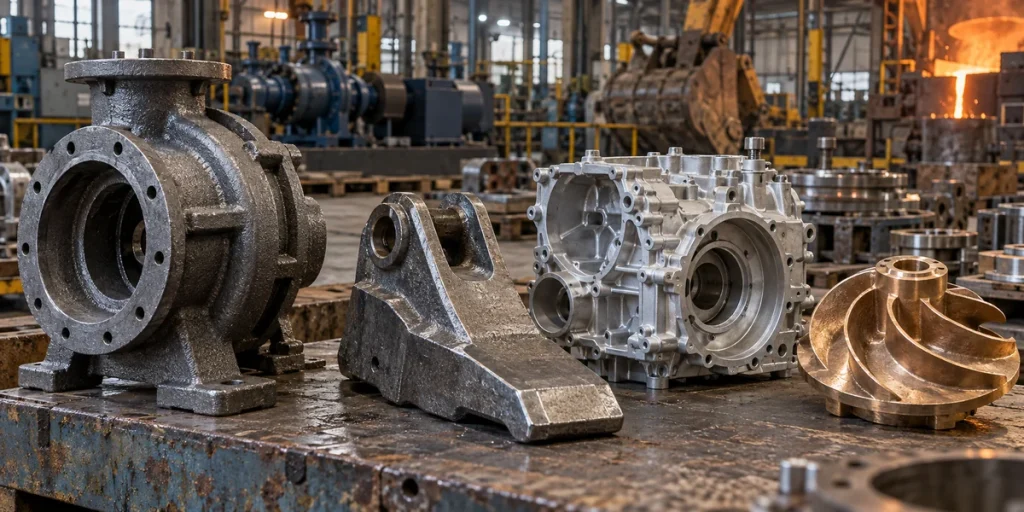
只要铸造厂具备必要的熔炼设备和工艺经验,V-Process铸造工艺即可适用于各种黑色金属和有色金属合金。.
灰铸铁通常用于机械零部件,因为这些部件需要具备良好的可加工性和减振性能。.
球墨铸铁具有不同的强度和韧性特性,常用于承受较高机械载荷的设备中。.
钢铸件可用于制造易磨损部件、结构件或在苛刻条件下运行的机械。.
铝基和铜基合金也是可选材料,不过并非所有真空铸造厂都能加工这些材料。.
要理解该应用,最好通过部件的几何形状来把握,而不是仅凭行业术语。应用.
大型机械部件通常将厚实的结构区域与经机加工的安装面结合在一起。.
铸件在凝固过程中必须保持足够的稳定性,同时保留足够的余量以供最终机加工。.
V-Process成型工艺虽有助于保持模具的一致性,但并不能消除对进料设计或加工余量的需求。.
耐磨板和设备衬板是另一项成熟的应用。.
这些部件可能具有大面积表面、肋条或某些几何形状,在这些部位减少打磨和清洁工作具有重要意义。.
一项有据可查的工业应用涉及为制造耐磨板而安装的真空成型设备,该生产商报告称,该设备显著减少了劳动密集型的精加工工序。.
该结果仅反映了一个生产案例的情况,不应被视为普遍的节省保证。.
农业和工程机械中使用的铸件可能需要具备强度、耐磨性或复杂的外形。.
对于某些选定的部件,可以考虑采用真空成型工艺,但合适的合金和热处理仍是决定成品性能的关键因素。.
真空成型模具并不能使不合适的材料变得更耐磨。.
第一个设计问题是,塑料薄膜能否贴合图案。.
较深的凹槽、陡峭的拐角以及复杂的底切可能需要调整几何形状或采用不同的芯部布局。.
由于薄膜将模型与砂模隔开,因此有时可以减小脱模斜度。但这并不意味着每个模型都能在不设置脱模斜度的情况下制作出来。.
第二个问题是金属凝固。.
薄壁和厚壁会带来不同的问题。薄壁部分可能在型腔填满之前就凝固。而厚壁接合处可能比周围材料保持熔融状态的时间更长,从而增加收缩气孔的风险。.
V-Process 造型工艺改变了砂型保持完整的方式;它并未改变金属凝固的基本行为。.
浇口和冒口的设计还必须考虑模具型腔周围的压力状况。用于稳定砂型的真空不应与真空辅助金属浇注工艺相混淆。.
最后,确定待加工的表面。.
轴承座、密封面、螺纹孔及其他关键特征通常需要比普通铸件精度更高的尺寸控制。.
一份有用的报价单应包含完整的图纸、材料规格和生产预算。.
该 供应商 应能说明该部件是否适合其造型箱、浇注设备和处理能力。.
对于含有大空腔或难以处理的拐角的铸件,请询问薄膜将如何成型,以及是否需要单独的芯。.
对于重型型材,应讨论进料方案以及可能出现的收缩缺陷。.
同时请确认报价中包含哪些内容。.
未加工铸件的价格无法直接与包含数控加工、热处理、尺寸检测和防护涂层的报价进行比较。.
在下达国际订单之前,应重点关注模具所有权、样品确认、包装及交货安排等问题。.
检验要求应体现部件的功能。装饰面板与承压工业部件所需的质量保证计划并不相同。.
如果在铸造过程中真空度丢失会怎样?
严重的真空损失会降低砂模的刚度。根据发生的时间和严重程度,这可能会导致变形、砂粒位移或铸件缺陷。.
V-Process铸造能生产薄壁件吗?
虽然可以生产某些薄壁部件,但其可行性取决于合金的流动性、铸件尺寸、浇口设计以及铸造厂的能力。必须同时考虑成膜和金属充填这两个因素。.
V-Process铸造与真空压铸是一回事吗?
不。V-Process铸造利用真空来稳定一次性砂型。真空压铸通常利用真空辅助,在金属模具型腔充填过程中排出气体。.
当V-Process铸造的模具特性能够解决特定的制造问题时,其优势最为显著。.
光刻版磨损减少、脱模简便以及表面质量优良,这些因素都有助于降低后处理成本。与此同时,成膜、真空可靠性以及设备要求也会带来各自的限制。.
对于工业采购方而言,最有效的切入点是零部件图纸。.
检查合金种类、尺寸、壁厚、加工要求及年产量。然后,以成品经检验零件的总成本(而非仅以浇注金属的成本)为基准,将V-Process成型工艺与传统砂型铸造进行比较。.
以下相关文章或许对您有帮助: 什么是金属铸造?