
Indice dei contenuti
In una fonderia tradizionale a sabbia, le condizioni della sabbia da formatura possono influire praticamente su tutte le fasi successive. L’umidità, la compattazione, il contenuto di legante e l’usura del modello possono tutti influire sul prodotto finito.
Il processo di fusione V-Process adotta un approccio diverso. Anziché ricorrere all’argilla o alla resina per tenere insieme la sabbia, utilizza sabbia asciutta racchiusa in una pellicola di plastica. Il vuoto mantiene lo stampo rigido fino a quando il metallo non si è solidificato.
Il metodo sembra semplice. Per garantirne l’affidabilità, in particolare nel caso di grandi pezzi fusi in metallo, è necessario un attento controllo del film, del sistema di vuoto, del riempimento con sabbia e delle condizioni di colata.
Per i produttori che mettono a confronto i diversi processi di fusione, la vera domanda non è se la fusione con il processo V produca una superficie esteticamente migliore, bensì se le sue caratteristiche di formatura possano ridurre le difficoltà di produzione e il costo del componente finito.
Che cos’è la fusione con processo V?
La fusione con processo V, nota anche come fusione sotto vuoto, è un metodo di fusione in sabbia sviluppato in Giappone nei primi anni '70.
Il processo utilizza sabbia asciutta e non agglomerata, contenuta tra due pellicole di plastica. Quando l’aria viene aspirata dallo stampo, la pressione atmosferica comprime i granelli di sabbia e mantiene la forma della cavità di fusione.
La sabbia di per sé non subisce alcuna reazione chimica di indurimento.
Questa è la differenza fondamentale tra la fusione con il processo V e la fusione convenzionale con sabbia verde o sabbia resinata.
Nella formatura con sabbia verde, l’argilla e l’umidità svolgono la funzione legante. Nella formatura senza cottura, sono i leganti chimici a indurire la sabbia. Con il processo V, la resistenza dello stampo dipende dal mantenimento di una differenza di pressione tra l’interno dello stampo di sabbia sigillato e l’atmosfera circostante.
Se si interrompe il vuoto al momento giusto, la sabbia torna a scorrere liberamente.
Tale differenza influisce sull'usura dei modelli, sulla movimentazione degli stampi, sullo sformatura e sul riutilizzo della sabbia.
Inoltre, comporta un rischio che gli stampi tradizionali in sabbia non presentano nella stessa misura: una perdita di vuoto può compromettere la stabilità dello stampo.
Come funziona effettivamente la fusione con il processo V
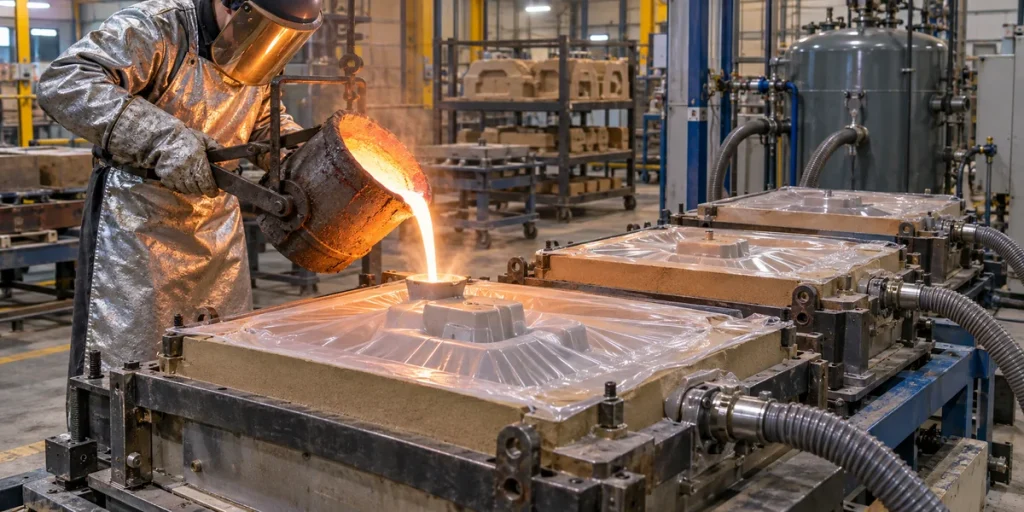
Il processo ha inizio con un modello fissato su una piastra appositamente progettata. Piccole aperture di sfiato collegano la superficie del modello a una camera a vuoto situata al di sotto di esso.
Una sottile pellicola termoplastica viene riscaldata fino a renderla sufficientemente flessibile da seguire i contorni del disegno.
Quando viene applicato il vuoto attraverso la piastra stampata, la pellicola ammorbidita viene aderita saldamente alla superficie.
È importante eseguire correttamente questa prima fase. Se la pellicola copre un’area incassata invece di seguirne la forma, lo stampo risultante riprodurrà una geometria errata. Un allungamento eccessivo può inoltre causare strappi negli angoli.
Una volta posizionata la pellicola, si posiziona una forma di fusione sopra il modello.
La sabbia asciutta viene versata nello stampo e compattata mediante vibrazione. La vibrazione aiuta la sabbia a riempire gli spazi attorno al modello senza ricorrere alla compattazione meccanica tipicamente associata ad alcuni metodi di formatura con sabbia legata.
Una seconda pellicola sigilla la superficie esposta.
L'aria viene quindi aspirata attraverso i canali presenti nel pallone. La pressione atmosferica comprime la sabbia contenuta al suo interno, creando uno stampo sufficientemente rigido da poter essere maneggiato.
Il modello viene estratto mantenendo il vuoto.
La seconda metà dello stampo viene preparata allo stesso modo. Una volta assemblato, lo stampo è pronto per la colata.
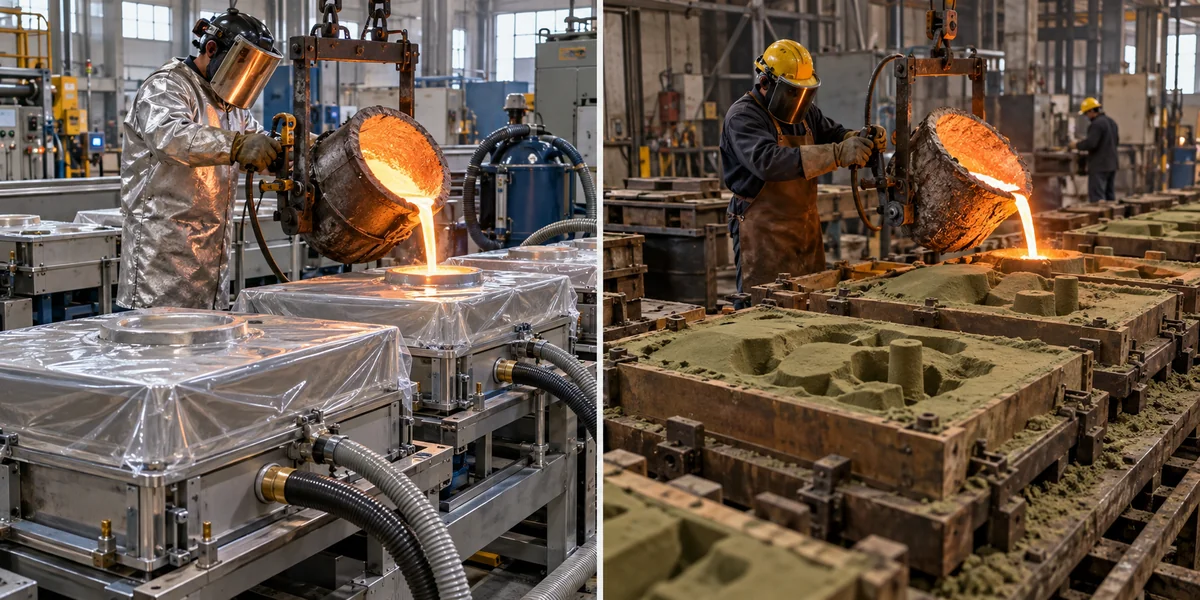
Il metallo fuso entra nella cavità attraverso un sistema di colata appositamente progettato. La cavità deve riempirsi mentre i gas generati durante la colata hanno una via di fuga adeguata.
Il vuoto rimane attivo finché il getto non si solidifica a sufficienza da mantenere la propria forma.
Solo allora la differenza di pressione viene eliminata.
Senza il sostegno del vuoto, la sabbia non rimane più compatta. Si stacca dal pezzo fuso, eliminando gran parte dello sforzo meccanico normalmente richiesto durante la sformatura.
Il pezzo fuso può quindi essere pulito, ispezionato, sottoposto a trattamento termico o lavorato meccanicamente secondo il disegno.
Perché il controllo del vuoto è importante
Il sistema di vuoto è sia la caratteristica distintiva del processo sia una delle principali problematiche operative.
Uno stampo può sembrare stabile subito dopo la preparazione, ma può perdere rigidità se la pellicola si danneggia o se un raccordo presenta una perdita.
I possibili punti di perdita includono i giunti delle pellicole, le guarnizioni dei flaconi, i tubi flessibili e i canali di distribuzione del vuoto.
Le conseguenze dipendono dal momento in cui si verifica la perdita di pressione.
Durante la manipolazione dello stampo, un vuoto insufficiente può causare lo spostamento della sabbia o la deformazione dello stampo. Durante la colata, l’instabilità diventa più grave poiché il metallo fuso sta già entrando nella cavità.
Le fonderie necessitano quindi di sistemi affidabili di monitoraggio della pressione, dispositivi di tenuta e procedure di manutenzione.
Anche la scelta dei film è importante.
Il film deve ammorbidirsi quanto basta per adattarsi al modello, pur mantenendo una sufficiente integrità durante la preparazione dello stampo. Le cavità profonde e i passaggi bruschi rappresentano un problema, poiché il materiale potrebbe allungarsi in modo non uniforme.
La compattazione con sabbia introduce un’ulteriore variabile. Una vibrazione inadeguata può lasciare alcune zone non sufficientemente compattate, mentre il sistema di aspirazione deve distribuire l’aspirazione in modo uniforme in tutto lo stampo.
Questi dettagli spiegano perché due fonderie che utilizzano lo stesso principio di base del processo V possano ottenere risultati diversi.
Vantaggi e compromessi della fusione con processo V
Qualità della superficie e durata del disegno
La pellicola di plastica crea una barriera tra il modello riutilizzabile e la sabbia da fonderia.
Nello stampaggio convenzionale, il contatto ripetuto con la sabbia abrasiva può causare un'usura graduale delle superfici dei modelli. Tale contatto risulta notevolmente ridotto nello stampaggio sottovuoto.
Il modello potrebbe quindi rimanere utilizzabile anche per cicli di produzione più lunghi.
Il film influisce anche sulla superficie riprodotta nella cavità di colata. Un film correttamente formato può garantire una superficie dello stampo liscia, anche se la presenza di grinze, strappi o una selezione inadeguata della sabbia possono causare difetti a sé stanti.
Nel caso di pezzi fusi di grandi dimensioni con ampie superfici esposte, la differenza potrebbe risultare evidente durante la pulizia e la levigatura.
Una minore quantità di lavori di rifinitura può avere un'importanza maggiore rispetto a una piccola differenza nel prezzo iniziale della fusione.
Il recupero della sabbia è più semplice, ma non è un gioco da ragazzi
Una caratteristica utile del processo V è che la sabbia da formatura non contiene argilla convenzionale né leganti a base di resina.
Una volta interrotto il vuoto, la sabbia si separa con relativa facilità dal pezzo fuso.
Non c'è alcuna massa indurita di sabbia da fonderia legata chimicamente da frantumare.
Tuttavia, la sabbia usata non può essere semplicemente reimmessa nel processo produttivo senza un adeguato trattamento.
È necessario gestire i frammenti metallici, la polvere, i residui di pellicola degradata e il calore accumulato. Anche le condizioni dei granelli di sabbia e la loro pulizia influiscono sulle prestazioni successive dello stampo.
Il processo può ridurre alcune emissioni legate ai leganti e i requisiti relativi al trattamento dei rifiuti, ma non elimina i rischi ambientali o sul lavoro.
La polvere di silice, i prodotti di decomposizione delle pellicole e i fumi provenienti dal metallo fuso richiedono comunque un adeguato sistema di aspirazione e ventilazione.
I costi delle attrezzature dipendono dai requisiti di produzione
L'usura degli stampi può essere minore, ma l'installazione con il processo V richiede attrezzature specializzate.
I matracci compatibili con il vuoto, le pompe, i riscaldatori a pellicola, le apparecchiature a vibrazione e i sistemi di movimentazione della sabbia incidono tutti sui costi di produzione.
La preparazione dello stampo prevede inoltre alcune fasi che non sono necessarie in alcune operazioni di stampaggio convenzionali.
Per una linea di produzione ad alto volume dedicata alla realizzazione di semplici componenti in ferro, la fusione automatizzata in sabbia verde può offrire un ciclo di formatura più breve ed economico.
Nel caso di una fusione di grandi dimensioni che richieda una finitura superficiale approfondita, lo stampaggio con il processo V può offrire un vantaggio in termini di costi.
Nessuna delle due conclusioni è attendibile senza aver esaminato il componente.
Il costo totale dipende dagli stampi, dai tempi di stampaggio, dalla resa del metallo, dalle operazioni di finitura, dal controllo qualità e dai componenti scartati.
Fusione con processo V vs. fusione in sabbia verde
Fattore produttivo | Fusione con processo V | Fusione in sabbia verde |
Stabilità del stampo | Pressione di vuoto | Sabbia legata con argilla |
Condizioni della sabbia | Secco, non agglomerato | Umido, legato con argilla |
Contatto per i modelli | Separati da una pellicola | Contatto diretto con la sabbia |
Apparecchiature per il vuoto | Obbligatorio | In genere non necessario |
Scuotere | La sabbia scorre via dopo il rilascio del vuoto | Procedura di scuotimento meccanico comunemente utilizzata |
Riutilizzo della sabbia | È necessario raffreddare e pulire | È necessario il trattamento della sabbia |
Produzione adeguata | Dipende dalle dimensioni e dalla geometria del getto | Ampia gamma, compresa la produzione automatizzata su larga scala |
Il confronto non riguarda semplicemente la finitura superficiale.
Si consideri una fabbrica che acquista ogni anno 20 alloggiamenti di grandi dimensioni per macchinari. La quantità di lavorazione meccanica necessaria dopo la fusione può incidere in modo considerevole sul prezzo finale.
Consideriamo ora un fornitore del settore automobilistico che acquista 20.000 staffe in ferro relativamente semplici.
Una linea veloce di formatura in sabbia verde potrebbe essere più adatta al secondo programma, anche se il processo V è tecnicamente in grado di produrre il pezzo.
Lo stesso disegno può portare a decisioni diverse in merito al processo quando il volume annuale varia.
Materiali e applicazioni tipiche
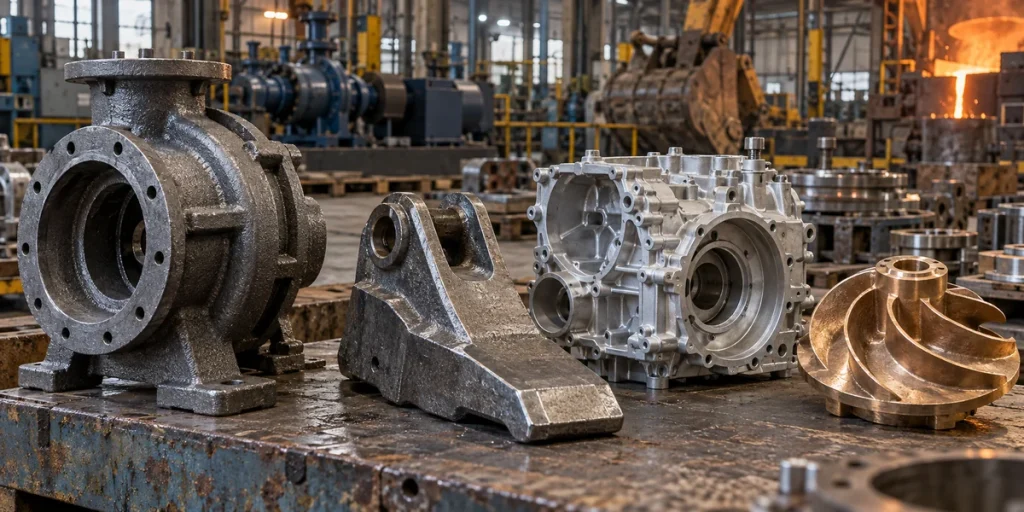
La fusione con il processo V può essere utilizzata con varie leghe ferrose e non ferrose, a condizione che la fonderia disponga delle attrezzature di fusione necessarie e dell'esperienza richiesta per tale processo.
La ghisa grigia viene comunemente utilizzata per i componenti di macchinari in cui sono richieste lavorabilità e smorzamento delle vibrazioni.
La ghisa sferoidale presenta caratteristiche di resistenza e tenacità diverse e viene utilizzata in apparecchiature soggette a carichi meccanici più elevati.
I pezzi fusi in acciaio possono essere scelti per parti soggette a usura, componenti strutturali o macchinari che operano in condizioni difficili.
Sono possibili anche leghe a base di alluminio e rame, sebbene non tutte le fonderie specializzate nello stampaggio sotto vuoto lavorino questi materiali.
Per comprendere appieno l'applicazione è meglio basarsi sulla geometria dei componenti piuttosto che sulle sole denominazioni del settore.
Alloggiamenti per macchinari e basi per apparecchiature
I componenti di macchinari di grandi dimensioni combinano spesso zone strutturali spesse con superfici di montaggio lavorate.
Il getto deve rimanere sufficientemente stabile durante la solidificazione, conservando al contempo una quantità di materiale adeguata per la lavorazione finale.
Lo stampaggio con il processo V può contribuire a mantenere l'uniformità dello stampo, ma non elimina la necessità di prevedere margini di alimentazione o di lavorazione.
Componenti per l'industria mineraria e soggetti a usura
Le piastre di protezione e i rivestimenti per attrezzature rappresentano un’altra applicazione consolidata.
Questi componenti possono presentare ampie superfici, nervature o geometrie in cui è importante ridurre il lavoro di levigatura e pulizia.
Un'applicazione industriale documentata riguardava un impianto di stampaggio sottovuoto installato per la produzione di piastre antiusura, in cui il produttore ha segnalato una notevole riduzione delle operazioni di finitura ad alta intensità di manodopera.
Tale risultato si riferisce a un singolo caso di produzione e non deve essere considerato come una garanzia generale di risparmio.
Macchine agricole e da cantiere
I componenti stampati utilizzati nei macchinari agricoli e da cantiere possono richiedere resistenza meccanica, resistenza all’usura o forme esterne complesse.
Per alcuni componenti specifici è possibile prendere in considerazione lo stampaggio sottovuoto, ma la scelta della lega e del trattamento termico adeguati rimane fondamentale per le prestazioni del pezzo finito.
Uno stampo termoformato non rende un materiale non idoneo più resistente all'usura.
Aspetti progettuali da considerare prima della realizzazione degli stampi
La prima questione relativa alla progettazione è se la pellicola di plastica sia in grado di seguire il disegno.
Cavità profonde, angoli bruschi e sottosquadri complessi potrebbero richiedere modifiche alla geometria o una diversa disposizione dell’anima.
A volte è possibile ridurre i requisiti di sformo poiché il modello è separato dalla sabbia dalla pellicola. Ciò non significa però che ogni modello possa essere realizzato senza sformo.
La seconda questione riguarda la solidificazione dei metalli.
Le pareti sottili e le sezioni spesse presentano problemi diversi. Una sezione sottile potrebbe solidificarsi prima che la cavità si riempia. Una giunzione spessa potrebbe rimanere fusa più a lungo rispetto al materiale circostante, aumentando il rischio di porosità da ritiro.
Lo stampaggio con il processo V modifica il modo in cui viene mantenuto insieme lo stampo in sabbia; non modifica invece il comportamento fondamentale della solidificazione del metallo.
La progettazione dei canali di colata e dei montanti deve inoltre tenere conto delle condizioni di pressione intorno alla cavità dello stampo. Il vuoto utilizzato per stabilizzare la sabbia non va confuso con un processo di colata del metallo assistito dal vuoto.
Infine, individuare le superfici che saranno sottoposte a lavorazione.
Le sedi dei cuscinetti, le superfici di tenuta, i fori filettati e altre caratteristiche critiche richiedono solitamente controlli dimensionali che vanno oltre la normale precisione di fusione.
Cosa chiedere a una fonderia che utilizza il processo V
Un preventivo accurato deve includere un disegno completo, le specifiche dei materiali e una stima dei costi di produzione.
Il fornitore dovrebbe essere in grado di spiegare se il componente è compatibile con gli stampi, le attrezzature di colata e la capacità di movimentazione.
Nel caso di un pezzo fuso che presenti cavità di grandi dimensioni o angoli difficili, chiedete come verrà realizzata la pellicola e se sono necessarie anime separate.
Per i profili di grandi dimensioni, valutare la configurazione di alimentazione e la possibilità che si verifichino difetti dovuti al ritiro.
Verificate inoltre cosa è compreso nel preventivo.
Il prezzo di un pezzo fuso non lavorato non è direttamente comparabile con un preventivo che comprenda la lavorazione CNC, il trattamento termico, il controllo dimensionale e il rivestimento protettivo.
Prima di effettuare un ordine internazionale, è opportuno prestare attenzione alla titolarità degli stampi, all’approvazione dei campioni, all’imballaggio e alle modalità di consegna.
I requisiti di ispezione dovrebbero riflettere la funzione del componente. Un pannello decorativo e un componente industriale a pressione non richiedono lo stesso piano di garanzia della qualità.
Domande frequenti
Cosa succede se si verifica una perdita di vuoto durante la colata?
Una perdita di vuoto significativa può ridurre la rigidità dello stampo in sabbia. A seconda del momento in cui si verifica e della sua entità, ciò può causare deformazioni, spostamenti della sabbia o difetti di fusione.
La fusione con processo V è in grado di produrre pareti sottili?
È possibile produrre alcuni componenti a pareti sottili, ma la fattibilità dipende dalla fluidità della lega, dalle dimensioni del pezzo fuso, dalla progettazione del sistema di colata e dalle capacità della fonderia. Occorre tenere conto sia della formazione del film che del riempimento del metallo.
La fusione con processo a V è la stessa cosa della pressofusione sotto vuoto?
No. La fusione con processo V utilizza il vuoto per stabilizzare uno stampo in sabbia monouso. La pressofusione sottovuoto, invece, ricorre generalmente all’assistenza del vuoto per rimuovere i gas dalla cavità dello stampo metallico durante il riempimento.
Conclusione
La fusione con il processo V risulta particolarmente utile quando le caratteristiche dello stampo consentono di risolvere un problema specifico di produzione.
Una minore usura degli stampi, una facile estrazione dei pezzi e una buona qualità superficiale possono tutte contribuire a ridurre i costi di finitura. Allo stesso tempo, la formazione del film, l’affidabilità del vuoto e i requisiti delle attrezzature comportano una serie di vincoli.
Per un acquirente del settore industriale, il punto di partenza più efficace è il disegno del componente.
Verificate la lega, le dimensioni, lo spessore delle pareti, i requisiti di lavorazione e il volume annuo. Quindi confrontate lo stampaggio con il processo V-Process con la fusione in sabbia convenzionale, considerando il costo totale di un pezzo finito e controllato, non semplicemente il prezzo della colata del metallo.
Questo articolo correlato potrebbe esserti UTILE: Che cos’è la fusione dei metalli?
 Italian
 English
 Spanish
 Portuguese
 French
 German
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese