
目次
従来の砂型鋳造では、鋳型砂の状態が、その後のほぼすべての工程に影響を及ぼす可能性があります。水分、締固め状態、結合剤の含有量、および原型の摩耗は、いずれも完成した鋳物に影響を与える可能性があります。.
V-Process鋳造法は、これとは異なるアプローチを採用しています。砂を固めるために粘土や樹脂に頼るのではなく、プラスチックフィルムで包まれた乾燥した砂を使用します。真空状態を維持することで、金属が凝固するまで鋳型を堅固に保ちます。.
この方法は一見単純そうに見えます。しかし、特に大型の金属鋳物において確実に機能させるためには、フィルム、真空システム、砂の充填、および鋳込み条件を慎重に制御する必要があります。.
鋳造プロセスを比較検討しているメーカーにとって、真の課題は、V-プロセス鋳造がより美しい表面仕上げを実現できるかどうかではありません。その成形特性によって、生産上の課題を軽減し、完成部品のコストを削減できるかどうかが重要なのです。.
Vプロセス鋳造とは?
V-プロセス鋳造(真空密閉成形とも呼ばれる)は、1970年代初頭に日本で開発された砂型鋳造法である。.
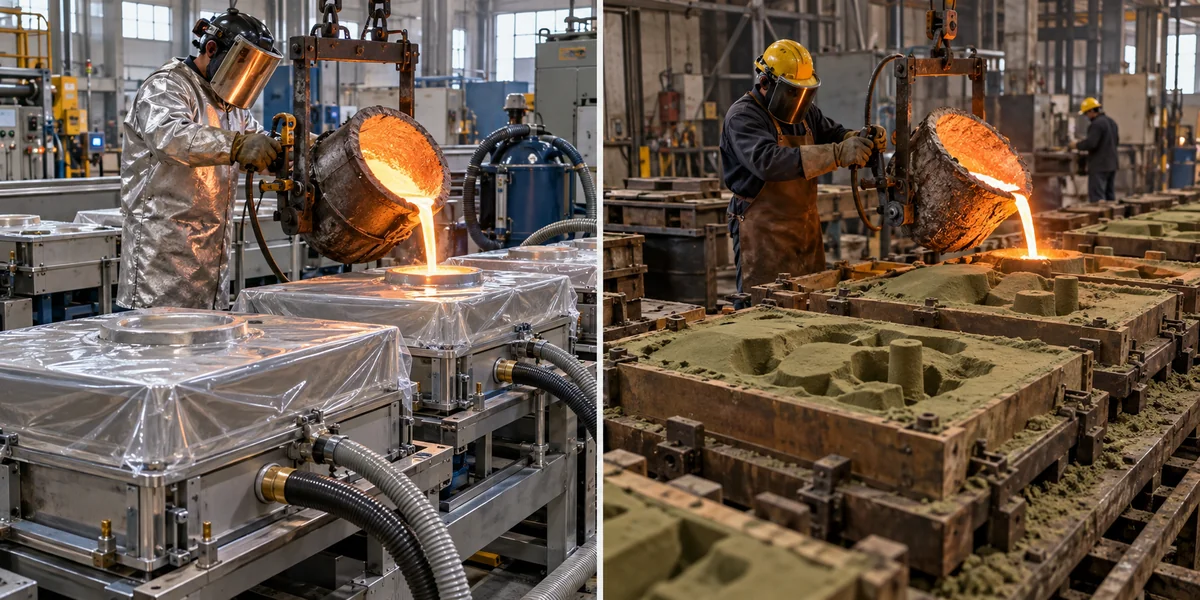
このプロセスでは、プラスチックフィルムの間に挟まれた、乾燥した未結合の砂を使用します。金型から空気が抜かれると、大気圧によって砂粒が互いに押し付けられ、鋳型キャビティの形状が維持されます。.
砂そのものは、化学的な硬化反応を起こすことはありません。.
これが、V-プロセス鋳造と、従来の生砂鋳造や樹脂砂鋳造との根本的な違いです。.
グリーンサンド鋳造では、粘土と水分が結合作用を果たします。ノーベイク鋳造では、化学結合剤が砂を硬化させます。V-プロセスでは、鋳型の強度は、密閉された砂型内部と周囲の大気との間に圧力差を維持できるかどうかにかかっています。.
適切な段階で真空を解除すると、砂は再び自由に流れ出すようになる。.
その違いは、型面の摩耗、金型の取り扱い、シェイクアウト、および砂の再利用に影響を及ぼします。.
また、従来の砂型にはそれほど見られないリスクも生じます。すなわち、真空が失われると、型の安定性が損なわれる恐れがあるのです。.
Vプロセス鋳造の実際の仕組み
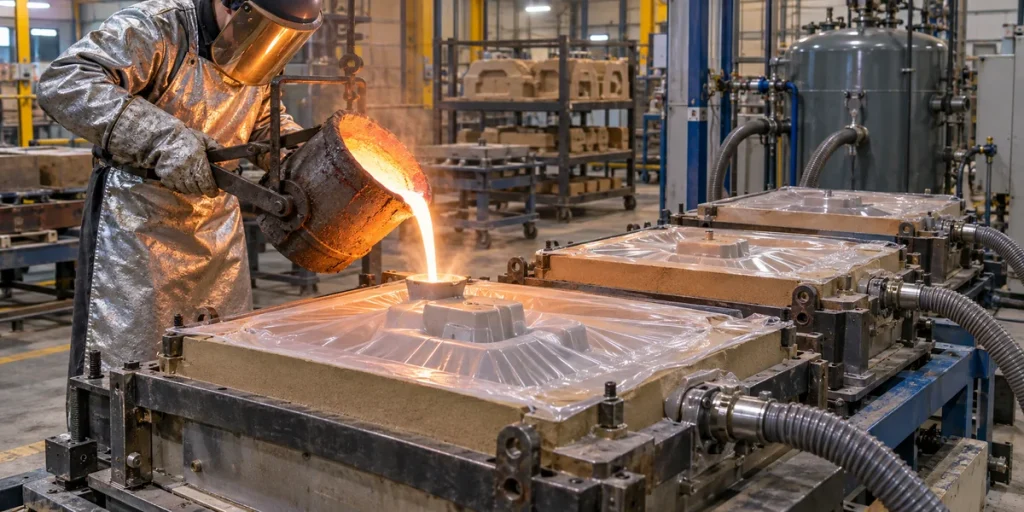
この工程は、特別に設計されたプレートにパターンを固定することから始まります。小さな通気孔が、パターンの表面と、その下にある真空チャンバーとを繋いでいます。.
薄い熱可塑性フィルムを、パターンの輪郭に沿うほど十分に柔軟になるまで加熱する。.
パターンプレートを介して真空がかけられると、軟化したフィルムが表面にしっかりと密着します。.
この最初の工程を正しく行うことが重要です。フィルムが窪みの形状に沿わずに、その上を覆ってしまうと、出来上がった金型は誤った形状を再現してしまいます。また、過度に伸ばしすぎると、角の部分で破れが生じることもあります。.
フィルムを所定の位置にセットしたら、型枠を原型の上にセットします。.
乾燥した砂をフラスコに注ぎ入れ、振動を与えて沈殿させる。この振動により、一部の結合砂型成形法で通常行われるような機械的な突き固め作業を必要とせずに、砂が型枠の周囲の隙間を埋めることができる。.
2枚目のフィルムが、露光面を密閉します。.
その後、フラスコ内の通路を通じて空気が抜き取られます。大気圧によって内部の砂が圧縮され、取り扱えるほど十分な剛性を持つ型が形成されます。.
真空状態を維持したまま、パターンを引き抜きます。.
2つ目の金型半身も同様の方法で準備します。組み立てが終われば、金型は鋳込みの準備が整います。.
溶融金属は、設計されたゲートシステムを通じて鋳型内部に流入します。鋳型内部が満たされる一方で、注湯中に発生するガスが適切に排出される経路が確保されていなければなりません。.
鋳造物がその形状を保つのに十分なほど固まるまで、真空状態は維持されます。.
そうして初めて、圧力差が解消される。.
真空による支えがなくなると、砂はもはやまとまりを保てなくなります。砂は鋳物から剥がれ落ち、通常、シェイクアウトの際に必要とされる力作業の多くが不要になります。.
その後、鋳物は図面に基づき、洗浄、検査、熱処理、または機械加工を行うことができます。.
真空制御が重要な理由
真空システムは、このプロセスの最大の特徴であると同時に、その運用上の主要な課題の一つでもあります。.
金型は製作直後は安定しているように見えても、フィルムが損傷したり、接続部に漏れが生じたりすると、剛性を失うことがあります。.
漏れの可能性がある箇所としては、フィルムの接合部、フラスコのシール部、ホース、および真空分配路などが挙げられます。.
その結果は、圧力が失われるタイミングによって異なります。.
金型の取り扱い中、真空度が不十分だと、砂が動いたり、金型の形状が崩れたりすることがあります。鋳込み時には、溶融金属がすでに型腔に入り始めているため、不安定さがさらに深刻になります。.
したがって、鋳造所では、信頼性の高い圧力監視システム、密閉装置、および保守手順が必要となる。.
映画の選び方も重要です。.
フィルムは、型にぴったりと沿うように十分に柔らかくなる一方で、成形準備の過程でも十分な強度を維持していなければなりません。深い窪みや急な段差があると、材料が不均一に伸びてしまう可能性があるため、扱いが厄介です。.
砂の充填には、もう一つの変数が関わってきます。振動が不十分だと、十分に締固められていない箇所が残ってしまう可能性がありますが、一方で、真空システムは金型全体に均一に吸引力を分散させなければなりません。.
これらの詳細から、同じ基本的なVプロセスの原理を採用している2つの鋳造所でも、異なる結果が得られる理由が説明されます。.
Vプロセス鋳造の利点とトレードオフ
表面品質とパターンの寿命
このプラスチックフィルムは、再利用可能な型と鋳造用砂の間にバリアを形成します。.
従来の成形では、研磨性の砂との繰り返しの接触により、型表面が徐々に摩耗することがあります。真空成形では、この接触が大幅に軽減されます。.
したがって、この型は、より長期にわたる生産においても引き続き使用可能であると考えられます。.
この膜は、鋳型キャビティに再現される表面にも影響を及ぼします。適切に形成された膜は滑らかな鋳型面を作り出すことができますが、しわや破れ、あるいは砂の選別不良などが原因で、それ自体が欠陥を引き起こすこともあります。.
露出面が広い大型の鋳物の場合、洗浄や研磨の過程でその違いが顕著に現れることがあります。.
仕上げ作業の削減は、初期の鋳造価格のわずかな差よりも重要な意味を持つことがあります。.
砂の回収は簡単ですが、決して楽な作業ではありません
V-プロセスにおける有用な特徴の一つは、成形砂に従来の粘土や樹脂系結合剤が含まれていないことです。.
真空を解除すると、砂は鋳物から比較的容易に分離する。.
化学的に結合した成形砂が固まって塊になっているわけではなく、砕く必要はありません。.
しかし、使用済みの砂は、適切な処理を行わずにそのまま生産工程に戻すことはできません。.
金属片、粉塵、劣化したフィルムの残留物、および蓄積した熱は適切に管理する必要があります。砂粒の状態や清浄度も、その後の金型の性能に影響を与えます。.
このプロセスにより、バインダーに関連する特定の排出物や廃棄物処理の要件を削減することは可能ですが、環境上および労働上のリスクを完全に排除できるわけではありません。.
シリカ粉塵、フィルムの分解生成物、および溶融金属から発生する煙については、依然として適切な集塵および換気が必要である。.
金型費用は生産要件によって異なります
摩耗は少ないかもしれませんが、V-Processの設置には専用の設備が必要です。.
真空対応のフラスコ、ポンプ、フィルムヒーター、振動装置、および砂処理システムは、いずれも製造コストに影響を与えます。.
金型の準備には、一部の従来の成形工程では不要な手順も含まれています。.
単純な鉄製部品を大量生産する生産ラインにおいては、自動化された生砂鋳造により、成形サイクルを短縮し、より経済的な生産が可能になる可能性があります。.
大規模な鋳造品で、高度な表面仕上げが必要な場合、Vプロセス成形は別のコスト面でのメリットをもたらす可能性があります。.
その部品を点検しなければ、どちらの結論も信頼できるものではありません。.
総コストは、金型、成形時間、金属の歩留まり、仕上げ工程、検査、および不良部品によって異なります。.
Vプロセス鋳造と生砂鋳造の比較
製造要因 | Vプロセス鋳造 | 緑砂鋳造 |
カビに対する安定性 | 真空圧 | 粘土結合砂 |
砂の状態 | 乾燥した、結合していない | しっとりとした、粘土で固められた |
パターンに関するお問い合わせ | 映画によって隔てられた | 砂との直接接触 |
真空装置 | 必須 | 一般的に不要 |
シェイクアウト | 真空を解除すると、砂が流れ出ていく | 一般的に用いられる機械的シェイクアウト |
砂の再利用 | 冷却および洗浄が必要 | 砂の調整が必要 |
適切な生産 | 鋳造品のサイズや形状によって異なります | 幅広い対応範囲(自動化された大量生産を含む) |
この比較は、単に表面仕上げの問題だけではありません。.
ある工場が毎年20個の大型機械筐体を購入していると仮定しましょう。鋳造後の機械加工の量は、最終的な価格にかなりの影響を与える可能性があります。.
ここで、比較的単純な鉄製のブラケットを20,000個購入する自動車部品サプライヤーの例を考えてみましょう。.
たとえV-プロセスで技術的にはその部品を製造できたとしても、2番目のプログラムには高速グリーンサンド成形ラインの方が適しているかもしれません。.
年間生産量が変化すると、同じ図面であっても、異なる工程上の判断につながる可能性があります。.
材料と代表的な用途
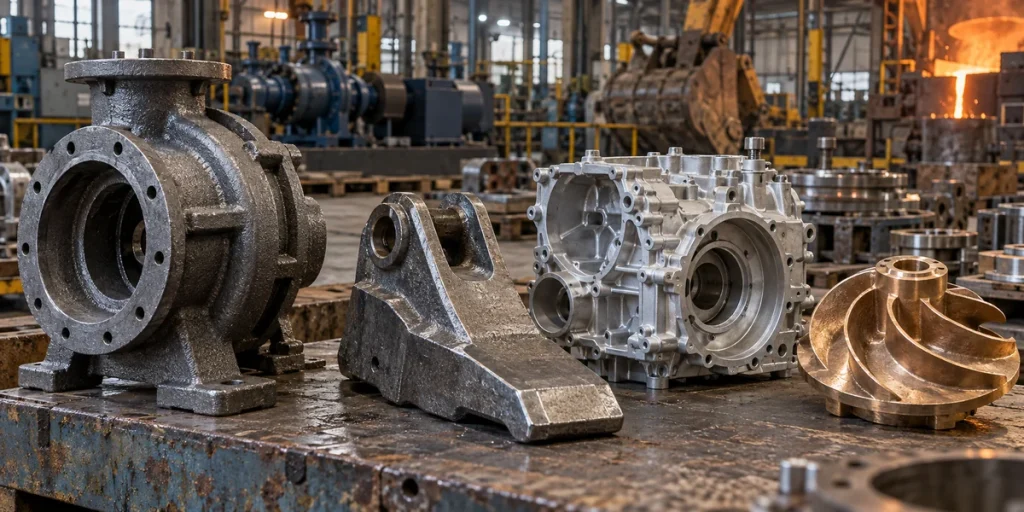
V-Process鋳造は、鋳造所が必要な溶解設備とプロセスに関する経験を有している限り、さまざまな鉄系および非鉄系合金に適用可能です。.
ねずみ鋳鉄は、通常、加工性や振動減衰性が求められる機械部品に使用されます。.
ダクタイル鋳鉄は、異なる強度と靭性を備えており、より高い機械的負荷がかかる機器に使用されます。.
鋼鋳物は、摩耗部品、構造部品、あるいは過酷な条件下で稼働する機械の部品として採用されることがあります。.
アルミニウムや銅を主成分とする合金も使用可能ですが、すべての真空成形鋳造所がこれらの材料を扱っているわけではありません。.
この用途については、業界の分類名だけを見るよりも、構成部品の形状から理解するのが最も適切です。.
機械筐体および装置用ベース
大型機械部品には、厚みのある構造部と、機械加工された取付面が組み合わされていることがよくあります。.
鋳物は、凝固中に十分な安定性を保ちつつ、最終加工に必要な材料量を確保していなければならない。.
V-Process成形は金型の一貫性を維持するのに役立つかもしれませんが、材料供給の設計や加工余裕を考慮する必要がなくなるわけではありません。.
鉱業用および摩耗部品
摩耗プレートや機器用ライナーも、定評のある用途の一つです。.
これらの部品には、研磨や洗浄の作業を軽減することが有益となる、広い表面やリブ、あるいは特定の形状が含まれている場合があります。.
実証済みの産業用途の一つとして、耐摩耗プレートの製造用に設置された真空成形装置があり、製造業者からは、労働集約的な仕上げ工程が大幅に削減されたとの報告があった。.
この結果は、ある特定の生産事例に基づくものであり、一般的なコスト削減を保証するものとみなすべきではありません。.
農業用・建設用機械
農業機械や建設機械に使用される鋳造部品には、強度や耐摩耗性、あるいは複雑な外形が求められる場合があります。.
一部の部品については真空成形を検討することも可能ですが、完成品の性能を左右するのは、やはり適切な合金と熱処理です。.
真空成形用の金型を使用しても、不適切な材料の耐摩耗性を高めることはできません。.
金型製作前の設計上の考慮事項
最初の設計上の課題は、プラスチックフィルムがパターンに沿って成形できるかどうかという点です。.
深いポケット、急なコーナー、複雑なアンダーカットがある場合は、形状の変更やコア配置の変更が必要になる場合があります。.
フィルムによって型が砂から隔てられているため、抜き勾配を小さくできる場合があります。しかし、だからといって、すべての型が抜き勾配なしで製作できるというわけではありません。.
2つ目の課題は、金属の凝固です。.
薄い壁と厚い部分では、それぞれ異なる問題が生じます。薄い部分は、空洞が満たされる前に凝固してしまう可能性があります。一方、厚い接合部は周囲の材料よりも長く溶融状態が続くため、収縮気孔が発生するリスクが高まります。.
V-Process成形は、砂型を結合させる方法を変更するものであり、金属の凝固という基本的な挙動を変えるものではありません。.
ゲートおよびライザーの設計においては、金型キャビティ周辺の圧力条件も考慮しなければならない。砂を安定させるために用いる真空は、真空補助による金属充填プロセスと混同してはならない。.
最後に、加工対象となる面を特定します。.
軸受座、シール面、ねじ穴、およびその他の重要な部材については、通常、通常の鋳造精度を超える寸法管理が必要となります。.
Vプロセス鋳造業者に尋ねるべきこと
有益な見積書には、完成図面、材料仕様書、および製造見積もりが記載されている必要があります。.
その サプライヤー その部品が、成形用鋳型、鋳込み装置、および取り扱い能力に適合するかどうかを説明できるべきである。.
大きな空洞や加工が困難な角部を含む鋳造品については、フィルムの成形方法や、別途コアが必要かどうかを確認してください。.
厚肉部については、送り方式および収縮欠陥の発生可能性について検討すること。.
また、見積もりの内容についても確認してください。.
未加工の鋳物の価格と、CNC加工、熱処理、寸法検査、保護コーティングを含む見積もりとを直接比較することはできません。.
海外への発注を行う前に、金型の所有権、サンプルの承認、梱包、および納品に関する取り決めについて、十分に検討しておく必要があります。.
検査要件は、その部品の機能を反映したものでなければならない。装飾用パネルと、加圧状態にある工業用部品では、必要な品質保証計画は異なる。.
よくある質問
鋳造中に真空が失われたらどうなるのか?
著しい真空度の低下は、砂型の剛性を低下させる可能性があります。その発生時期や程度によっては、変形、砂の移動、あるいは鋳造欠陥を引き起こす恐れがあります。.
Vプロセス鋳造では薄肉部品の製造が可能ですか?
特定の薄肉部品は製造可能ですが、その実現可能性は、合金の流動性、鋳造寸法、ゲート設計、および鋳造工場の能力によって異なります。皮膜形成と金属充填の両方を考慮する必要があります。.
Vプロセス鋳造は真空ダイカストと同じものですか?
いいえ。V-プロセス鋳造では、真空を利用して使い捨ての砂型を安定させます。真空ダイカストでは、一般的に、充填中に金属金型のキャビティからガスを除去するために真空を利用します。.
結論
V-プロセス鋳造は、その金型の特性によって特定の製造上の課題が解決できる場合に、最も有用です。.
パターンの摩耗低減、簡単なシェイクアウト、良好な表面品質は、いずれも仕上げコストの削減に寄与する可能性があります。一方で、成膜、真空の信頼性、および装置要件には、それぞれ固有の制約があります。.
産業分野のバイヤーにとって、最も効率的な出発点は部品図面です。.
合金、サイズ、肉厚、加工要件、および年間生産数量を確認してください。その後、単に金属の鋳込みコストだけでなく、検査済みの完成品1個あたりの総コストを基準として、V-Process成形と従来の砂型鋳造を比較してください。.
以下の関連記事が参考になるかもしれません: 金属の鋳造とは何か?
 Japanese
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Indonesian
 Chinese