
Оглавление
В традиционном песчаном литейном производстве состояние формовочного песка может повлиять практически на все последующие этапы процесса. Влажность, степень уплотнения, содержание связующего вещества и износ модели — все эти факторы могут повлиять на качество готового отливка.
В технологии литья V-Process используется иной подход. Вместо того чтобы использовать глину или смолу для скрепления песка, в ней применяется сухой песок, заключённый в пластиковую плёнку. Вакуум обеспечивает жёсткость формы до тех пор, пока металл не затвердёт.
Метод кажется простым. Однако для обеспечения его надежной работы, особенно при производстве крупных металлических отливок, требуется тщательный контроль за состоянием пленки, вакуумной системы, песчаной формы и условий заливки.
Для производителей, сравнивающих различные методы литья, главный вопрос заключается не в том, позволяет ли литье по технологии V-Process получить более эстетичную поверхность. Главный вопрос заключается в том, позволяют ли особенности формования этой технологии снизить сложность производства и стоимость готовой детали.
Что такое литье по технологии V-Process?
Литье по технологии V-Process, также известное как вакуумное герметичное формование, представляет собой метод песчаного литья, разработанный в Японии в начале 1970-х годов.
В этом процессе используется сухой, несвязанный песок, заключенный между пластиковыми пленками. Когда из формы удаляется воздух, атмосферное давление сжимает песчинки и обеспечивает сохранение формы полости для литья.
Сам по себе песок не подвергается реакции химического отверждения.
В этом заключается принципиальное отличие литья по технологии V-Process от традиционного литья в сырой песок или в песок на основе смолы.
При формовании в зелёном песке связывающее действие обеспечивают глина и влага. При формовании без обжига песок упрочняется за счёт химических связующих веществ. В технологии V-Process прочность формы зависит от поддержания перепада давления между внутренней поверхностью герметичной песчаной формы и окружающей атмосферой.
Если на соответствующем этапе сбросить вакуум, песок вновь станет сыпучим.
Это различие влияет на износ форм, работу с формами, вытаскивание изделий и повторное использование песка.
Кроме того, при этом возникает риск, который в такой же степени не характерен для традиционных песчаных форм: потеря вакуума может привести к нарушению стабильности формы.
Как на самом деле работает литье по технологии V-Process
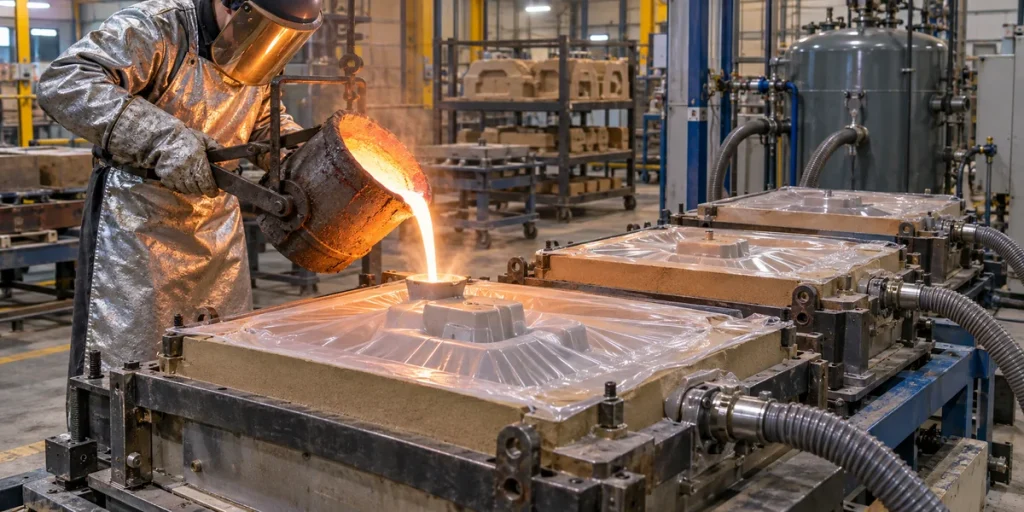
Процесс начинается с установки шаблона на специально сконструированную пластину. Небольшие вентиляционные отверстия соединяют поверхность шаблона с расположенной под ним вакуумной камерой.
Тонкую термопластичную пленку нагревают до тех пор, пока она не станет достаточно гибкой, чтобы повторять контуры шаблона.
Когда через трафаретную пластину создается вакуум, размягченная пленка плотно прижимается к поверхности.
Очень важно правильно выполнить этот первый этап. Если пленка перекрывает углубление, а не повторяет его форму, то полученная форма будет иметь неверную геометрию. Чрезмерное растяжение также может привести к разрывам в углах.
После того как пленка установлена на место, над моделью устанавливается литьевая форма.
Сухой песок засыпают в форму и уплотняют с помощью вибрации. Вибрация способствует заполнению песком пустот вокруг модели без механического утрамбовывания, которое обычно сопутствует некоторым методам формования из связуемого песка.
Вторая пленка герметизирует открытую поверхность.
Затем воздух удаляется через каналы в колбе. Атмосферное давление сжимает находящийся внутри песок, создавая форму, достаточно прочную для дальнейшей работы.
Образец извлекается при сохранении вакуума.
Вторая половина формы изготавливается таким же образом. После сборки форма готова к заливке.
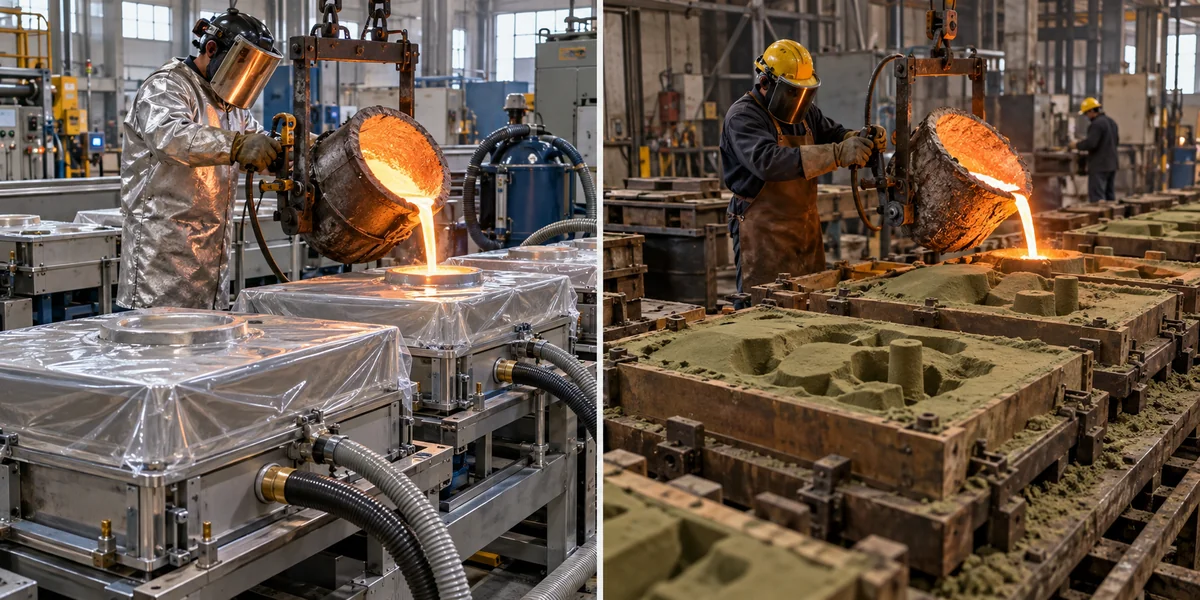
Расплавленный металл поступает в полость через специально спроектированную систему литниковых каналов. Полость должна заполняться таким образом, чтобы газы, образующиеся в процессе заливки, имели надлежащий путь для отвода.
Вакуум остается включенным до тех пор, пока отливка не затвердеет настолько, чтобы сохранить свою форму.
Только после этого устраняется перепад давления.
Без вакуумной поддержки песок перестает держаться вместе. Он отпадает от отливки, что позволяет значительно сократить механические усилия, обычно требуемые при вытряхивании.
Затем отливку можно очистить, осмотреть, подвергнуть термической обработке или обработать на станке в соответствии с чертежом.
Почему контроль вакуума имеет важное значение
Вакуумная система является одновременно определяющей особенностью процесса и одной из основных проблем при его эксплуатации.
Форма может казаться устойчивой сразу после изготовления, но потерять жесткость, если пленка повредится или в соединении возникнет утечка.
К возможным местам утечки относятся стыки плёнки, уплотнения колб, шланги и каналы распределения вакуума.
Последствия зависят от того, когда происходит падение давления.
При работе с формой недостаточный вакуум может привести к смещению песка или деформации формы. Во время заливки проблема нестабильности усугубляется, поскольку расплавленный металл уже поступает в полость формы.
Поэтому литейные цеха нуждаются в надёжных системах контроля давления, уплотнительных устройствах и процедурах технического обслуживания.
Важен также выбор пленки.
Пленка должна стать достаточно эластичной, чтобы принять форму шаблона, но при этом сохранить достаточную прочность во время подготовки формы. Глубокие углубления и резкие переходы создают трудности, поскольку материал может растягиваться неравномерно.
Засыпка песком вносит ещё одну переменную. Недостаточная вибрация может привести к тому, что некоторые участки не будут уплотнены должным образом, в то время как вакуумная система должна равномерно распределять всасывание по всей форме.
Эти детали объясняют, почему два литейных предприятия, использующие один и тот же базовый принцип V-Process, могут получать разные результаты.
Преимущества и компромиссы литья по технологии V-Process
Качество поверхности и срок службы рисунка
Пластиковая пленка создает барьер между многоразовой формой и формовочным песком.
При традиционном формовании многократный контакт с абразивным песком может привести к постепенному износу поверхностей моделей. При вакуумном формовании этот контакт значительно уменьшается.
Таким образом, данная модель может оставаться пригодной для использования при более крупных партиях продукции.
Пленка также влияет на поверхность, воспроизводимую в полости формы. Правильно сформированная пленка позволяет получить гладкую поверхность формы, хотя появление складок, разрывов или некачественный отбор песка могут привести к появлению собственных дефектов.
В случае крупных отливок с обширными открытыми поверхностями эта разница может быть заметна при очистке и шлифовании.
Меньший объем отделочных работ может оказаться важнее, чем небольшая разница в стоимости первоначального литья.
Извлечение песка стало проще, но не стало легким делом
Одной из полезных особенностей технологии V-Process является то, что формовочный песок не содержит традиционной глины или смоляного связующего.
После снятия вакуума песок относительно легко отделяется от отливки.
Здесь нет уплотнённой массы формовочного песка с химическими связями, которую нужно разбивать.
Однако использованный песок нельзя просто вернуть в производственный процесс без надлежащей подготовки.
Необходимо принимать меры по устранению металлических частиц, пыли, остатков разложившейся пленки и скопившегося тепла. Состояние песчинок и степень их чистоты также влияют на последующую работоспособность формы.
Данный процесс позволяет сократить объем некоторых выбросов, связанных с использованием вяжущих веществ, а также снизить требования к переработке отходов, однако он не устраняет экологические риски и риски для здоровья работников.
Кремнеземная пыль, продукты разложения пленки и пары расплавленного металла по-прежнему требуют надлежащей системы вытяжки и вентиляции.
Затраты на инструмент зависят от производственных требований
Износ шаблона может быть меньше, но для установки по технологии V-Process требуется специальное оборудование.
Вакуумные колбы, насосы, нагреватели пленки, вибрационное оборудование и системы транспортировки песка — все это влияет на производственные затраты.
Подготовка формы также включает этапы, которые не требуются при некоторых традиционных методах формования.
Для высокопроизводительной линии по изготовлению простых чугунных деталей автоматизированное литье в сырой песок может обеспечить более короткий и экономичный цикл формования.
В случае крупных отливок, требующих значительной обработки поверхности, формование по технологии V-Process может обеспечить иное преимущество с точки зрения затрат.
Ни один из этих выводов не может считаться достоверным без осмотра детали.
Общая стоимость зависит от инструментов, времени формования, выхода металла, операций по финишной обработке, контроля качества и бракованных деталей.
Литье по технологии V-Process и литье в сырых песках
Производственный фактор | Литье по технологии V-Process | Литье в зелёные пески |
Устойчивость плесени | Вакуумное давление | Песок с глинистым связующим |
Состояние песка | Сухой, несвязанный | Влажный, с глиняной связкой |
Контакт по шаблону | Разделенные пленкой | Прямой контакт с песком |
Вакуумное оборудование | Обязательно | Как правило, не требуется |
Проверка на прочность | После снятия вакуума песок стекает | Обычно применяется механическая встряска |
Повторное использование песка | Требуется охлаждение и очистка | Требуется подготовка песка |
Подходящее производство | Зависит от размера и геометрии отливки | Широкий ассортимент, включая автоматизированное крупносерийное производство |
Сравнение касается не только качества поверхности.
Рассмотрим завод, закупающий ежегодно 20 корпусов для крупного оборудования. Объем механической обработки, требующейся после литья, может существенно повлиять на конечную цену.
Теперь рассмотрим пример поставщика автомобильной промышленности, закупающего 20 000 относительно простых железных кронштейнов.
Для второй программы, возможно, лучше подойдет высокопроизводительная линия формовки в зеленом песке, даже если технология V-Process технически позволяет изготовить данную деталь.
Один и тот же чертеж может привести к принятию разных технологических решений при изменении годового объема производства.
Материалы и типичные области применения
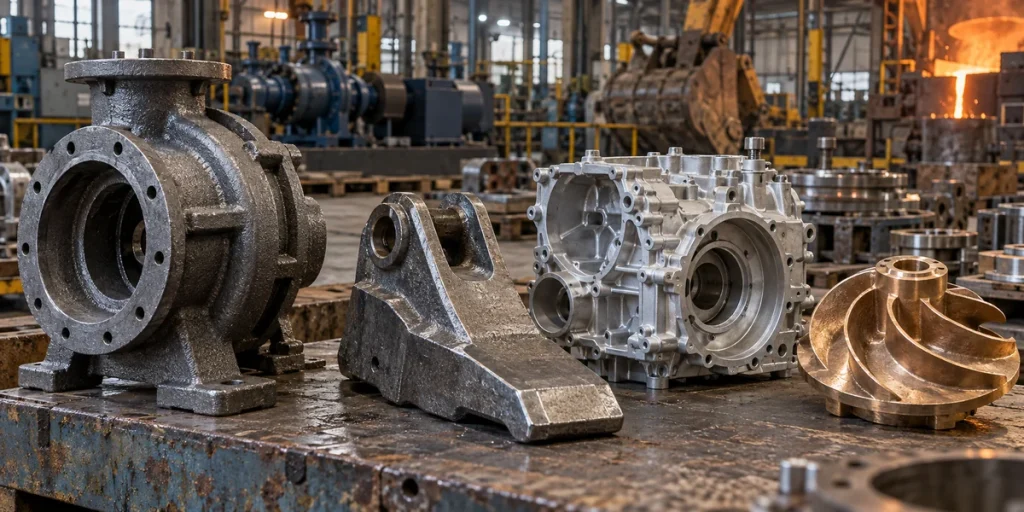
Литье по технологии V-Process может применяться для различных черных и цветных сплавов при условии, что литейное производство располагает необходимым плавильным оборудованием и имеет опыт работы с данной технологией.
Серый чугун обычно используется в деталях машин, где важны обрабатываемость и способность гасить вибрации.
Чугун с высокой пластичностью обладает различными характеристиками прочности и вязкости и применяется в оборудовании, подвергающемся повышенным механическим нагрузкам.
Стальные отливки могут применяться в качестве изнашиваемых деталей, конструкционных элементов или в оборудовании, работающем в тяжелых условиях.
Также возможны сплавы на основе алюминия и меди, хотя не все литейные предприятия, занимающиеся вакуумным формованием, обрабатывают эти материалы.
Лучше всего понять принцип действия данного устройства можно, исходя из геометрии его компонентов, а не только на основании отраслевых обозначений.
Корпуса машин и основания оборудования
Детали крупного оборудования часто сочетают в себе толстые несущие участки и обработанные монтажные поверхности.
Отливка должна оставаться достаточно устойчивой в процессе затвердевания, при этом в ней должно сохраняться достаточное количество материала для окончательной механической обработки.
Формование по технологии V-Process может способствовать обеспечению стабильности формы, однако оно не избавляет от необходимости учитывать особенности конструкции системы подачи материала и припуски на механическую обработку.
Компоненты для горнодобывающей промышленности и изнашиваемые детали
Еще одной широко распространенной областью применения являются износостойкие пластины и футеровки оборудования.
Эти детали могут иметь обширные поверхности, ребра или геометрические формы, при наличии которых целесообразно сократить объём шлифовальных и очистных работ.
Одно из задокументированных промышленных применений касалось оборудования для вакуумного формования, установленного для производства износостойких пластин, при этом производитель сообщил о значительном сокращении трудоемкой отделки.
Данный результат отражает конкретный производственный случай и не должен рассматриваться как гарантия общей экономии.
Сельскохозяйственная и строительная техника
Литые детали, используемые в сельскохозяйственной и строительной технике, могут предъявлять требования к прочности, износостойкости или сложной форме.
Для отдельных компонентов можно рассмотреть возможность применения вакуумного формования, однако выбор подходящего сплава и термической обработки по-прежнему играет ключевую роль в обеспечении эксплуатационных характеристик готовой детали.
Форма, изготовленная методом вакуумной формовки, не придает неподходящему материалу повышенную износостойкость.
Вопросы, которые следует учесть при проектировании перед изготовлением инструментов
Первый вопрос, связанный с конструкцией, заключается в том, сможет ли пластиковая пленка повторить контур шаблона.
Глубокие углубления, резкие углы и сложные подрезы могут потребовать изменения геометрии или иного расположения сердечника.
Иногда угол наклона можно уменьшить, поскольку модель отделена от песка пленкой. Однако это не означает, что любую модель можно изготовить без угла наклона.
Второй вопрос касается затвердевания металла.
Тонкие стенки и толстые участки создают разные проблемы. Тонкий участок может затвердеть до того, как заполнится полость. Толстый участок соединения может оставаться расплавленным дольше, чем окружающий материал, что повышает риск образования усадочной пористости.
Технология литья V-Process изменяет способ удержания песчаной формы; она не влияет на основные процессы затвердевания металла.
При проектировании затворов и литниковых каналов также необходимо учитывать условия давления вокруг полости формы. Вакуум, используемый для стабилизации песка, не следует путать с процессом заливки металла с использованием вакуума.
В заключение определите поверхности, которые будут подвергаться механической обработке.
Седла подшипников, уплотнительные поверхности, резьбовые отверстия и другие критически важные элементы обычно требуют контроля размеров, выходящего за рамки обычной точности литья.
О чем спросить у литейного предприятия, работающего по технологии V-Process
Полезная коммерческая оферта начинается с полного чертежа, спецификации материалов и сметы на изготовление.
Этот поставщик должен быть в состоянии объяснить, подходит ли данный компонент к его литьевым формам, оборудованию для разливки и производственной мощности.
Если отливка содержит большие полости или сложные углы, уточните, каким образом будет формироваться пленка и нужны ли отдельные сердечники.
В случае тяжелых профилей следует обсудить схему подачи и вероятность возникновения дефектов, связанных с усадкой.
Также уточните, что входит в предложение.
Стоимость необработанного литого изделия нельзя напрямую сравнивать с ценовым предложением, включающим обработку на станках с ЧПУ, термообработку, контроль размеров и нанесение защитного покрытия.
Перед размещением международного заказа следует уделить внимание вопросам, связанным с правом собственности на инструменты, утверждением образцов, упаковкой и условиями доставки.
Требования к проверке должны соответствовать назначению детали. Для декоративной панели и промышленной детали, находящейся под давлением, не требуется одинаковый план обеспечения качества.
Часто задаваемые вопросы
Что произойдет, если во время литья произойдет потеря вакуума?
Значительная потеря вакуума может привести к снижению жесткости песчаной формы. В зависимости от времени возникновения и степени выраженности это может вызвать деформацию, смещение песка или дефекты отливки.
Можно ли с помощью литья по технологии V-Process изготавливать детали с тонкими стенками?
Некоторые тонкостенные детали можно изготовить, однако техническая осуществимость зависит от текучести сплава, размеров отливки, конструкции литниковой системы и возможностей литейного производства. Необходимо учитывать как образование пленки, так и заполнение металлом.
Является ли литье по технологии V-Process тем же, что и вакуумное литье под давлением?
Нет. При литье по технологии V-Process вакуум используется для стабилизации одноразовой песчаной формы. При вакуумном литье под давлением вакуум, как правило, используется для удаления газов из полости металлической формы во время заполнения.
Заключение
Литье по технологии V-Process наиболее эффективно в тех случаях, когда характеристики формы позволяют решить конкретную производственную задачу.
Снижение износа матрицы, простота вытаскивания изделия и хорошее качество поверхности — все это может способствовать сокращению затрат на финишную обработку. В то же время образование пленки, надежность вакуумной системы и требования к оборудованию накладывают свои ограничения.
Для промышленного заказчика наиболее эффективной отправной точкой является чертеж детали.
Определите сплав, размер, толщину стенок, требования к механической обработке и годовой объем производства. Затем сравните литье по технологии V-Process с традиционным литьем в песчаные формы, ориентируясь на общую стоимость готовой и прошедшей контроль качества детали, а не только на стоимость заливки металла.
Вам может быть ПОЛЕЗНА следующая статья: Что такое литье металла?
 Russian
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Arabic
 Korean
 Japanese
 Indonesian
 Chinese