
Daftar Isi
Di bengkel pengecoran pasir konvensional, kondisi pasir cetakan dapat memengaruhi hampir semua proses selanjutnya. Kelembapan, kepadatan, kandungan bahan pengikat, dan keausan cetakan semuanya dapat memengaruhi hasil coran akhir.
Proses pengecoran V-Process menggunakan pendekatan yang berbeda. Alih-alih mengandalkan tanah liat atau resin untuk mengikat butiran pasir, proses ini menggunakan pasir kering yang dibungkus dengan lapisan plastik. Tekanan vakum menjaga cetakan tetap kaku hingga logam mengeras.
Metode ini terdengar sederhana. Agar metode ini dapat berjalan dengan andal, terutama pada pengecoran logam berukuran besar, diperlukan pengendalian yang cermat terhadap lapisan film, sistem vakum, pengisian pasir, dan kondisi penuangan.
Bagi para produsen yang membandingkan proses pengecoran, pertanyaan sebenarnya bukanlah apakah proses pengecoran V-Process menghasilkan permukaan yang lebih bagus. Pertanyaannya adalah apakah karakteristik pembentukannya dapat mengurangi kendala produksi dan biaya komponen jadi.
Apa Itu Pengecoran V-Process?
Pengecoran V-Process, yang juga dikenal sebagai pengecoran dengan penyegelan vakum, adalah metode pengecoran pasir yang dikembangkan di Jepang pada awal tahun 1970-an.
Proses ini menggunakan pasir kering yang tidak terikat, yang diapit oleh lembaran plastik. Ketika udara dikosongkan dari cetakan, tekanan atmosfer menekan butiran-butiran pasir tersebut hingga saling menempel dan mempertahankan bentuk rongga cetakan.
Pasir itu sendiri tidak mengalami reaksi pengerasan kimia.
Inilah perbedaan mendasar antara pengecoran V-Process dengan pengecoran pasir hijau atau pasir resin konvensional.
Dalam proses pencetakan pasir hijau, tanah liat dan kelembapan berfungsi sebagai pengikat. Dalam proses pencetakan tanpa pemanasan, bahan pengikat kimiawi yang mengeraskan pasir. Pada Proses V, kekuatan cetakan bergantung pada pemeliharaan perbedaan tekanan antara bagian dalam cetakan pasir yang tertutup rapat dan atmosfer di sekitarnya.
Lepaskan vakum pada tahap yang tepat, dan pasir tersebut akan kembali mengalir dengan lancar.
Perbedaan tersebut memengaruhi keausan cetakan, penanganan cetakan, proses pelepasan cetakan, dan pemanfaatan kembali pasir.
Hal ini juga menimbulkan risiko yang tidak dimiliki oleh cetakan pasir konvensional dalam tingkat yang sama: hilangnya vakum dapat mengganggu stabilitas cetakan.
Bagaimana Sebenarnya Proses Pengecoran V-Process Bekerja
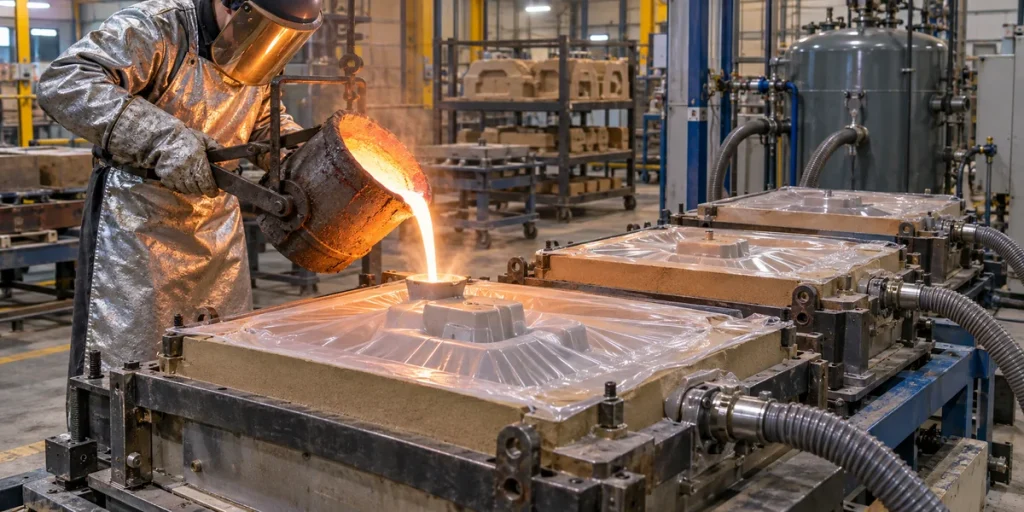
Proses ini dimulai dengan pola yang dipasang pada pelat yang dirancang khusus. Lubang-lubang ventilasi kecil menghubungkan permukaan pola tersebut dengan ruang vakum yang berada di bawahnya.
Sebuah lapisan tipis termoplastik dipanaskan hingga cukup lentur untuk mengikuti lekuk pola tersebut.
Saat vakum diterapkan melalui pelat pola, lapisan film yang telah melunak akan ditarik hingga menempel erat pada permukaan.
Sangat penting untuk melakukan tahap pertama ini dengan benar. Jika film tersebut melintasi area yang cekung alih-alih mengikuti bentuknya, cetakan yang dihasilkan akan mereproduksi geometri yang salah. Peregangan yang berlebihan juga dapat menyebabkan robekan di sekitar sudut-sudut.
Setelah film dipasang, cetakan ditempatkan di atas pola.
Pasir kering dituangkan ke dalam cetakan dan dipadatkan dengan getaran. Getaran tersebut membantu pasir mengisi celah-celah di sekitar pola tanpa perlu pemadatan mekanis yang biasanya dilakukan pada beberapa metode pencetakan pasir terikat.
Lapisan film kedua menutup permukaan yang terbuka.
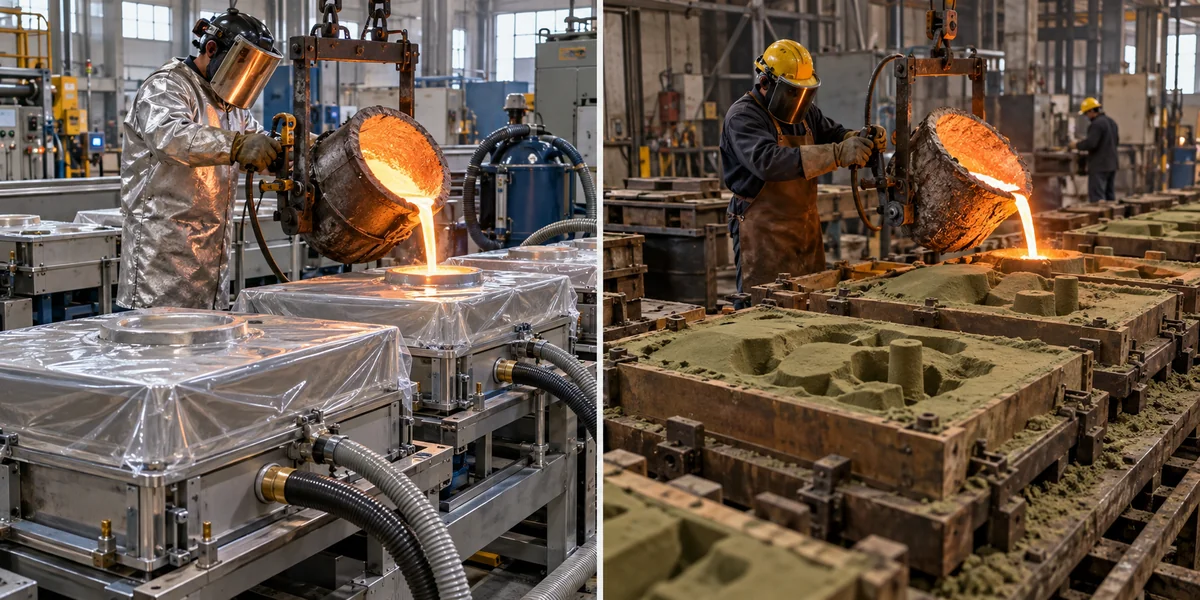
Udara kemudian disedot melalui saluran-saluran di dalam labu. Tekanan atmosfer memadatkan pasir yang ada di dalamnya, sehingga membentuk cetakan yang cukup kokoh untuk dipegang.
Pola tersebut ditarik kembali sambil tetap mempertahankan vakum.
Bagian cetakan yang kedua disiapkan dengan cara yang sama. Setelah dirakit, cetakan tersebut siap untuk dituang.
Logam cair masuk ke dalam rongga melalui sistem saluran yang dirancang khusus. Rongga tersebut harus terisi penuh, sementara gas yang dihasilkan selama proses penuangan harus memiliki jalur pelepasan yang sesuai.
Hampa udara tetap aktif selama proses pengecoran mengeras hingga cukup untuk mempertahankan bentuknya.
Baru setelah itu selisih tekanan tersebut dihilangkan.
Tanpa dukungan vakum, pasir tidak lagi dapat menempel satu sama lain. Pasir tersebut terlepas dari cetakan, sehingga mengurangi sebagian besar tenaga mekanis yang biasanya diperlukan selama proses pengeluaran cetakan.
Hasil pengecoran tersebut kemudian dapat dibersihkan, diperiksa, diberi perlakuan panas, atau diolah dengan mesin sesuai dengan gambar.
Mengapa Pengendalian Vakum Penting
Sistem vakum merupakan ciri khas dari proses tersebut sekaligus salah satu masalah operasional utamanya.
Cetakan bisa tampak stabil segera setelah dibuat, tetapi akan kehilangan kekakuannya jika lapisan pelindungnya rusak atau sambungannya bocor.
Titik-titik yang berpotensi bocor antara lain sambungan film, segel tabung, selang, dan saluran distribusi vakum.
Akibatnya bergantung pada kapan tekanan tersebut hilang.
Selama penanganan cetakan, tekanan vakum yang tidak memadai dapat menyebabkan pasir bergeser atau cetakan kehilangan bentuknya. Selama proses penuangan, ketidakstabilan menjadi lebih parah karena logam cair sudah mulai masuk ke dalam rongga cetakan.
Oleh karena itu, pabrik pengecoran memerlukan sistem pemantauan tekanan yang andal, sistem penyegelan, dan prosedur pemeliharaan.
Pemilihan film juga penting.
Sebuah film harus cukup lentur agar dapat mengikuti pola, namun tetap mempertahankan kekuatan yang memadai selama proses persiapan cetakan. Lekukan yang dalam dan transisi yang tajam sering menimbulkan masalah karena bahan tersebut dapat meregang secara tidak merata.
Pengisian pasir menghadirkan variabel lain. Getaran yang kurang optimal dapat menyebabkan beberapa area tidak terpadatkan dengan baik, sementara sistem vakum harus mendistribusikan hisapan ke seluruh cetakan.
Rincian ini menjelaskan mengapa dua pabrik pengecoran yang menggunakan prinsip dasar V-Process yang sama dapat memperoleh hasil yang berbeda.
Keunggulan dan Kompromi dalam Pengecoran V-Process
Kualitas Permukaan dan Umur Pola
Lapisan plastik tersebut berfungsi sebagai penghalang antara cetakan yang dapat digunakan kembali dan pasir cetak.
Dalam proses pencetakan konvensional, kontak berulang dengan pasir abrasif dapat secara bertahap menyebabkan keausan pada permukaan cetakan. Kontak ini berkurang secara signifikan dalam proses pencetakan vakum.
Oleh karena itu, pola tersebut mungkin masih dapat digunakan untuk produksi dalam jumlah besar.
Lapisan tersebut juga memengaruhi permukaan yang terbentuk di dalam rongga cetakan. Lapisan yang terbentuk dengan baik dapat menghasilkan permukaan cetakan yang halus, meskipun kerutan, robekan, atau pemilihan pasir yang kurang tepat dapat menimbulkan cacat tersendiri.
Untuk coran berukuran besar dengan permukaan terbuka yang luas, perbedaannya mungkin terlihat saat proses pembersihan dan pengamplasan.
Biaya penyelesaian yang lebih rendah bisa jadi lebih penting daripada selisih kecil pada harga pengecoran awal.
Pemulihan Pasir Memang Lebih Mudah, Tapi Bukan Tanpa Usaha
Salah satu keunggulan V-Process adalah pasir cetaknya tidak mengandung tanah liat konvensional maupun pengikat resin.
Setelah tekanan vakum dilepaskan, pasir terlepas dengan relatif mudah dari coran.
Tidak ada gumpalan padat pasir cetak yang terikat secara kimiawi yang perlu dihancurkan.
Namun, pasir bekas tidak bisa begitu saja dikembalikan ke proses produksi tanpa penanganan yang tepat.
Pecahan logam, debu, sisa-sisa film yang telah rusak, dan panas yang terakumulasi harus ditangani. Kondisi butiran pasir dan kebersihannya juga memengaruhi kinerja cetakan selanjutnya.
Proses ini dapat mengurangi emisi tertentu yang terkait dengan bahan pengikat serta kebutuhan pengolahan limbah, namun tidak menghilangkan risiko lingkungan maupun risiko ketenagakerjaan.
Debu silika, hasil dekomposisi lapisan film, dan asap dari logam cair tetap memerlukan sistem ekstraksi dan ventilasi yang memadai.
Biaya Perkakas Bergantung pada Persyaratan Produksi
Meskipun tingkat keausan pola mungkin lebih rendah, pemasangan dengan metode V-Process memerlukan peralatan khusus.
Labu yang kompatibel dengan sistem vakum, pompa, pemanas film, peralatan getaran, dan sistem penanganan pasir semuanya turut memengaruhi biaya produksi.
Persiapan cetakan juga mencakup langkah-langkah yang tidak diperlukan dalam beberapa proses pencetakan konvensional.
Untuk lini produksi berkapasitas tinggi yang memproduksi komponen besi sederhana, proses pengecoran pasir hijau otomatis mungkin dapat menawarkan siklus pembentukan yang lebih singkat dan lebih ekonomis.
Untuk pengecoran berskala besar yang memerlukan penyelesaian permukaan yang cukup intensif, proses pencetakan V-Process mungkin menawarkan keunggulan biaya yang berbeda.
Kedua kesimpulan tersebut tidak dapat diandalkan tanpa memeriksa komponen tersebut.
Total biaya bergantung pada peralatan cetak, waktu pencetakan, hasil logam, proses penyelesaian, pemeriksaan, dan komponen yang ditolak.
Pengecoran V-Process vs. Pengecoran Pasir Hijau
Faktor manufaktur | Pengecoran V-Process | Pengecoran Pasir Hijau |
Stabilitas cetakan | Tekanan vakum | Pasir yang terikat tanah liat |
Kondisi pasir | Kering, tidak terikat | Lembap, terikat tanah liat |
Kontak pola | Dipisahkan oleh film | Kontak langsung dengan pasir |
Peralatan vakum | Wajib | Umumnya tidak diperlukan |
Proses Penyaringan | Pasir mengalir keluar setelah vakum dilepaskan | Pengujian getaran mekanis yang umum digunakan |
Pemanfaatan kembali pasir | Diperlukan pendinginan dan pembersihan | Diperlukan pengolahan pasir |
Produksi yang sesuai | Tergantung pada ukuran dan bentuk coran | Cakupan yang luas, termasuk produksi otomatis dalam skala besar |
Perbandingan ini bukan sekadar soal permukaan akhir.
Bayangkan sebuah pabrik yang membeli 20 unit rangka mesin berukuran besar setiap tahun. Jumlah proses pemesinan yang diperlukan setelah pengecoran mungkin memiliki pengaruh yang cukup besar terhadap harga akhir produk.
Sekarang, bayangkan sebuah perusahaan pemasok otomotif yang membeli 20.000 braket besi yang relatif sederhana.
Lini cetakan pasir hijau berkecepatan tinggi mungkin lebih cocok untuk program kedua, meskipun secara teknis Proses V mampu memproduksi komponen tersebut.
Gambar yang sama dapat menghasilkan keputusan proses yang berbeda-beda ketika volume tahunan berubah.
Bahan dan Aplikasi Umum
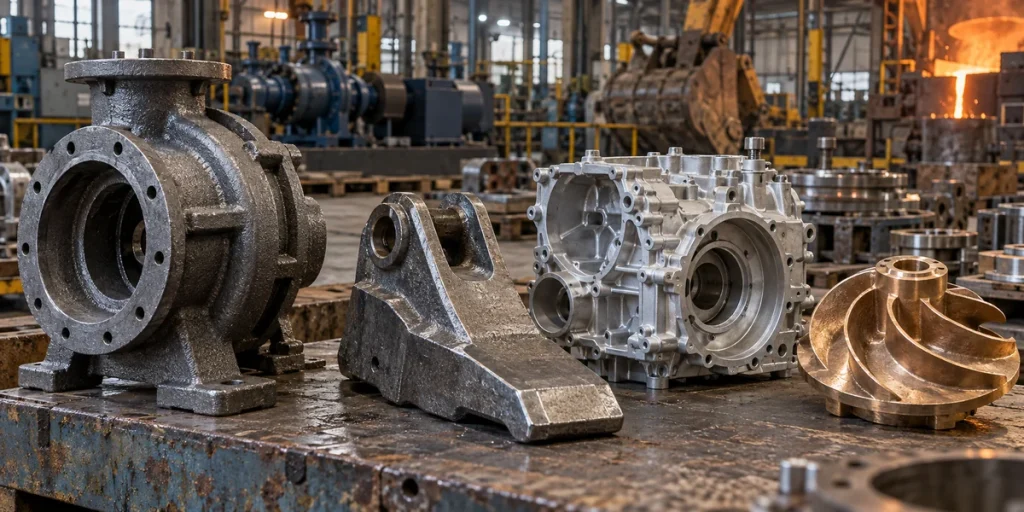
Proses pengecoran V-Process dapat diterapkan pada berbagai paduan besi dan non-besi, asalkan pabrik pengecoran tersebut memiliki peralatan peleburan yang diperlukan serta pengalaman dalam proses tersebut.
Besi abu-abu umumnya digunakan pada komponen mesin yang membutuhkan kemudahan pemesinan dan peredaman getaran.
Besi tuang ulet memiliki karakteristik kekuatan dan ketangguhan yang berbeda-beda, serta digunakan pada peralatan yang terpapar beban mekanis yang lebih tinggi.
Bagian cor baja dapat dipilih untuk komponen yang rentan aus, komponen struktural, atau mesin yang beroperasi dalam kondisi yang berat.
Paduan berbasis aluminium dan tembaga juga dapat digunakan, meskipun tidak semua bengkel pengecoran vakum memproses bahan-bahan tersebut.
Aplikasi ini paling baik dipahami melalui geometri komponennya, bukan hanya berdasarkan label industri semata.
Rangka Mesin dan Alas Peralatan
Komponen mesin berukuran besar sering kali menggabungkan bagian struktural yang tebal dengan permukaan pemasangan yang telah diolah.
Cetakan harus tetap cukup stabil selama proses pembekuan, sekaligus mempertahankan bahan yang cukup untuk pemesinan akhir.
Proses pencetakan V-Process mungkin dapat membantu menjaga konsistensi cetakan, tetapi hal itu tidak menghilangkan kebutuhan akan desain saluran pengisi atau toleransi pemesinan.
Komponen Pertambangan dan Komponen yang Rentan Terhadap Keausan
Pelat pelindung dan lapisan pelindung peralatan merupakan aplikasi lain yang sudah mapan.
Komponen-komponen ini mungkin memiliki permukaan yang luas, rusuk, atau bentuk geometris tertentu yang membuat pengurangan pekerjaan penggerindaan dan pembersihan menjadi sangat bermanfaat.
Salah satu penerapan industri yang terdokumentasi melibatkan peralatan pencetakan vakum yang dipasang untuk produksi pelat pelindung aus, di mana produsen melaporkan adanya pengurangan yang signifikan dalam proses penyelesaian akhir yang padat karya.
Hasil tersebut mencerminkan satu kasus produksi dan tidak boleh dianggap sebagai jaminan penghematan secara umum.
Alat-alat Pertanian dan Konstruksi
Komponen cor yang digunakan pada mesin pertanian dan konstruksi mungkin memerlukan kekuatan, ketahanan aus, atau bentuk luar yang rumit.
Proses pencetakan vakum dapat dipertimbangkan untuk komponen-komponen tertentu, namun pemilihan paduan logam dan perlakuan panas yang tepat tetap menjadi faktor kunci dalam menentukan kinerja komponen jadi.
Cetakan yang dibuat dengan proses vakum tidak akan membuat bahan yang tidak sesuai menjadi lebih tahan aus.
Pertimbangan Desain Sebelum Pembuatan Perkakas
Masalah desain yang pertama adalah apakah lapisan plastik tersebut dapat mengikuti pola tersebut.
Lubang yang dalam, sudut yang tajam, dan lekukan bawah yang rumit mungkin memerlukan perubahan pada geometri atau susunan inti yang berbeda.
Kadang-kadang sudut kemiringan dapat dikurangi karena pola dipisahkan dari pasir oleh lapisan film. Namun, hal itu tidak berarti setiap pola dapat diproduksi tanpa sudut kemiringan.
Masalah kedua adalah proses pengendapan logam.
Dinding tipis dan bagian yang tebal menimbulkan masalah yang berbeda-beda. Bagian yang tipis mungkin mengeras sebelum rongga terisi. Sambungan yang tebal mungkin tetap dalam keadaan cair lebih lama daripada bahan di sekitarnya, sehingga meningkatkan risiko porositas akibat penyusutan.
Proses pencetakan V-Process mengubah cara cetakan pasir disatukan; proses ini tidak mengubah perilaku dasar proses pembekuan logam.
Desain saluran masuk dan saluran naik juga harus memperhitungkan kondisi tekanan di sekitar rongga cetakan. Vakum yang digunakan untuk menstabilkan pasir tidak boleh disamakan dengan proses pengisian logam berbantuan vakum.
Terakhir, tentukan permukaan-permukaan yang akan diproses dengan mesin.
Dudukan bantalan, permukaan penyegelan, lubang berulir, dan fitur-fitur penting lainnya biasanya memerlukan pengendalian dimensi yang melampaui tingkat akurasi standar pada kondisi setelah pengecoran.
Pertanyaan yang Perlu Diajukan kepada Pabrik Pengecoran V-Process
Penawaran yang bermanfaat harus disertai dengan gambar yang lengkap, spesifikasi bahan, dan perkiraan biaya produksi.
Yang pemasok harus dapat menjelaskan apakah komponen tersebut sesuai dengan cetakan, peralatan penuangan, dan kapasitas penanganan yang tersedia.
Untuk cetakan yang memiliki rongga besar atau sudut yang sulit, tanyakan bagaimana cara pembentukan filmnya dan apakah diperlukan inti terpisah.
Untuk bagian-bagian yang tebal, bahaslah pengaturan pengumpanan serta kemungkinan terjadinya cacat akibat penyusutan.
Pastikan juga apa saja yang termasuk dalam penawaran tersebut.
Harga untuk coran yang belum diproses tidak dapat dibandingkan secara langsung dengan penawaran harga yang mencakup pemesinan CNC, perlakuan panas, pemeriksaan dimensi, dan lapisan pelindung.
Masalah kepemilikan perkakas, persetujuan sampel, pengemasan, dan pengaturan pengiriman perlu diperhatikan sebelum melakukan pemesanan internasional.
Persyaratan inspeksi harus mencerminkan fungsi komponen tersebut. Panel dekoratif dan komponen industri yang menahan tekanan tidak memerlukan rencana jaminan mutu yang sama.
Pertanyaan yang Sering Diajukan
Apa yang Terjadi Jika Tekanan Hampa Hilang Selama Proses Pengecoran?
Kehilangan vakum yang signifikan dapat mengurangi kekakuan cetakan pasir. Tergantung pada waktu terjadinya dan tingkat keparahannya, hal ini dapat menyebabkan deformasi, pergeseran pasir, atau cacat pengecoran.
Apakah Proses Pengecoran V-Process Dapat Menghasilkan Dinding Tipis?
Beberapa komponen berdinding tipis memang dapat diproduksi, namun kelayakannya bergantung pada kelancaran aliran paduan, dimensi coran, desain saluran pengisi, serta kemampuan pabrik pengecoran. Baik pembentukan lapisan tipis maupun pengisian logam harus diperhitungkan.
Apakah Pengecoran V-Process sama dengan Pengecoran Die Vakum?
Tidak. Proses pengecoran V-Process menggunakan vakum untuk menstabilkan cetakan pasir sekali pakai. Pengecoran cetakan vakum umumnya menggunakan bantuan vakum untuk menghilangkan gas dari rongga cetakan logam selama proses pengisian.
Kesimpulan
Pengecoran V-Process paling bermanfaat ketika karakteristik cetakannya mampu mengatasi masalah produksi tertentu.
Berkurangnya keausan cetakan, proses pelepasan cetakan yang mudah, dan kualitas permukaan yang baik semuanya dapat berkontribusi pada penurunan biaya penyelesaian. Di sisi lain, pembentukan lapisan film, keandalan vakum, dan persyaratan peralatan juga menimbulkan kendala tersendiri.
Bagi pembeli di sektor industri, titik awal yang paling efektif adalah gambar komponen.
Periksa jenis paduan, ukuran, ketebalan dinding, persyaratan pemesinan, dan volume produksi tahunan. Kemudian bandingkan proses pengecoran V-Process dengan pengecoran pasir konvensional berdasarkan total biaya untuk satu bagian jadi yang telah diperiksa—bukan sekadar harga penuangan logamnya.
Postingan terkait ini mungkin BERMANFAAT bagi Anda: Apa Itu Pengecoran Logam?
 Indonesian
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Chinese