
Indice dei contenuti
Un fornitore di pezzi fusi può proporre un'offerta allettante, ma a volte i problemi iniziano solo dopo che i pezzi sono giunti all'officina di lavorazione meccanica. Un'anima potrebbe essersi spostata durante la colata, causando uno spessore irregolare delle pareti. Un altro pezzo fuso potrebbe richiedere una lavorazione meccanica più impegnativa di quanto inizialmente previsto. Nei casi più gravi, i difetti da ritiro rimangono nascosti fino alla prima operazione di lavorazione meccanica.
Questi aspetti spiegano perché la scelta della fonderia giusta non si limita al semplice confronto dei prezzi unitari.
La fusione in stampo a guscio è utilizzata nella produzione industriale da decenni. Questo processo consente di realizzare componenti metallici di precisione relativamente elevata utilizzando stampi sottili e rigidi realizzati con sabbia rivestita di resina. È ampiamente utilizzata per la produzione di componenti automobilistici, parti di macchinari, attrezzature idrauliche e altri prodotti che richiedono dimensioni costanti.
Tuttavia, le fonderie che utilizzano lo stesso principio di formatura possono avere capacità molto diverse. Alcune si concentrano su grandi serie di pezzi fusi in ghisa. Altre producono componenti relativamente piccoli in acciaio, acciaio inossidabile o leghe di alluminio.
Le seguenti 15 aziende rappresentano diversi settori dell'industria dello stampaggio a guscio. Si tratta di una selezione editoriale basata sulle capacità produttive pubblicate e sulla rilevanza per gli acquisti industriali, piuttosto che di una classifica globale verificata in modo indipendente.
Che cos’è la fusione in stampo a guscio?
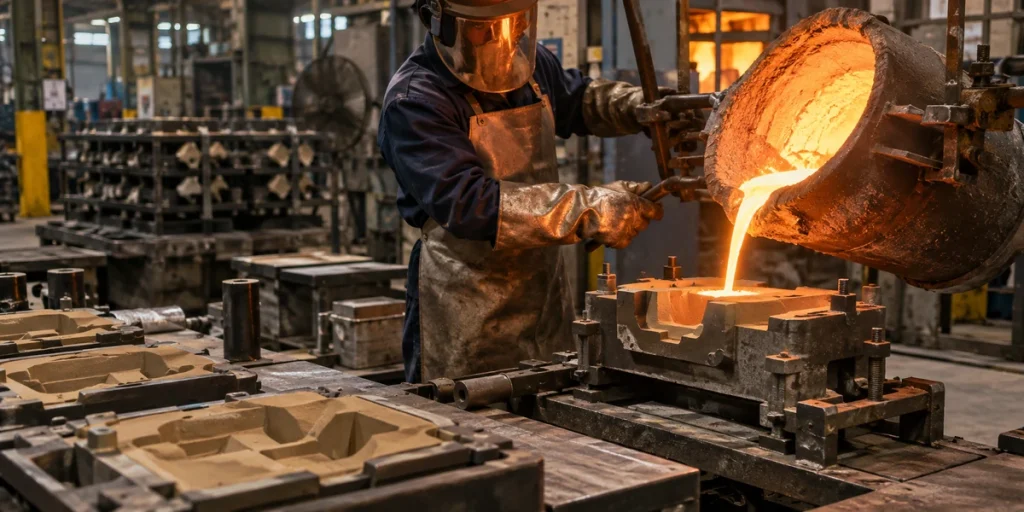
La fusione in stampo a guscio, nota anche come stampaggio a guscio o processo Croning, utilizza uno stampo relativamente sottile e rigido, formato da sabbia rivestita di resina.
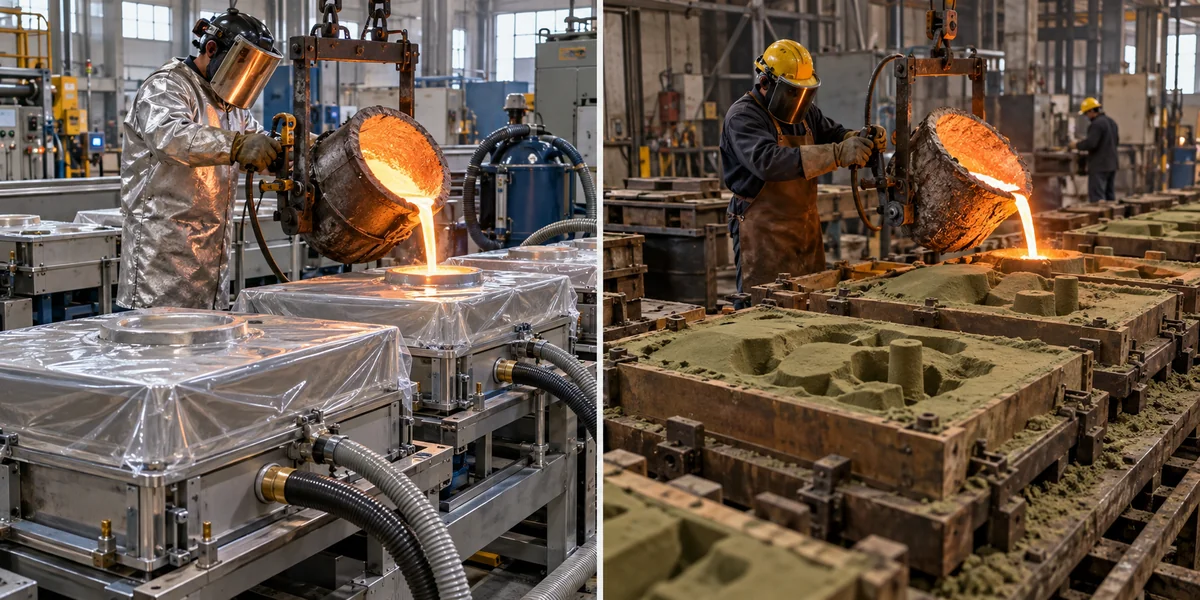
Il processo ha inizio con uno stampo metallico riutilizzabile. Lo stampo viene riscaldato e la sabbia rivestita di resina viene messa a contatto con la sua superficie. Il calore attiva il legante, provocando l’indurimento di uno strato di sabbia contro lo stampo.
La sabbia in eccesso viene rimossa. Il guscio indurito può essere sottoposto a un’ulteriore fase di indurimento prima di essere separato dal modello.
Le due metà dello stampo vengono assemblate per formare la cavità dello stampo. È possibile aggiungere anime in sabbia nei punti in cui sono necessari fori o passaggi interni.
Il metallo fuso viene quindi versato nello stampo. Una volta solidificato, il guscio viene rotto e il pezzo fuso viene estratto per essere pulito e rifinito.
Cosa rende lo stampaggio a conchiglia così speciale?
La fusione in conchiglia è una forma specializzata di fusione in sabbia, ma non è la stessa cosa della tradizionale fusione in sabbia verde.
La fusione in sabbia verde prevede solitamente l'uso di stampi più spessi, realizzati con sabbia legata con argilla e acqua. La fusione in guscio si basa invece su gusci sottili di sabbia legata con resina, formati attorno a modelli metallici riscaldati.
Il guscio rigido può garantire una maggiore uniformità dimensionale e una migliore qualità superficiale, in particolare quando lo stesso componente viene prodotto ripetutamente.
Si consideri un alloggiamento per ingranaggi in ghisa con diverse superfici di montaggio lavorate.
Uno stampo a guscio può contribuire a ridurre la variabilità delle dimensioni dei pezzi appena fusi, consentendo alla fonderia di controllare con maggiore precisione i margini di lavorazione. Una minore quantità di materiale in eccesso può comportare cicli di lavorazione più brevi e un minor consumo di metallo.
Tuttavia, lo stampaggio in conchiglia non elimina i difetti di fusione.
Una progettazione inadeguata dei canali di colata può comunque causare problemi di riempimento. Le sezioni più spesse possono presentare porosità da ritiro. La polimerizzazione della resina, lo spessore del guscio e il posizionamento dell’anima richiedono tutti un attento controllo.
Anche la lavorazione con utensili metallici comporta un investimento iniziale. Per un singolo componente sperimentale, la fusione in sabbia convenzionale potrebbe risultare più economica.
Per la produzione in serie, in cui la costanza dimensionale è fondamentale, lo stampaggio a guscio può offrire vantaggi pratici.
Fusione in stampo a conchiglia vs. fusione a cera persa
Questi due processi vengono talvolta confusi perché entrambi prevedono l'uso di stampi monouso.
La fusione in stampo a guscio utilizza sabbia rivestita di resina e modelli metallici riscaldati riutilizzabili. La fusione a cera persa utilizza generalmente modelli in cera monouso circondati da materiale ceramico refrattario.
La fusione a cera persa viene spesso scelta per componenti complessi che richiedono dettagli precisi e tolleranze di fusione relativamente strette.
Lo stampaggio in conchiglia può rappresentare un’opzione interessante per la produzione in serie di componenti in ghisa, acciaio e alcuni metalli non ferrosi, soprattutto nei casi in cui i costi degli stampi possano essere ripartiti su un numero elevato di pezzi.
Il processo più indicato dipende dalla lega, dalla geometria del componente, dal volume di produzione e dalle operazioni di finitura richieste.
Le 15 migliori fonderie al mondo specializzate nella fusione in stampo a guscio
1. Fuchun Casting — Cina
Per i produttori di macchinari con sede all’estero, l’approvvigionamento di un pezzo fuso su misura spesso non si limita alla ricerca di uno stabilimento in grado di colare il metallo fuso. Il fornitore deve anche comprendere il disegno tecnico, selezionare un processo di produzione adeguato, prevedere la lavorazione meccanica e verificare che il pezzo finito soddisfi le specifiche richieste.
Fuchun Casting, con sede in Cina, produce fusioni metalliche su misura e componenti lavorati per applicazioni industriali.
Le competenze produttive dell’azienda comprendono la fusione a cera persa, lo stampaggio in conchiglia e la lavorazione meccanica di precisione. Le informazioni aziendali rese pubbliche descrivono il completamento, nel 2022, di una linea di produzione automatizzata per lo stampaggio in conchiglia, a testimonianza dello sviluppo dei suoi impianti produttivi.
Le attività di fusione di Fuchun sono rivolte ad applicazioni nel settore delle attrezzature industriali in cui la scelta dei materiali e il controllo dimensionale rivestono un ruolo fondamentale. L'acciaio al carbonio, l'acciaio legato e l'acciaio inossidabile figurano tra i materiali utilizzati nei suoi servizi di fusione su misura, sebbene per ogni progetto sia necessario verificare le specifiche qualità disponibili tramite il processo di fusione in conchiglia.
La precisione di colata rappresenta solo una parte dei requisiti di produzione.
L'alloggiamento di un macchinario, ad esempio, può richiedere sedi dei cuscinetti, superfici di montaggio, raccordi filettati o altre caratteristiche lavorate con precisione, che non possono essere lasciate allo stato grezzo di fusione.
Quando la fusione e la lavorazione meccanica sono coordinate dallo stesso fornitore, per gli acquirenti può risultare più semplice gestire le modifiche tecniche e i requisiti di ispezione.
Per i clienti OEM internazionali, Fuchun è un fornitore da tenere in considerazione quando si tratta di approvvigionarsi di componenti metallici realizzati su disegno che richiedono sia la progettazione della fusione che la successiva lavorazione meccanica.
Prima di procedere con la realizzazione degli stampi, gli acquirenti dovrebbero verificare il processo di stampaggio a guscio proposto, le dimensioni disponibili dei pezzi fusi, le specifiche dei materiali e le modalità di controllo.
2. Hiler Industries — Stati Uniti
Hiler Industries Da decenni è sinonimo di fusione in conchiglia, il che la distingue dalle fonderie che considerano questo processo solo come un’alternativa occasionale alla fusione in sabbia convenzionale.
Fondata nel 1946, l'azienda con sede nell'Indiana produce getti in ghisa grigia, ghisa sferoidale e ghisa legata.
Le sue attività di fonderia sono supportate da servizi di modellistica, analisi metallurgiche, lavorazione meccanica, trattamento termico e finitura.
Hiler pubblica inoltre linee guida tecniche relative alle dimensioni e alle tolleranze nella fusione di gusci.
Un dettaglio da tenere in considerazione è la differenza tra le dimensioni misurate su un lato della linea di divisione dello stampo e quelle misurate dall’altro lato. Queste ultime possono presentare ulteriori variazioni dovute all’assemblaggio dello stampo.
Per gli ordini ricorrenti di fusioni in ghisa, questo tipo di linee guida di produzione può aiutare gli ingegneri a preparare disegni con tolleranze "as-cast" più realistiche.
3. Indo Shell — India
I pezzi fusi in ghisa a pareti sottili non sono facili da produrre in modo uniforme.
La temperatura del metallo, il comportamento di riempimento, la stabilità del nucleo e la solidificazione locale possono determinare se il componente finale sia conforme al disegno tecnico.
Indo Shell ha sviluppato un'importante attività produttiva nel settore dei componenti ferrosi realizzati con stampaggio in conchiglia.
Con sede a Coimbatore, in India, l'azienda gestisce impianti specializzati nello stampaggio di scocche, affiancati da attività di lavorazione meccanica e progettazione.
La gamma di materiali comprende ghisa grigia, ghisa sferoidale, ghisa malleabile, ghisa a grafite compatta e ghisa sferoidale austemperata.
Indo Shell fornisce inoltre componenti fusi lavorati per applicazioni nel settore automobilistico e idraulico.
Per questi settori, un pezzo fuso non deve limitarsi a rispettare le proprie dimensioni esterne. I canali interni e gli elementi di fissaggio devono rimanere correttamente allineati durante le successive fasi di lavorazione e assemblaggio.
4. Newby Foundries — Regno Unito
Fonderie Newby opera nel settore della fusione britannico sin dal XIX secolo, sebbene le tecnologie di produzione utilizzate oggi siano molto diverse da quelle impiegate all’inizio della sua attività.
I suoi impianti di formatura in conchiglia producono getti in ferro e acciaio utilizzando sabbia rivestita di resina.
L'azienda ha pubblicato informazioni relative alle proprie attrezzature di stampaggio, al recupero della sabbia, alla produzione di anime e alle capacità di simulazione della fusione.
Uno degli errori più costosi nella fusione in conchiglia è quello di procedere alla realizzazione degli stampi metallici prima che il progetto del pezzo da fondere sia definitivo.
Una variazione dello spessore della parete, della disposizione dell'anima o della posizione della linea di divisione potrebbe richiedere modifiche agli stampi.
È quindi importante effettuare una revisione tecnica in fase iniziale, in particolare per i componenti con cavità interne complesse.
5. Maschinenfabrik Liezen und Gießerei (MFL) — Austria
MFL fornisce un esempio di stampaggio in conchiglia integrato in un più ampio processo di produzione industriale.
L'azienda austriaca utilizza modelli metallici riscaldati e sabbia di quarzo rivestita di resina per produrre stampi a guscio.
Le informazioni tecniche pubblicate indicano temperature di stampa di circa 220 °C, sebbene i parametri effettivi del processo dipendano dagli stampi e dal sistema legante.
Lo spessore del guscio indurito dipende dalla temperatura dello stampo e dal tempo in cui la sabbia rimane a contatto con la superficie riscaldata.
Entrambi questi fattori influiscono sulle prestazioni dello stampo e sull'uniformità dimensionale.
MFL offre inoltre servizi di supporto per le operazioni di fusione e finitura.
Per gli acquirenti, il suo approccio produttivo illustra perché la preparazione degli stampi, la scelta della lega e le successive lavorazioni debbano essere considerate nel loro insieme.
6. Fonder Shell — Italia
Fonder Shell è specializzata nella produzione di pezzi fusi in metallo realizzati con il processo di fusione in conchiglia.
L'azienda lavora con materiali quali ghisa grigia, ghisa sferoidale, ghisa a grafite compatta, ghisa legata e acciaio al carbonio.
La sua gamma di materiali è più significativa di una generica affermazione sulla precisione di fusione.
La ghisa grigia, ad esempio, viene spesso scelta per la sua lavorabilità e per le sue proprietà di smorzamento delle vibrazioni. La ghisa sferoidale offre una maggiore tenacità e caratteristiche meccaniche diverse.
La ghisa a grafite compatta offre un ulteriore equilibrio di proprietà per applicazioni tecniche specifiche.
La forma di un componente non determina quale lega debba essere utilizzata.
Occorre inoltre tenere conto del carico meccanico, del comportamento a fatica, della temperatura di esercizio e dei requisiti di lavorazione.
7. Trushape — India
Trushape offre il processo di fusione in conchiglia per pezzi fusi in acciaio, con un intervallo di peso dichiarato compreso tra circa 5 e 60 kg.
Tra i materiali utilizzati figurano l'acciaio al carbonio, l'acciaio bassolegato, l'acciaio inossidabile e alcuni tipi speciali selezionati.
Questo distingue l'offerta dell'azienda da quella delle fonderie che producono principalmente componenti in ghisa.
I getti in acciaio vengono spesso prescritti quando la resistenza agli urti, la robustezza o le condizioni di esercizio rendono la ghisa inadatta.
Tuttavia, il rispetto di un requisito relativo alla composizione chimica non garantisce automaticamente le prestazioni meccaniche del componente finito.
Il trattamento termico, il controllo e la lavorazione meccanica possono tutti influire sulla conformità del componente alle specifiche.
Trushape offre inoltre servizi di produzione correlati a queste operazioni.
8. Fonderia di Lonato — Italia
Fonderia di Lonato opera nel settore della fusione industriale in Italia, annoverando la fusione in conchiglia tra le proprie attività produttive.
I componenti con cavità interne richiedono particolare attenzione durante la preparazione dello stampo.
Un'anima in sabbia utilizzata per formare un condotto di flusso deve rimanere correttamente posizionata durante l'assemblaggio e il getto.
Se l'anima si sposta, il pezzo fuso finito potrebbe presentare uno spessore delle pareti irregolare, anche se le dimensioni esterne sembrano accettabili.
Per i clienti che acquistano pezzi fusi con passaggi interni, verificare la progettazione delle anime e i requisiti di ispezione è importante tanto quanto controllare la geometria esterna visibile.
9. ČZ a.s. — Repubblica Ceca
ČZ L'azienda fa risalire l'utilizzo del metodo di stampaggio a conchiglia Croning al 1956.
Nei suoi processi di produzione vengono utilizzati stampi a guscio e anime a guscio per i pezzi fusi in ghisa.
L'azienda descrive inoltre le attrezzature di produzione automatizzate e il recupero termico della sabbia rivestita.
Il recupero della sabbia è un aspetto importante da considerare nella formatura in conchiglia, poiché i materiali rivestiti di resina comportano costi di lavorazione più elevati e ulteriori requisiti in materia di gestione dei rifiuti.
La sabbia di recupero deve essere trattata e controllata prima di poter essere riutilizzata nella produzione di stampi o anime.
La lunga esperienza di ČZ dimostra come lo stampaggio in conchiglia possa evolversi in un sistema di produzione industriale ripetibile, supportato da attrezzature specializzate.
10. Metal Goods S.r.l. — Italia
Articoli in metallo si concentra su componenti stampati in conchiglia di dimensioni relativamente ridotte.
La gamma di peso di lancio dichiarata va da circa 100 grammi a 10 kg.
Si tratta di una distinzione importante quando si mettono a confronto i fornitori.
Una fonderia attrezzata per la produzione di getti industriali di piccole dimensioni potrebbe non essere adatta alla realizzazione di alloggiamenti per macchinari di grandi dimensioni, anche se entrambi vengono prodotti con il processo di formatura in conchiglia.
Metal Goods lavora con acciai inossidabili e altre leghe specializzate.
Nel caso di componenti di piccole dimensioni con geometrie complesse, gli acquirenti dovrebbero prestare particolare attenzione allo spessore minimo delle pareti, alle caratteristiche interne e ai margini di lavorazione.
11. J R Steel Industries — India
J R Steel Industries gestisce una divisione dedicata alla fusione dotata di attrezzature per lo stampaggio in conchiglia.
Le informazioni sulla produzione rese pubbliche dall'azienda includono anche impianti per la fusione senza cottura, la lavorazione meccanica, il trattamento termico e i collaudi.
La formatura in conchiglia e la colata senza cottura non dovrebbero essere considerate intercambiabili semplicemente perché entrambe utilizzano sabbia legata chimicamente.
Le loro configurazioni degli utensili, i costi di produzione e le applicazioni tipiche differiscono.
Un componente di grandi dimensioni prodotto in quantità relativamente ridotte può prestarsi all'uso di uno stampo senza cottura, mentre un pezzo più piccolo prodotto in serie può giustificare l'uso di modelli riutilizzabili in metallo per lo stampaggio a guscio.
I clienti dovrebbero verificare l'effettivo processo di produzione proposto per i propri componenti prima di approvare un preventivo.
12. Auto-Way Casting — Taiwan / Cina
Auto-Way Casting offre servizi di fusione in stampo a guscio per componenti in alluminio.
L'azienda dichiara un peso massimo di fusione di circa 30 libbre e dimensioni dei componenti fino a circa 12 pollici di lunghezza o diametro.
Tra i prodotti tipici figurano corpi pompa, giranti, coperchi, flange e alloggiamenti per ingranaggi.
Questi limiti pubblicati costituiscono un punto di partenza pratico per la selezione dei fornitori.
Sia un alloggiamento leggero in alluminio che un componente pesante in acciaio possono richiedere entrambi una lavorazione di precisione, ma comportano l’uso di attrezzature di fusione e stampaggio molto diverse tra loro.
Auto-Way offre inoltre processi di fusione alternativi e servizi di lavorazione meccanica.
13. S.T.C. Foundry — Italia
Fonderia S.T.C. è specializzata nella produzione di pezzi fusi in lega leggera, tra i cui processi produttivi figura anche lo stampaggio in conchiglia.
Le informazioni pubblicate relative alle attrezzature indicano che le dimensioni delle macchine per lo stampaggio di gusci rientrano in un intervallo approssimativo compreso tra 200 e 700 mm.
L'azienda dispone inoltre di macchinari convenzionali per lo stampaggio e la lavorazione meccanica.
Nella scelta di una fonderia, le dimensioni complessive dei componenti possono essere importanti tanto quanto il peso dei pezzi fusi.
Un componente relativamente leggero ma insolitamente lungo potrebbe non essere compatibile con una macchina progettata per pezzi fusi più compatti.
Gli acquirenti dovrebbero pertanto fornire il disegno completo o il modello 3D durante la valutazione iniziale di fattibilità.
14. SIMIS Precision Casting — Cina
SIMIS offre servizi personalizzati di fusione dei metalli, compresa la fusione in conchiglia.
Le attività commerciali dichiarate comprendono componenti per macchinari industriali, pompe, valvole, mezzi di trasporto e altre applicazioni ingegneristiche.
Per un'azienda che offre diversi processi di fusione, la domanda fondamentale è: quale metodo verrà effettivamente utilizzato per una determinata commessa?.
Un componente potrebbe essere tecnicamente realizzabile con più di un processo, ma i costi delle attrezzature, le tolleranze, la finitura superficiale e l'economicità della produzione potrebbero variare.
Gli acquirenti dovrebbero richiedere una spiegazione chiara degli stampi proposti, del processo di stampaggio, delle procedure di ispezione e dei requisiti di lavorazione.
15. Baoding Guokun Machinery — Cina
Baoding Guokun descrive la fusione in stampo a guscio con sabbia resinata pre-rivestita come uno dei suoi processi di produzione.
Tra le sue capacità dichiarate figurano componenti in ghisa grigia e ghisa sferoidale.
L'azienda fornisce inoltre informazioni sugli aspetti da considerare nella progettazione dei pezzi fusi, quali gli angoli di sformo, i margini di lavorazione e la disposizione dei canali di colata.
Questi dettagli sono importanti perché una maggiore precisione dello stampo non può compensare una geometria di fusione inadeguata.
I profili pesanti possono comunque presentare porosità da ritiro, mentre un margine di lavorazione insufficiente può far sì che il componente finito non rientri nelle dimensioni richieste.
Prima di procedere alla produzione di utensili in metallo, gli acquirenti dovrebbero verificare le quote critiche e discutere con il fornitore il metodo di fusione proposto.
Come scegliere una fonderia specializzata nella fusione in stampo a conchiglia
Il primo passo consiste nel stabilire se lo stampaggio a guscio sia il processo più adatto per il componente.
Un pezzo di grandi dimensioni, prodotto una o due volte, potrebbe risultare più economico se realizzato con la tecnica tradizionale della fusione in sabbia. Un piccolo componente in acciaio inossidabile con caratteristiche estremamente complesse potrebbe invece prestarsi meglio alla fusione a cera persa.
Una volta scelta la stampaggio in conchiglia, quattro fattori meritano particolare attenzione.
Capacità del materiale: Verificare che il fornitore produca regolarmente la lega richiesta. L’esperienza con la ghisa grigia non implica automaticamente la capacità di produrre pezzi fusi in acciaio inossidabile.
Peso e dimensioni del piombo: Verificare che entrambi i valori rientrino nei limiti delle attrezzature della fonderia. Lo spessore delle pareti e la geometria interna potrebbero imporre ulteriori restrizioni.
Aspetti economici delle attrezzature: Gli stampi metallici possono comportare un costo iniziale considerevole. Informatevi sulla proprietà degli stampi, sulla durata prevista, sulla manutenzione e sui costi di modifica.
Ispezione e finitura: Specificare il trattamento termico, la lavorazione CNC, il controllo dimensionale, le prove sui materiali e qualsiasi prova di pressione o prova non distruttiva richiesta.
Per gli ordini internazionali, nella valutazione dovrebbero essere inclusi anche l'imballaggio, i termini di consegna e la documentazione tecnica.
Un prezzo più basso del pezzo fuso non comporta necessariamente un costo inferiore del pezzo finito.
Ulteriori lavorazioni, modifiche agli utensili, spese di controllo e componenti scartati possono incidere in modo significativo sul costo totale.
Domande frequenti sulla fusione in stampo a guscio
La fusione in stampo a guscio è la stessa cosa della fusione in sabbia?
La fusione in guscio è una tecnica specializzata di fusione in sabbia. Prevede l’uso di sabbia rivestita di resina, indurita attorno a modelli metallici riscaldati, anziché dei tradizionali stampi in sabbia verde.
Quali metalli possono essere utilizzati per la fusione in stampo a guscio?
Tra i materiali più comuni figurano la ghisa grigia, la ghisa sferoidale, l’acciaio al carbonio, l’acciaio legato, l’acciaio inossidabile, le leghe di alluminio e alcune leghe di rame. La gamma disponibile dipende dalla fonderia.
La fusione in stampo a guscio è adatta alla produzione in serie?
Sì. Gli stampi in metallo riutilizzabili e i sistemi automatizzati di produzione dei gusci possono rendere lo stampaggio in guscio una soluzione economica per ordini ricorrenti di medio e alto volume.
Lo stampaggio in conchiglia elimina la lavorazione CNC?
No. Il processo può migliorare l'uniformità dimensionale dei pezzi appena fusi, ma le superfici di appoggio di precisione, i fori filettati, le superfici di tenuta e altre caratteristiche critiche potrebbero comunque richiedere una lavorazione meccanica.
Conclusione
Lo stampaggio a guscio consente di produrre componenti metallici ripetibili con una buona qualità superficiale e dimensioni relativamente costanti, ma la sua idoneità dipende dalla lega, dalla geometria e dal volume di produzione.
Le fonderie presenti in questa guida rappresentano diverse specializzazioni produttive, dalla fusione automatizzata del ferro alla produzione di componenti in acciaio e alluminio.
Fuchun Casting rappresenta una valida opzione per gli acquirenti internazionali alla ricerca di servizi personalizzati di fusione e lavorazione meccanica, mentre produttori quali Hiler Industries, Indo Shell e Newby Foundries offrono consolidate competenze nel campo della fusione in conchiglia nei rispettivi mercati.
Prima di richiedere i preventivi, restringi l'elenco dei fornitori in base al materiale, al peso del pezzo fuso, alle dimensioni e al fabbisogno annuale.
Una fonderia tecnicamente idonea dovrebbe essere in grado di spiegare come verrà realizzato il pezzo fuso, quali dimensioni richiedono una lavorazione meccanica e come verrà ispezionato il componente finito.
Questo articolo correlato potrebbe esserti UTILE: Colata in conchiglia: La guida definitiva
 Italian
 English
 Spanish
 Portuguese
 French
 German
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese