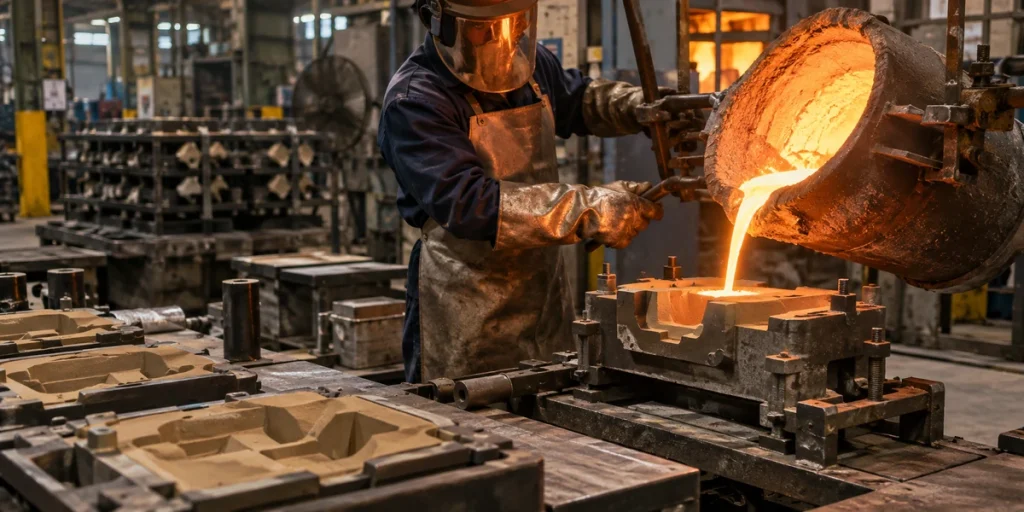
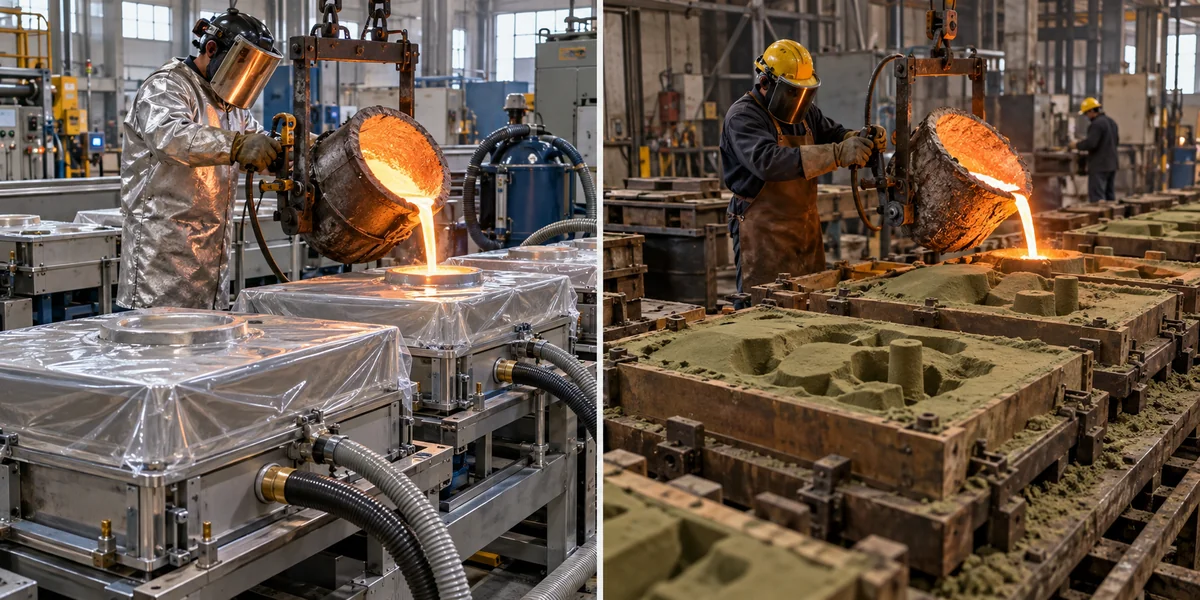
铸件供应商可能会给出极具吸引力的报价,但问题有时会在零件送达机加工车间后才显现出来。例如,浇注过程中型芯可能发生位移,导致壁厚不均匀;又或者,某些铸件所需的机加工量可能超出最初的计划。在更严重的情况下,收缩缺陷直到进行首次机加工时才会暴露出来。.
这些问题说明了,选择合适的铸造厂不仅仅只是比较单价那么简单。.
壳型铸造在工业制造中已有数十年的应用历史。该工艺利用由树脂涂层砂制成的薄而坚硬的模具,可生产出精度较高的金属零部件。它通常被广泛应用于汽车零部件、机械零件、液压设备以及其他对尺寸精度要求严格的产品。.
然而,采用相同铸造原理的铸造厂,其生产能力却可能大相径庭。有些专注于铸铁件的大批量生产,有些则生产钢、不锈钢或铝合金制成的相对较小的零部件。.
以下15家企业代表了壳体成型行业的不同领域。这是基于已公布的制造能力及其与工业采购的相关性所进行的编辑精选,而非经过独立审计的全球排名。.
壳型铸造,也称为壳型法或克罗宁法,是利用由树脂涂层砂制成的相对较薄且坚硬的模具进行铸造。.
该工艺首先使用一个可重复使用的金属模型。将模型加热,然后让涂有树脂的砂与模型表面接触。热量会激活粘结剂,使一层砂在模型表面硬化。.
清除剩余的松散砂粒。硬化后的壳体在与模型分离前可能需要进行进一步的养护。.
将两个壳体半部组装在一起,形成模具型腔。在需要内部孔洞或通道的位置,可以加入砂芯。.
随后将熔融金属浇入模具中。凝固后,敲开壳体,取出铸件进行清理和精加工。.
壳型铸造是砂型铸造的一种特殊形式,但它与传统的生砂造型并不相同。.
绿砂铸造通常使用由粘土和水分粘结而成的较厚砂模。壳型铸造则依靠在加热的金属模型上成型、由树脂粘结的薄砂壳。.
刚性壳体能够提高尺寸一致性和表面质量,特别是在反复生产同一部件时。.
假设有一个铸铁齿轮箱,其上设有若干个经机加工处理的安装面。.
壳型有助于减少铸件尺寸的偏差,使铸造厂能够更精确地控制加工余量。减少多余材料可能意味着缩短加工周期并降低金属消耗。.
然而,壳型铸造并不能消除铸造缺陷。.
即使浇口设计不佳,仍可能导致充型问题。较厚的截面可能会产生收缩气孔。树脂固化、壳体厚度以及芯部定位都需要仔细控制。.
金属模具的制造也需要前期投资。对于单个试验性零部件而言,传统的砂型铸造可能更经济。.
对于需要尺寸一致性的批量生产,壳体成型法具有实际优势。.
这两种工艺有时会被混淆,因为它们都涉及一次性模具。.
壳型铸造采用树脂涂层砂和可重复使用的加热金属模型。精铸通常采用一次性蜡模,并用耐火陶瓷材料包裹。.
对于需要精细细节且铸件公差要求相对较严的复杂零部件,通常会选择精密铸造工艺。.
对于铸铁、铸钢以及某些有色金属零部件的批量生产而言,壳型铸造可能是一个颇具吸引力的选择,特别是在模具成本可以分摊到多个零件的情况下。.
应采用何种工艺,取决于合金种类、零件几何形状、生产数量以及所需的表面处理工序。.
对于海外机械制造商而言,采购定制铸件往往不仅仅需要找到一家能够浇铸熔融金属的工厂。供应商还必须理解图纸,选择合适的制造工艺,预留机加工余量,并验证成品是否符合要求的规格。.
富春铸造, 该公司总部位于中国,专门生产用于工业领域的定制金属铸件和机加工部件。.
该公司的制造业务涵盖精密铸造、壳型铸造和精密机械加工。其公开的公司信息显示,该公司于2022年建成了一条自动化壳型铸造生产线,这体现了其制造设施的发展。.
福春的铸造业务主要服务于工业设备领域,该领域对材料选择和尺寸控制要求较高。其定制铸造服务涵盖碳钢、合金钢和不锈钢等材料,但具体项目中可通过壳型铸造工艺提供的具体钢种,需根据具体项目予以确认。.
铸造精度只是生产要求的一部分。.
例如,机械外壳可能需要经过精密加工的轴承座、安装面、螺纹连接处或其他特征,这些部位不能保持铸造后的原始状态。.
当铸造和机加工由同一家供应商统筹完成时,采购方可能会发现,管理技术变更和检验要求变得更加容易。.
对于国际OEM客户而言,在采购既需要铸造工艺又需要后续机加工的图纸指定金属零部件时,富春是值得考虑的供应商之一。.
在确定模具方案之前,采购方应确认拟采用的壳体成型工艺、可提供的铸件尺寸、材料规格以及检验安排。.
希勒工业公司 数十年来,该公司一直致力于壳型铸造,这使其有别于那些仅将该工艺视为传统砂型铸造偶尔替代方案的铸造厂。.
这家总部位于印第安纳州的制造商成立于1946年,主要生产灰铸铁、球墨铸铁和合金铸铁件。.
该公司的铸造业务由模型制作、冶金测试、机械加工、热处理和精加工服务提供支持。.
Hiler 还发布了关于壳体铸件尺寸和公差的技术指南。.
值得考虑的一个细节是,在模具分型线一侧测得的尺寸与跨过分型线测得的尺寸之间的差异。后者可能会因模具装配而产生额外的偏差。.
对于重复性的铸铁订单,此类制造指南可帮助工程师绘制出包含更切合实际的铸件公差的图纸。.
薄壁铸铁件要实现稳定的制造并非易事。.
金属温度、充填行为、型芯稳定性以及局部凝固情况,这些因素将决定最终部件是否符合图纸要求。.
印尼壳牌 已在壳模铸造铁质零部件领域开展了大规模的生产活动。.
该公司总部位于印度哥印拜陀,拥有专门的壳体成型车间,并配有机械加工和工程设计部门。.
其材料范围包括灰铸铁、球墨铸铁、可锻铸铁、致密石墨铸铁和奥氏体淬火球墨铸铁。.
Indo Shell 还为汽车和液压领域提供经机加工的铸件。.
对于这些行业而言,铸件不仅要满足其外形尺寸要求,在后续的机加工和装配过程中,内部通道和安装特征还必须保持正确的对准。.
纽比铸造厂 自19世纪以来,该公司一直活跃于英国铸造行业,尽管如今采用的制造技术与其早期运营时已大不相同。.
其壳型铸造车间采用树脂涂层砂生产铁铸件和钢铸件。.
该公司已公布了有关其造型设备、砂再生、型芯制造及铸造模拟能力的相关信息。.
在壳体铸造中,最代价高昂的错误之一就是在铸件设计尚未稳定之前就投入金属模具制造。.
壁厚、芯部布局或分型线位置的变更可能需要对模具进行修改。.
因此,尽早进行工程评审非常重要,特别是对于内部腔体结构复杂的部件而言。.
MFL 提供了一个将壳体成型技术融入更广泛的工业制造流程的实例。.
这家奥地利公司使用加热的金属模型和树脂涂层石英砂来制作壳模。.
其公布的技术资料中描述的图案温度约为220°C,但实际工艺参数取决于模具和粘合剂系统。.
硬化壳体的厚度受模具温度以及砂与加热表面接触时间的影响。.
这两个因素都会影响模具的性能和尺寸稳定性。.
MFL 还提供配套的铸造和精加工服务。.
对于采购方而言,其制造方法说明了为何必须将模具制备、合金选择及后续加工作为一个整体来考虑。.
Fonder Shell 专门从事采用壳型铸造工艺生产的金属铸件。.
该公司加工的材料包括灰铸铁、球墨铸铁、致密石墨铸铁、合金铸铁和碳钢。.
其材料范围比笼统地宣称铸造精度更为重要。.
例如,灰铸铁通常因其可加工性和减振性能而被选用。球墨铸铁则具有更高的韧性及不同的力学性能。.
致密石墨铸铁为特定的工程应用提供了另一种性能平衡。.
零件的形状并不决定应选用哪种合金。.
此外,还必须考虑机械载荷、疲劳性能、工作温度以及加工要求。.
Trushape 提供钢铸件的壳型铸造服务,公布的重量范围约为5–60千克。.
其材料包括碳钢、低合金钢、不锈钢以及部分专用钢种。.
这使得该公司的产品与主要生产铸铁部件的铸造厂有所区别。.
当抗冲击性、强度或使用条件导致铸铁不适用时,通常会指定使用钢铸件。.
然而,满足化学成分要求并不一定能保证成品部件的机械性能。.
热处理、检验和机械加工都可能影响零件是否符合其技术规格。.
Trushape 还为这些业务提供相关的制造服务。.
洛纳托铸造厂 该公司在意大利工业铸造领域开展业务,其生产活动包括壳型铸造。.
在模具制备过程中,带有内部空腔的零部件需要特别注意。.
用于形成流道的一根砂芯在组装和浇注过程中必须保持正确定位。.
如果型芯发生偏移,即使铸件的外形尺寸看似合格,其壁厚也可能不均匀。.
对于购买带内部通道铸件的客户而言,审查型芯设计和检验要求与检查可见的外形几何特征同样重要。.
ČZ 该公司采用克罗宁(Croning)壳体成型法可追溯至1956年。.
其制造工艺采用壳型和壳芯来生产铸铁件。.
该公司还介绍了自动化生产设备以及涂层砂的热回收工艺。.
在壳体成型工艺中,砂料回收是一项重要考量因素,因为树脂涂层材料的加工成本较高,且对废弃物管理有额外要求。.
再生砂必须经过处理和质量控制,才能在模具或型芯生产中重复使用。.
ČZ的丰富经验表明,壳体成型技术如何发展成为一种由专用设备支持的可重复的工业制造系统。.
金属制品 主要针对相对较小的壳体模塑部件。.
其公布的投掷重量范围约为100克至10千克。.
在比较供应商时,这一点是一个重要的区别。.
一家专门生产小型工业铸件的铸造厂,即使两者都采用壳型铸造工艺,也可能不适合生产大型机械外壳。.
Metal Goods 主要加工不锈钢及其他特种合金。.
对于几何形状复杂的小型零部件,采购方应特别注意最小壁厚、内部特征以及加工余量。.
J R 钢铁工业公司 拥有一家配备壳型铸造设备的铸造部门。.
该公司公布的制造信息还包括免烧铸造、机械加工、热处理和检测设施。.
仅因壳型铸造和免烧铸造都使用化学结合砂,就不应将二者视为可以互换。.
它们的模具配置、生产经济性以及典型应用各不相同。.
对于产量相对较小的大型零件,采用免烧模具可能更为合适;而对于需要反复生产的较小零件,则可能有必要使用可重复使用的金属壳模。.
客户在批准报价之前,应确认针对其零部件所提出的实际制造方案。.
Auto-Way 铸造 提供铝制零部件的壳型铸造服务。.
该公司公布的最大铸件重量约为30磅,部件尺寸最大长度或直径约为12英寸。.
典型产品包括泵体、叶轮、盖板、法兰和齿轮箱。.
这些已公布的限值为供应商筛选提供了切实可行的起点。.
轻质铝制外壳和重型钢制部件虽然都可能需要精密制造,但它们所需的熔炼和成型设备却大不相同。.
Auto-Way 还提供其他铸造工艺和机械加工服务。.
S.T.C. 铸造厂 该公司专门生产轻合金铸件,其生产工艺中包括壳型铸造。.
其公布的设备信息显示,壳体成型机的尺寸大致在200–700毫米之间。.
该公司还拥有传统的成型和机加工设备。.
在选择铸造厂时,零部件的整体尺寸与铸件重量同样重要。.
一个相对轻便但长度异常长的部件,可能无法安装在专为更紧凑的铸件设计的机器上。.
因此,采购方应在初步可行性评审阶段提供完整的图纸或3D模型。.
SIMIS 提供定制金属铸造服务,包括壳型铸造。.
其公开的业务范围涵盖工业机械、泵、阀门、运输设备及其他工程应用领域的零部件。.
对于一家提供多种铸造工艺的公司而言,关键问题在于针对特定订单究竟会采用哪种方法。.
从技术上讲,一个零部件可能通过多种工艺实现,但模具成本、公差、表面光洁度以及生产经济性可能会有所不同。.
买方应要求对方就拟采用的模具、注塑工艺、检验程序和机加工要求作出清晰的说明。.
保定国坤 描述了使用预涂树脂砂进行壳型铸造,将其作为其制造工艺之一。.
其公布的产能包括灰铸铁和球墨铸铁部件。.
该公司还提供了有关铸件设计注意事项的信息,例如脱模斜度、加工余量和浇口布置等。.
这些细节之所以重要,是因为即使提高了模具的精度,也无法弥补铸件几何形状的不当。.
厚壁零件仍可能出现收缩气孔,而留量不足则可能导致成品尺寸超出规定公差范围。.
在制作金属模具之前,采购方应审查关键尺寸,并与供应商商讨拟采用的铸造方法。.
第一步是确定壳体成型是否是该零部件的合适工艺。.
对于仅需生产一两次的大型铸件,采用传统的砂型铸造可能更经济。而对于具有极其复杂特征的小型不锈钢零件,则更适合采用失蜡铸造。.
一旦选定壳体成型工艺,有四个因素值得特别关注。.
材料性能: 请确认供应商能否定期生产出完全符合要求的合金。拥有灰铸铁的生产经验,并不意味着必然具备制造不锈钢铸件的能力。.
铸造件的重量和尺寸: 请将这两个数值与铸造厂的设备限制进行核对。壁厚和内部几何形状可能会带来额外的限制。.
模具经济性: 金属模具的初期成本可能相当高。请咨询有关模具所有权、预计使用寿命、维护以及修改费用的相关信息。.
检验与精加工: 请明确指定热处理、数控加工、尺寸检测、材料试验以及任何必要的压力试验或无损检测。.
对于国际订单,还应将包装、交付条款和技术沟通纳入评估范围。.
铸件的低价格并不一定意味着成品成本更低。.
额外的加工、工装改动、检验费用以及不合格部件都可能使总成本发生显著变化。.
壳模铸造和砂型铸造是一样的吗?
壳型铸造是砂型铸造的一种特殊形式。它使用的是经树脂涂覆、在加热的金属模型上硬化形成的砂型,而非传统的生砂模具。.
哪些金属可用于壳型铸造?
常见的材料包括灰铸铁、球墨铸铁、碳钢、合金钢、不锈钢、铝合金以及部分铜合金。可提供的材料范围因铸造厂而异。.
壳型铸造适合批量生产吗?
是的。可重复使用的金属型和自动制壳系统,使得壳型铸造在处理重复的中、大批量订单时具有经济性。.
壳体成型能否取代数控加工?
不。该工艺虽能提高铸件的尺寸一致性,但精密轴承表面、螺纹孔、密封面及其他关键特征仍可能需要进行机械加工。.
壳型铸造能够生产出表面质量良好、尺寸相对一致且可重复的金属零部件,但其适用性取决于合金、几何形状和生产数量。.
本指南中介绍的铸造厂涵盖了不同的制造领域,从自动化铸铁到钢制和铝制零部件。.
对于寻求定制铸造和机械加工服务的国际买家而言,福春铸造(Fuchun Casting)是一个不错的选择;而希勒工业(Hiler Industries)、印多壳(Indo Shell)和纽比铸造厂(Newby Foundries)等制造商则在其各自的市场上拥有成熟的壳型铸造能力。.
在询价之前,请根据材料、铸件重量、尺寸和年需求量对供应商名单进行筛选。.
一家技术上合格的铸造厂应能说明铸件将如何生产、哪些尺寸需要进行机加工,以及成品部件将如何进行检验。.
以下相关文章或许对您有帮助: 壳模铸造:终极指南