
Оглавление
Поставщик отливок может предложить выгодное ценовое предложение, но проблемы иногда возникают уже после того, как детали поступают в механический цех. Во время заливки сердечник мог сместиться, что привело к неравномерной толщине стенок. Другая отливка может потребовать большего объема механической обработки, чем планировалось изначально. В более серьезных случаях дефекты усадки остаются незамеченными до момента проведения первой операции механической обработки.
Эти факторы объясняют, почему выбор подходящего литейного завода — это нечто большее, чем просто сравнение цен за единицу продукции.
Литье в оболочковые формы используется в промышленном производстве уже на протяжении десятилетий. Данный процесс позволяет изготавливать металлические детали с относительно высокой точностью с помощью тонких жестких форм, изготовленных из песка, покрытого смолой. Этот метод широко применяется при производстве автомобильных узлов, деталей машин, гидравлического оборудования и других изделий, требующих стабильных габаритных размеров.
При этом литейные предприятия, использующие один и тот же принцип формования, могут иметь совершенно разные производственные возможности. Некоторые специализируются на крупных партиях чугунных отливок. Другие производят относительно небольшие детали из стали, нержавеющей стали или алюминиевых сплавов.
Следующие 15 компаний представляют различные области отрасли литья в оболочку. Данный список составлен редакцией на основе опубликованных сведений о производственных возможностях и значимости для промышленных закупок, а не является глобальным рейтингом, прошедшим независимую проверку.
Что такое литье в оболочечную форму?
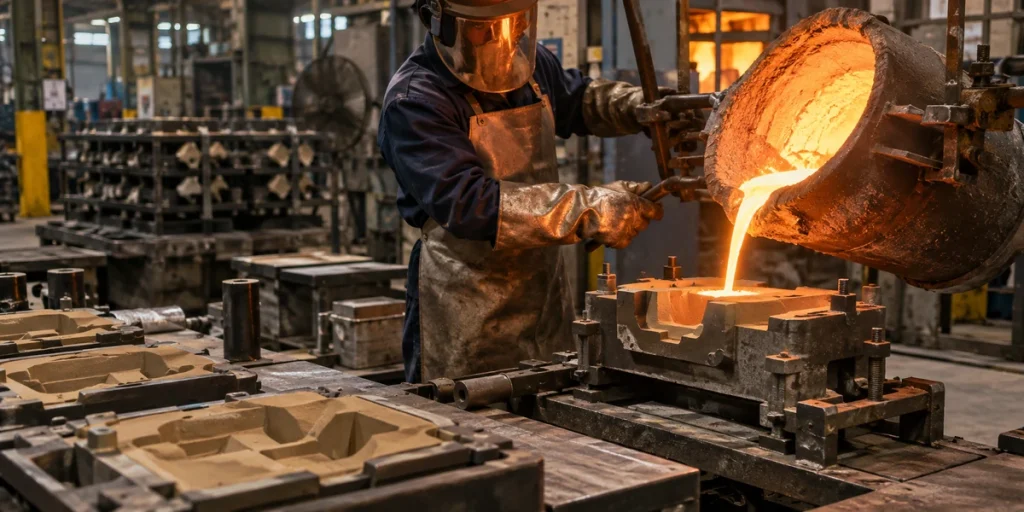
При литье в оболочковую форму, также известном как оболочковое формование или процесс Кронинга, используется относительно тонкая и жесткая форма, сформированная из песка, покрытого смолой.
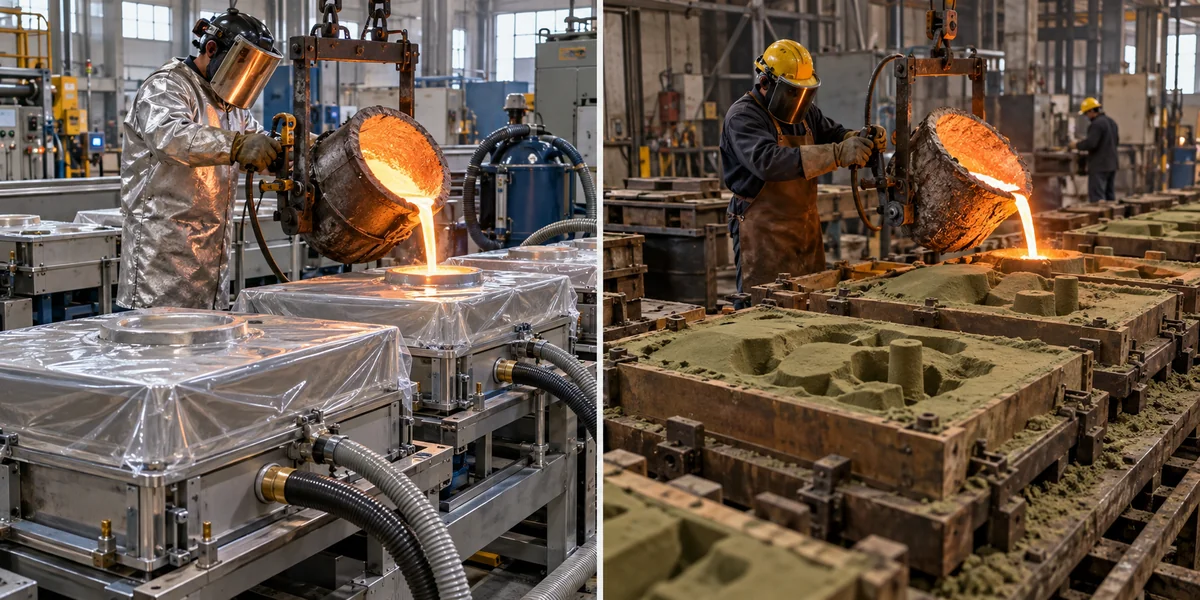
Процесс начинается с использования многоразовой металлической формы. Форма нагревается, после чего к её поверхности прижимается песок, покрытый смолой. Под действием тепла связующее вещество активируется, в результате чего слой песка затвердевает, прилегая к форме.
Остатки сыпучего песка удаляются. Упрочненная оболочка может подвергаться дополнительному отверждению перед отделением от модели.
Две половинки оболочки соединяются для формирования полости формы. Там, где требуются внутренние отверстия или каналы, можно добавить песчаные сердечники.
Затем расплавленный металл заливают в форму. После затвердевания оболочку разбивают, а отливку извлекают для очистки и отделки.
Чем отличается литье в оболочку?
Формование в оболочках представляет собой особый вид литья в песчаные формы, однако оно отличается от традиционного формования в сыром песке.
При литье в зеленый песок обычно используются более толстые формы, изготовленные из песка, скрепленного глиной и влагой. При литье в оболочковые формы используются тонкие оболочки из песка, скрепленного смолой, которые формируются вокруг нагретых металлических моделей.
Жесткая оболочка позволяет обеспечить более высокую стабильность размеров и качество поверхности, особенно при многократном изготовлении одной и той же детали.
Рассмотрим чугунный корпус редуктора с несколькими обработанными монтажными поверхностями.
Использование оболочковой формы может способствовать уменьшению отклонений в размерах отливок, что позволит литейному производству более точно контролировать припуски на механическую обработку. Уменьшение количества лишнего материала может привести к сокращению циклов механической обработки и снижению расхода металла.
Однако литье в оболочках не позволяет полностью исключить дефекты литья.
Неправильная конструкция литниковой системы по-прежнему может приводить к проблемам с заполнением. В толстых участках могут возникать поры усадки. Отверждение смолы, толщина оболочки и расположение сердечника — все эти факторы требуют тщательного контроля.
Изготовление металлических пресс-форм также требует первоначальных инвестиций. Для изготовления одной экспериментальной детали более экономичным вариантом может оказаться традиционное литье в песчаные формы.
При серийном производстве, где важна стабильность размеров, формование в оболочке может обеспечить практические преимущества.
Литье в оболочечные формы и литье по выплавляемым моделям
Эти два процесса иногда путают, поскольку в обоих случаях используются одноразовые формы.
При литье в оболочковые формы используется песок, покрытый смолой, и многоразовые нагреваемые металлические модели. При литье по выплавляемым моделям, как правило, используются одноразовые восковые модели, окруженные огнеупорным керамическим материалом.
Литье по выплавляемым моделям часто выбирают для изготовления сложных деталей, требующих высокой степени детализации и относительно узких допусков на размеры в литом состоянии.
Литье в оболочковые формы может стать привлекательным вариантом для серийного производства деталей из чугуна, стали и некоторых цветных металлов, особенно в тех случаях, когда затраты на изготовление пресс-форм можно распределить на большое количество деталей.
Выбор подходящего технологического процесса зависит от сплава, геометрии детали, объема производства и требуемых операций финишной обработки.
15 лучших литейных заводов мира, специализирующихся на литье в оболочковые формы
1. «Фучунь Кастинг» — Китай
Для зарубежных производителей оборудования поиск поставщика для изготовления отливки по индивидуальному заказу зачастую требует не только нахождения завода, способного осуществлять литье расплавленного металла. Поставщик также должен правильно интерпретировать чертеж, выбрать подходящий технологический процесс, предусмотреть возможность механической обработки и убедиться, что готовая деталь соответствует требуемым техническим характеристикам.
Фучуньское литье, компания с головным офисом в Китае, занимается производством металлических отливок и обработанных деталей на заказ для промышленного применения.
Производственный опыт компании включает литье по выплавляемым моделям, литье в оболочках и прецизионную механическую обработку. В опубликованной информации о компании упоминается о вводе в эксплуатацию в 2022 году автоматизированной линии по литью в оболочках, что свидетельствует о развитии производственных мощностей компании.
Компания «Фучунь» занимается литьем для промышленного оборудования, где важную роль играют выбор материала и контроль размеров. В число материалов, используемых при изготовлении литья на заказ, входят углеродистая сталь, легированная сталь и нержавеющая сталь, однако конкретные марки, доступные при литье в оболочковые формы, следует уточнять для каждого проекта.
Точность литья — это лишь одна из составляющих производственных требований.
Например, корпус механизма может требовать наличия точно обработанных седла под подшипники, монтажных поверхностей, резьбовых соединений или других элементов, которые нельзя оставлять в том виде, в каком они получились после литья.
Если литье и механическая обработка координируются одним и тем же поставщиком, покупателям может быть проще управлять техническими изменениями и требованиями к контролю качества.
Для международных OEM-заказчиков компания «Фучунь» является одним из поставщиков, на которых стоит обратить внимание при закупке металлических деталей, изготовленных по чертежам, требующих как разработки технологии литья, так и последующей механической обработки.
Прежде чем принять решение о изготовлении пресс-форм, покупатели должны уточнить предлагаемый процесс литья в оболочку, доступные размеры отливок, технические характеристики материалов и порядок проведения контроля качества.
2. Hiler Industries — США
Hiler Industries на протяжении десятилетий специализируется на литье в оболочках, что отличает её от литейных предприятий, которые рассматривают этот процесс лишь как эпизодическую альтернативу традиционному литью в песчаные формы.
Основанная в 1946 году компания, расположенная в штате Индиана, занимается производством отливок из серого чугуна, высокопрочного чугуна и легированного чугуна.
Деятельность литейного производства дополняется услугами по изготовлению моделей, проведению металлургических испытаний, механической обработке, термической обработке и финишной обработке.
Хилер также публикует технические рекомендации по размерам и допускам литых оболочек.
Стоит обратить внимание на одну деталь: разницу между размерами, измеренными по одну сторону линии разъема пресс-формы, и размерами, измеренными поперек неё. Последние могут иметь дополнительные отклонения, обусловленные особенностями сборки пресс-формы.
В случае регулярных заказов на литье из чугуна подобные рекомендации по производству могут помочь инженерам подготовить чертежи с более реалистичными допусками на литьевые изделия.
3. Indo Shell — Индия
Изготовление тонкостенных чугунных отливок с постоянным качеством — дело не из простых.
Температура металла, поведение при наполнении, стабильность зародыша и локальное затвердевание могут определять, соответствует ли готовая деталь чертежу.
Indo Shell развернула масштабное производство деталей из черных металлов, изготовленных методом литья в оболочковые формы.
Компания, расположенная в Коимбаторе (Индия), располагает специализированными производственными мощностями по формованию корпусов, а также подразделениями по механической обработке и инжинирингу.
В ассортимент материалов входят серое чугун, высокопрочное чугун, ковкий чугун, чугун с уплотнённым графитом и аустенитно-закаленный высокопрочный чугун.
Компания Indo Shell также поставляет обработанные литые детали для автомобильной промышленности и гидравлических систем.
Для этих отраслей отливка должна не только соответствовать своим внешним размерам. Внутренние каналы и монтажные элементы должны сохранять правильное расположение во время последующей механической обработки и сборки.
4. Newby Foundries — Великобритания
Литейные заводы «Ньюби» работает в британской литейной отрасли с XIX века, хотя применяемые сегодня технологии производства значительно отличаются от тех, что использовались на ранних этапах деятельности компании.
На предприятиях по формованию корпусов производятся чугунные и стальные отливки с использованием песка, пропитанного смолой.
Компания опубликовала информацию о своих возможностях в области формовочного оборудования, регенерации песка, изготовления стержней и моделирования литья.
Одной из самых дорогостоящих ошибок при литье в оболочковые формы является запуск производства металлических пресс-форм до того, как конструкция отливки будет окончательно утверждена.
Изменение толщины стенки, расположения сердечника или положения линии разъема может потребовать модификации пресс-формы.
Поэтому важно проводить инженерную экспертизу на ранних этапах, особенно в случае деталей со сложной внутренней структурой.
5. Машинный завод в Лицене и литейный завод (MFL) — Австрия
MFL представляет собой пример литья в оболочку, интегрированного в более широкий процесс промышленного производства.
Австрийская компания использует нагретые металлические модели и кварцевый песок, покрытый смолой, для изготовления оболочечных форм.
В опубликованной технической информации указаны температуры формирования около 220 °C, хотя фактические параметры процесса зависят от инструментария и системы связующих веществ.
На толщину затвердевшей оболочки влияют температура формы и время, в течение которого песок находится в контакте с нагретой поверхностью.
Оба этих фактора влияют на эксплуатационные характеристики пресс-формы и стабильность размеров.
Компания MFL также осуществляет сопутствующие литейные и отделочные работы.
С точки зрения покупателей, этот подход к производству наглядно демонстрирует, почему подготовку пресс-форм, выбор сплава и последующую обработку необходимо рассматривать в комплексе.
6. Fonder Shell — Италия
Fonder Shell специализируется на производстве металлических отливок методом литья в оболочковые формы.
Компания работает с такими материалами, как серый чугун, высокопрочный чугун, чугун с уплотнённым графитом, легированный чугун и углеродистая сталь.
Диапазон используемых материалов имеет большее значение, чем общее утверждение о точности литья.
Например, серый чугун часто выбирают из-за его обрабатываемости и способности гасить вибрации. Ковкий чугун отличается более высокой вязкостью и иными механическими характеристиками.
Уплотнённый графитизированный чугун обеспечивает оптимальный баланс свойств для определённых технических применений.
Форма детали не определяет, какой сплав следует использовать.
Необходимо также учитывать механическую нагрузку, усталостные характеристики, рабочую температуру и требования к механической обработке.
7. Trushape — Индия
Trushape предлагает литье в оболочковые формы для стальных отливок с заявленным диапазоном веса примерно от 5 до 60 кг.
К материалам, из которых она изготавливается, относятся углеродистая сталь, низколегированная сталь, нержавеющая сталь и отдельные специальные марки.
Это отличает продукцию компании от продукции литейных заводов, специализирующихся преимущественно на производстве чугунных деталей.
Стальные отливки часто назначаются в тех случаях, когда чугун не подходит из-за требований к ударопрочности, прочности или условий эксплуатации.
Однако соответствие требованиям к химическому составу не гарантирует автоматически механические характеристики готового изделия.
Термическая обработка, контроль качества и механическая обработка могут повлиять на соответствие детали техническим требованиям.
Компания Trushape также предоставляет сопутствующие производственные услуги для этих операций.
8. Литейный завод в Лонато — Италия
Литейный завод в Лонато работает в итальянской отрасли промышленного литья, причем одним из направлений её производственной деятельности является литье в оболочках.
При подготовке пресс-формы особое внимание следует уделять деталям с внутренними полостями.
Песчаный стержень, используемый для формирования канала для прохождения жидкости, должен оставаться в правильном положении во время сборки и заливки.
Если сердечник смещается, готовое литье может иметь неравномерную толщину стенок, даже если его внешние размеры кажутся приемлемыми.
Для заказчиков, приобретающих отливки с внутренними каналами, анализ конструкции стержня и требований к контролю имеет такое же важное значение, как и проверка видимой внешней геометрии.
9. ČZ a.s. — Чехия
ČZ история применения компанией метода формования с использованием оболочки Кронинга восходит к 1956 году.
На производстве используются оболочковые формы и оболочковые стержни для изготовления чугунных отливок.
Кроме того, компания описывает автоматизированное производственное оборудование и термическую регенерацию песка с покрытием.
Восстановление песка является важным фактором при формовании в оболочке, поскольку материалы с полимерным покрытием сопряжены с более высокими затратами на переработку и дополнительными требованиями к утилизации отходов.
Перед повторным использованием в производстве форм или стержней вторичный песок необходимо подвергнуть обработке и контролю качества.
Многолетний опыт компании ČZ наглядно демонстрирует, как литье в оболочку может превратиться в надежную систему промышленного производства, опирающуюся на специализированное оборудование.
10. Metal Goods S.r.l. — Италия
Металлические изделия специализируется на производстве относительно небольших деталей, изготовленных методом литья в оболочку.
Опубликованный диапазон веса приманки составляет от примерно 100 граммов до 10 кг.
Это важное различие, которое следует учитывать при сравнении поставщиков.
Литейный цех, оборудованный для производства компактных промышленных отливок, может оказаться неподходящим для изготовления корпусов крупного оборудования, даже если и те, и другие изготавливаются методом литья в оболочку.
Компания «Metal Goods» работает с нержавеющими сталями и другими специальными сплавами.
При выборе мелких деталей со сложной геометрией покупателям следует уделять особое внимание минимальной толщине стенок, внутренним элементам и припускам на механическую обработку.
11. J R Steel Industries — Индия
J R Steel Industries управляет литейным подразделением, оснащённым оборудованием для литья в оболочковые формы.
Опубликованная компанией информация о производстве также включает данные о цехах литья без обжига, механической обработки, термообработки и испытаний.
Формование в оболочке и литье без обжига не следует считать взаимозаменяемыми методами только потому, что в обоих случаях используется песок с химической связкой.
Они отличаются по конструкции инструментов, экономике производства и типичным областям применения.
Для крупной детали, выпускаемой в относительно небольших количествах, может подойти форма без обжига, тогда как для более мелкой детали, изготавливаемой серийно, целесообразно использовать многоразовые металлические модели для литья в оболочку.
Перед утверждением коммерческого предложения заказчикам следует уточнить фактическую технологическую схему производства, предлагаемую для их компонентов.
12. Auto-Way Casting — Тайвань / Китай
Auto-Way Casting осуществляет литье алюминиевых деталей в оболочечные формы.
Компания указывает максимальный вес отливки — примерно 30 фунтов, а также размеры деталей — до примерно 12 дюймов в длину или по диаметру.
К типичным изделиям относятся корпуса насосов, рабочие колеса, крышки, фланцы и корпуса редукторов.
Эти опубликованные ограничения служат практической отправной точкой для проверки поставщиков.
И легкий алюминиевый корпус, и массивный стальной узел могут требовать прецизионной обработки, однако для их изготовления используется совершенно различное оборудование для плавки и литья.
Компания «Auto-Way» также предлагает альтернативные методы литья и услуги по механической обработке.
13. Литейный завод S.T.C. — Италия
Литейный завод S.T.C. специализируется на производстве отливок из легких сплавов, причем одним из используемых технологических процессов является литье в оболочковые формы.
В опубликованной информации об оборудовании указаны габариты машин для формования оболочек, которые находятся в диапазоне примерно от 200 до 700 мм.
Кроме того, компания использует оборудование для традиционного литья и механической обработки.
При выборе литейного предприятия габаритные размеры детали могут иметь не меньшее значение, чем вес отливки.
Относительно лёгкий, но необычно длинный узел может не подойти для станка, предназначенного для обработки более компактных отливок.
Поэтому покупатели должны предоставить полный чертеж или 3D-модель на этапе первоначальной оценки осуществимости проекта.
14. SIMIS Precision Casting — Китай
SIMIS предоставляет услуги по изготовлению металлических отливок на заказ, в том числе методом литья в оболочку.
Официально заявленная сфера деятельности компании включает производство компонентов для промышленного оборудования, насосов, клапанов, транспортной техники и других областей машиностроения.
Для компании, предлагающей несколько технологий литья, ключевым вопросом является то, какой именно метод будет фактически использоваться для выполнения конкретного заказа.
Изготовление того или иного компонента может быть технически осуществимо с помощью нескольких технологических процессов, однако затраты на инструмент, допуски, качество поверхности и экономическая эффективность производства могут различаться.
Покупателям следует запросить четкое разъяснение относительно предлагаемого инструмента, процесса литья, процедур контроля качества и требований к механической обработке.
15. «Баодин Гуокунь Машиностроение» — Китай
Баодин «Гуокунь» описывает литье в оболочечные формы с использованием предварительно пропитанного смолой песка в качестве одного из производственных процессов.
В перечне предлагаемых возможностей указаны детали из серого чугуна и высокопрочного чугуна.
Компания также предоставляет информацию о факторах, которые необходимо учитывать при проектировании отливок, таких как углы наклона, припуски на механическую обработку и схема литниковой системы.
Эти детали имеют значение, поскольку даже повышенная точность формы не может компенсировать несовершенство геометрии отливки.
В массивных профилях всё же может образоваться усадочная пористость, а недостаточный припуск на обработку может привести к тому, что размеры готовой детали не будут соответствовать требуемым.
Перед изготовлением металлических пресс-форм заказчикам следует проверить критические размеры и обсудить предлагаемый метод литья с поставщиком.
Как выбрать литейный завод, специализирующийся на литье в оболочковые формы
Первым делом необходимо определить, подходит ли для данной детали технология литья в оболочку.
Изготовление крупной детали методом традиционного песчаного литья, даже если это происходит один или два раза, может оказаться более экономичным. А для небольшой детали из нержавеющей стали с чрезвычайно сложной формой лучше подойдет литье по выплавляемым моделям.
После того как будет выбран метод литья в оболочку, следует уделить особое внимание четырём факторам.
Возможности материала: Убедитесь, что поставщик регулярно производит именно тот сплав, который вам требуется. Опыт работы с серым чугуном не означает автоматически, что он способен изготавливать отливки из нержавеющей стали.
Вес и размеры литейной заготовки: Сравните оба значения с ограничениями оборудования литейного производства. Толщина стенок и внутренняя геометрия могут налагать дополнительные ограничения.
Экономика инструментального производства: Изготовление металлических форм может потребовать значительных начальных затрат. Уточните вопросы, касающиеся права собственности на инструменты, предполагаемого срока службы, технического обслуживания и расходов на модификацию.
Контроль качества и отделка: Укажите термическую обработку, механическую обработку с ЧПУ, контроль размеров, испытания материалов, а также любые необходимые испытания под давлением или неразрушающие испытания.
При рассмотрении международных заказов следует также учитывать вопросы упаковки, условия доставки и техническую коммуникацию.
Более низкая цена литья не всегда означает более низкую себестоимость готовой детали.
Дополнительная механическая обработка, модификации инструментов, расходы на контроль качества и бракованные детали могут существенно повлиять на общую стоимость.
Часто задаваемые вопросы о литье в оболочковые формы
Литье в оболочечные формы — это то же самое, что литье в песчаные формы?
Литье в оболочках — это особый вид литья в песчаные формы. При этом методе вместо традиционных форм из сырого песка используется песок, пропитанный смолой и уплотненный под воздействием нагретых металлических моделей.
Какие металлы можно использовать для литья в оболочковые формы?
К числу наиболее распространенных материалов относятся серый чугун, высокопрочный чугун, углеродистая сталь, легированная сталь, нержавеющая сталь, алюминиевые сплавы и отдельные медные сплавы. Ассортимент доступных материалов зависит от литейного предприятия.
Подходит ли литье в оболочковые формы для массового производства?
Да. Многоразовые металлические модели и автоматизированные системы изготовления форм позволяют сделать литье в оболочках экономически выгодным для повторяющихся заказов среднего и большого объема.
Позволяет ли литье в оболочке обойтись без обработки на станках с ЧПУ?
Нет. Данный процесс может повысить стабильность размеров литых деталей, однако для получения высокоточных опорных поверхностей, резьбовых отверстий, уплотнительных поверхностей и других критически важных элементов по-прежнему может потребоваться механическая обработка.
Заключение
С помощью литья в оболочку можно изготавливать детали из металла с повторяемыми характеристиками, хорошим качеством поверхности и относительно стабильными размерами, однако применимость этого метода зависит от сплава, геометрии и объема производства.
Литейные предприятия, представленные в данном руководстве, специализируются на различных видах производства — от автоматизированного литья чугуна до изготовления стальных и алюминиевых деталей.
Компания «Fuchun Casting» — один из вариантов для международных покупателей, нуждающихся в услугах по литью и механической обработке по индивидуальному заказу, в то время как такие производители, как «Hiler Industries», «Indo Shell» и «Newby Foundries», предлагают на своих рынках проверенные возможности в области литья в оболочках.
Прежде чем запрашивать коммерческие предложения, сузьте список поставщиков с учетом материала, веса отливки, габаритов и годовой потребности.
Технически компетентный литейный завод должен быть в состоянии объяснить, как будет изготавливаться отливка, какие размеры потребуют механической обработки и как будет проводиться контроль готовой детали.
Вам может быть ПОЛЕЗНА следующая статья: Литье в оболочковые формы: Полное руководство
 Russian
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Arabic
 Korean
 Japanese
 Indonesian
 Chinese