
Daftar Isi
Pemasok coran mungkin menawarkan penawaran harga yang menarik, tetapi masalah terkadang muncul setelah komponen tersebut tiba di bengkel permesinan. Inti coran mungkin bergeser selama proses penuangan, sehingga menyebabkan ketebalan dinding yang tidak merata. Coran lainnya mungkin memerlukan proses permesinan yang lebih banyak daripada yang direncanakan semula. Dalam kasus yang lebih serius, cacat penyusutan tetap tersembunyi hingga proses permesinan pertama dilakukan.
Masalah-masalah ini menjelaskan mengapa memilih pabrik pengecoran yang tepat tidak hanya sekadar membandingkan harga satuan.
Pengecoran cetakan cangkang telah digunakan dalam manufaktur industri selama beberapa dekade. Proses ini menghasilkan komponen logam yang relatif akurat dengan menggunakan cetakan tipis dan kaku yang terbuat dari pasir yang dilapisi resin. Proses ini umumnya dikaitkan dengan komponen otomotif, suku cadang mesin, peralatan hidraulik, dan produk lain yang membutuhkan dimensi yang konsisten.
Namun, pabrik pengecoran yang menggunakan prinsip pengecoran yang sama dapat memiliki kemampuan yang sangat berbeda-beda. Ada yang berfokus pada produksi massal komponen cor besi. Ada pula yang memproduksi komponen berukuran relatif kecil dari baja, baja tahan karat, atau paduan aluminium.
15 perusahaan berikut ini mewakili berbagai bidang dalam industri pencetakan cangkang. Ini merupakan pilihan redaksi yang didasarkan pada kemampuan produksi yang telah dipublikasikan serta relevansinya dengan pembelian industri, bukan peringkat global yang diaudit secara independen.
Apa Itu Pengecoran Cetakan Cangkang?
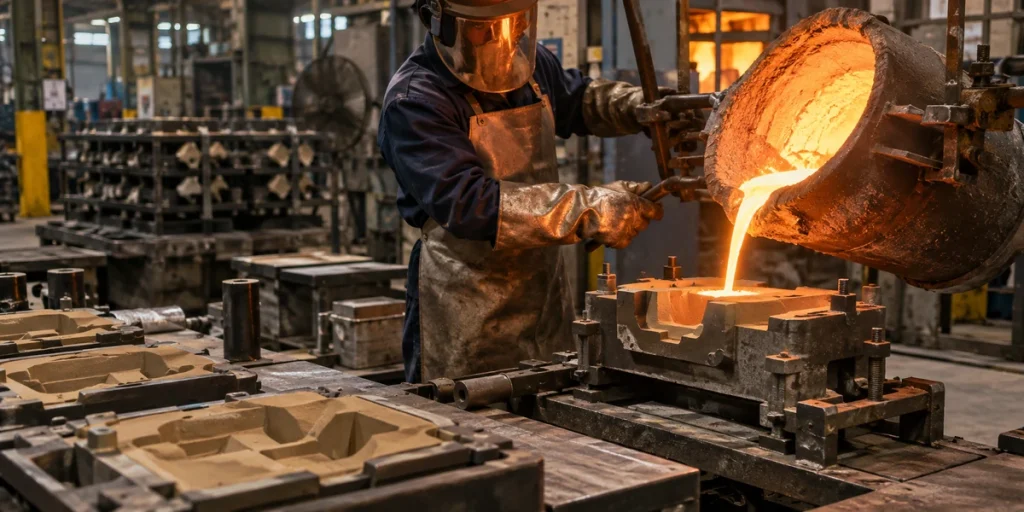
Pengecoran cetakan cangkang, yang juga dikenal sebagai pencetakan cangkang atau proses Croning, menggunakan cetakan yang relatif tipis dan kaku yang terbentuk dari pasir yang dilapisi resin.
Proses ini dimulai dengan menggunakan cetakan logam yang dapat digunakan kembali. Cetakan tersebut dipanaskan, lalu pasir yang dilapisi resin ditempelkan pada permukaannya. Panas mengaktifkan bahan pengikat, sehingga lapisan pasir tersebut mengeras menempel pada cetakan.
Pasir yang masih longgar dibersihkan. Cangkang yang telah mengeras mungkin perlu melalui proses pengeringan tambahan sebelum dipisahkan dari cetakan.
Dua bagian cangkang dirakit untuk membentuk rongga cetakan. Inti pasir dapat ditambahkan pada bagian yang memerlukan lubang atau saluran internal.
Logam cair kemudian dituangkan ke dalam cetakan. Setelah mengeras, cangkang cetakan dipecahkan dan hasil coran dikeluarkan untuk dibersihkan dan diberi sentuhan akhir.
Apa yang Membedakan Proses Pencetakan Cangkang?
Pencetakan cangkang merupakan salah satu bentuk khusus dari pengecoran pasir, namun tidak sama dengan pencetakan pasir hijau konvensional.
Proses pengecoran pasir hijau biasanya menggunakan cetakan yang lebih tebal, yang terbuat dari pasir yang direkatkan dengan tanah liat dan air. Proses pengecoran cangkang mengandalkan cangkang tipis dari pasir yang direkatkan dengan resin, yang dibentuk sesuai dengan pola logam yang dipanaskan.
Cangkang yang kokoh dapat meningkatkan konsistensi dimensi dan kualitas permukaan, terutama ketika komponen yang sama diproduksi berulang kali.
Bayangkan sebuah rumah roda gigi dari besi cor yang memiliki beberapa permukaan pemasangan yang telah diolah dengan mesin.
Cetakan cangkang dapat membantu mengurangi variasi pada dimensi hasil pengecoran, sehingga memungkinkan pabrik pengecoran mengontrol toleransi pemesinan dengan lebih ketat. Berkurangnya bahan yang tidak diperlukan dapat berarti siklus pemesinan yang lebih singkat dan pengurangan konsumsi logam.
Namun, proses pencetakan cangkang tidak menghilangkan cacat pengecoran.
Desain saluran pengisian yang buruk tetap dapat menimbulkan masalah pengisian. Bagian yang tebal dapat mengalami porositas akibat penyusutan. Proses pengeringan resin, ketebalan cangkang, dan penempatan inti semuanya memerlukan pengendalian yang cermat.
Pembuatan cetakan logam juga memerlukan investasi awal. Untuk satu komponen percobaan, pengecoran pasir konvensional mungkin lebih ekonomis.
Untuk produksi berulang yang mengutamakan konsistensi dimensi, proses pencetakan cangkang dapat memberikan keuntungan praktis.
Pengecoran Cetakan Cangkang vs. Pengecoran Investasi
Kedua proses ini terkadang disalahartikan karena keduanya menggunakan cetakan sekali pakai.
Proses pengecoran cetakan cangkang menggunakan pasir yang dilapisi resin dan pola logam yang dapat dipanaskan dan digunakan kembali. Pengecoran investasi umumnya menggunakan pola lilin sekali pakai yang dilapisi bahan keramik tahan api.
Proses pengecoran investasi sering dipilih untuk komponen yang rumit yang membutuhkan detail halus dan toleransi hasil cor yang relatif ketat.
Pencetakan cangkang dapat menjadi pilihan yang menarik untuk produksi massal komponen besi, baja, dan beberapa komponen nonbesi, terutama jika biaya perkakas dapat dibebankan ke banyak bagian.
Proses yang tepat bergantung pada jenis paduan, geometri komponen, jumlah produksi, dan operasi penyelesaian yang diperlukan.
15 Pabrik Pengecoran Cetakan Cangkang Terbaik di Dunia
1. Fuchun Casting — Tiongkok
Bagi produsen mesin di luar negeri, mendapatkan komponen cor khusus seringkali tidak hanya sekadar mencari pabrik yang mampu menuangkan logam cair. Pemasok juga harus memahami gambar teknis, memilih proses produksi yang tepat, memperhitungkan proses pemesinan, serta memastikan bahwa komponen jadi memenuhi spesifikasi yang disyaratkan.
Fuchun Casting, yang bermarkas di Tiongkok, memproduksi coran logam dan komponen mesin sesuai pesanan untuk keperluan industri.
Latar belakang manufaktur perusahaan ini mencakup pengecoran investasi, pengecoran cangkang, dan pemesinan presisi. Informasi perusahaan yang dipublikasikan menyebutkan penyelesaian jalur produksi pengecoran cangkang otomatis pada tahun 2022, yang mencerminkan perkembangan fasilitas manufakturnya.
Kegiatan pengecoran Fuchun melayani aplikasi peralatan industri yang mengutamakan pemilihan bahan dan pengendalian dimensi. Baja karbon, baja paduan, dan baja tahan karat termasuk di antara bahan-bahan yang digunakan dalam layanan pengecoran khusus perusahaan ini, meskipun jenis baja spesifik yang tersedia melalui proses pengecoran cangkang perlu dikonfirmasi untuk setiap proyek.
Akurasi pengecoran hanyalah salah satu bagian dari persyaratan produksi.
Misalnya, sebuah rumah mesin mungkin memerlukan dudukan bantalan, permukaan pemasangan, sambungan berulir, atau fitur-fitur lain yang diproses secara presisi dan tidak dapat dibiarkan dalam kondisi aslinya setelah dicetak.
Apabila proses pengecoran dan pemesinan dikoordinasikan melalui pemasok yang sama, pembeli mungkin akan merasa lebih mudah dalam mengelola perubahan teknis dan persyaratan pemeriksaan.
Bagi pelanggan OEM internasional, Fuchun merupakan pemasok yang patut dipertimbangkan saat mencari komponen logam berdasarkan gambar teknis yang memerlukan baik rekayasa pengecoran maupun pemesinan lanjutan.
Sebelum memutuskan untuk memproduksi cetakan, pembeli sebaiknya memastikan proses pencetakan cangkang yang diusulkan, ukuran pengecoran yang tersedia, spesifikasi bahan, serta pengaturan pemeriksaan.
2. Hiler Industries — Amerika Serikat
Hiler Industries telah lama dikaitkan dengan proses pengecoran cangkang, yang membedakannya dari bengkel pengecoran yang memandang proses tersebut sebagai alternatif sesekali dari pengecoran pasir konvensional.
Didirikan pada tahun 1946, perusahaan manufaktur yang bermarkas di Indiana ini memproduksi coran besi abu-abu, besi ulet, dan besi paduan.
Operasi pengecorannya didukung oleh layanan pembuatan cetakan, pengujian metalurgi, pemesinan, perlakuan panas, dan penyelesaian akhir.
Hiler juga menerbitkan panduan teknis mengenai dimensi dan toleransi pengecoran cangkang.
Salah satu hal yang perlu diperhatikan adalah perbedaan antara dimensi yang diukur di satu sisi garis pemisah cetakan dan dimensi yang diukur di seberangnya. Dimensi yang diukur di seberang garis pemisah tersebut dapat mengalami variasi tambahan akibat proses perakitan cetakan.
Untuk pesanan pengecoran besi yang berulang, panduan manufaktur semacam ini dapat membantu para insinyur menyusun gambar dengan toleransi hasil pengecoran yang lebih realistis.
3. Indo Shell — India
Pengecoran besi berdinding tipis tidak mudah diproduksi secara konsisten.
Suhu logam, perilaku pengisian, stabilitas inti, dan pemadatan lokal dapat menentukan apakah komponen akhir sesuai dengan gambar teknisnya.
Indo Shell telah mengembangkan kegiatan manufaktur yang cukup besar di bidang komponen besi yang dicetak dengan cetakan cangkang.
Berbasis di Coimbatore, India, perusahaan ini mengoperasikan fasilitas khusus untuk pencetakan cangkang, yang didukung oleh unit pemesinan dan rekayasa.
Jenis bahan yang digunakan meliputi besi abu-abu, besi ulet, besi tempa, besi grafit padat, dan besi ulet austempered.
Indo Shell juga memasok komponen cor yang telah diolah secara mesin untuk aplikasi otomotif dan hidraulik.
Bagi industri-industri ini, sebuah coran tidak hanya harus memenuhi dimensi luarnya saja. Saluran-saluran internal dan fitur-fitur pemasangan harus tetap sejajar dengan benar selama proses pemesinan dan perakitan selanjutnya.
4. Newby Foundries — Inggris Raya
Pabrik Pengecoran Newby Telah beroperasi di industri pengecoran Inggris sejak abad ke-19, meskipun teknologi manufaktur yang digunakan saat ini sangat berbeda dengan yang digunakan pada masa-masa awal beroperasinya.
Fasilitas pengecoran cangkangnya memproduksi coran besi dan baja dengan menggunakan pasir yang dilapisi resin.
Perusahaan tersebut telah mempublikasikan informasi mengenai peralatan pencetakan, daur ulang pasir, pembuatan inti, serta kemampuan simulasi pengecoran.
Salah satu kesalahan yang paling mahal dalam proses pencetakan cangkang adalah memutuskan untuk membuat cetakan logam sebelum desain pengecoran sudah stabil.
Perubahan pada ketebalan dinding, tata letak inti, atau posisi garis pemisah mungkin memerlukan modifikasi alat cetak.
Oleh karena itu, tinjauan teknik sejak dini sangat penting, terutama untuk komponen yang memiliki rongga internal yang rumit.
5. Maschinenfabrik Liezen und Gießerei (MFL) — Austria
MFL menjadi contoh penerapan proses pencetakan cangkang yang diintegrasikan ke dalam operasi manufaktur industri yang lebih luas.
Perusahaan asal Austria tersebut menggunakan cetakan logam yang dipanaskan dan pasir kuarsa yang dilapisi resin untuk membuat cetakan cangkang.
Informasi teknis yang dipublikasikan menyebutkan suhu pola sekitar 220°C, meskipun parameter proses yang sebenarnya bergantung pada sistem perkakas dan pengikat.
Ketebalan cangkang yang mengeras dipengaruhi oleh suhu cetakan dan lamanya pasir tetap bersentuhan dengan permukaan yang dipanaskan.
Kedua faktor tersebut memengaruhi kinerja cetakan dan konsistensi dimensi.
MFL juga menyediakan layanan pendukung untuk operasi pengecoran dan penyelesaian.
Bagi para pembeli, pendekatan manufaktur ini menunjukkan mengapa persiapan cetakan, pemilihan paduan logam, dan proses lanjutan harus dipertimbangkan secara terpadu.
6. Fonder Shell — Italia
Cangkang Fonder mengkhususkan diri dalam produksi coran logam yang dibuat melalui proses pengecoran cangkang.
Perusahaan ini mengolah berbagai bahan, antara lain besi abu-abu, besi ulet, besi grafit padat, besi paduan, dan baja karbon.
Rentang materialnya lebih penting daripada klaim umum mengenai akurasi pengecoran.
Besi abu-abu, misalnya, sering dipilih karena kemudahan pemesinannya dan kemampuannya meredam getaran. Besi ulet menawarkan ketangguhan yang lebih tinggi serta karakteristik mekanis yang berbeda.
Besi grafit padat menawarkan keseimbangan sifat yang berbeda untuk aplikasi teknik tertentu.
Bentuk suatu komponen tidak menentukan paduan mana yang harus digunakan.
Beban mekanis, perilaku kelelahan, suhu operasi, dan persyaratan pemesinan juga harus diperhatikan.
7. Trushape — India
Trushape menawarkan layanan pencetakan cangkang untuk coran baja, dengan kisaran berat yang diumumkan sekitar 5–60 kg.
Bahan-bahannya meliputi baja karbon, baja paduan rendah, baja tahan karat, dan beberapa jenis baja khusus tertentu.
Hal ini membedakan penawaran perusahaan tersebut dari pabrik pengecoran yang terutama memproduksi komponen besi.
Bagian cor baja sering kali dipilih apabila ketahanan terhadap benturan, kekuatan, atau kondisi pengoperasian membuat besi cor tidak sesuai.
Namun, memenuhi persyaratan komposisi kimia tidak secara otomatis menjamin kinerja mekanis komponen jadi tersebut.
Perlakuan panas, pemeriksaan, dan pemesinan semuanya dapat memengaruhi apakah komponen tersebut memenuhi spesifikasinya.
Trushape juga menyediakan layanan manufaktur terkait untuk kegiatan-kegiatan tersebut.
8. Pabrik Pengecoran Lonato — Italia
Pabrik Pengecoran di Lonato beroperasi di sektor pengecoran industri Italia, dengan pengecoran cangkang termasuk di antara kegiatan produksinya.
Komponen yang memiliki rongga di dalamnya memerlukan perhatian khusus selama proses persiapan cetakan.
Inti pasir yang digunakan untuk membentuk saluran fluida harus tetap berada pada posisi yang tepat selama proses perakitan dan penuangan.
Jika inti bergeser, hasil coran yang sudah jadi mungkin memiliki ketebalan dinding yang tidak merata, meskipun dimensi luarnya tampak memadai.
Bagi pelanggan yang membeli produk cor dengan saluran internal, meninjau desain inti dan persyaratan pemeriksaan sama pentingnya dengan memeriksa geometri eksternal yang terlihat.
9. ČZ a.s. — Republik Ceko
ČZ Perusahaan ini menelusuri penggunaan metode pencetakan cangkang Croning sejak tahun 1956.
Dalam proses produksinya, perusahaan tersebut menggunakan cetakan cangkang dan inti cangkang untuk pengecoran besi.
Perusahaan tersebut juga menjelaskan mengenai peralatan produksi otomatis dan daur ulang termal pasir berlapis.
Pemulihan pasir merupakan pertimbangan penting dalam proses pencetakan cangkang karena bahan yang dilapisi resin memerlukan biaya pengolahan yang lebih tinggi serta persyaratan pengelolaan limbah tambahan.
Pasir daur ulang harus diolah dan dikontrol terlebih dahulu sebelum dapat digunakan kembali dalam produksi cetakan atau inti.
Pengalaman panjang ČZ menunjukkan bagaimana proses pencetakan cangkang dapat berkembang menjadi sistem manufaktur industri yang dapat diulang, yang didukung oleh peralatan khusus.
10. Metal Goods S.r.l. — Italia
Barang Logam berfokus pada komponen-komponen yang dicetak dengan cetakan cangkang yang ukurannya relatif kecil.
Rentang berat lemparan yang dipublikasikan berkisar antara sekitar 100 gram hingga 10 kg.
Ini merupakan perbedaan penting saat membandingkan pemasok.
Sebuah bengkel pengecoran yang dilengkapi untuk menghasilkan coran industri berukuran kompak mungkin tidak cocok untuk membuat rangka mesin berukuran besar, meskipun keduanya diproduksi menggunakan metode pengecoran cangkang.
Metal Goods mengolah baja tahan karat dan paduan logam khusus lainnya.
Untuk komponen kecil dengan geometri yang rumit, pembeli sebaiknya memberikan perhatian khusus pada ketebalan dinding minimum, fitur internal, dan toleransi pemesinan.
11. J R Steel Industries — India
J R Steel Industries mengoperasikan divisi pengecoran yang dilengkapi dengan peralatan cetak cangkang.
Informasi produksi yang dipublikasikan oleh perusahaan tersebut juga mencakup fasilitas pengecoran tanpa pemanasan, pemesinan, perlakuan panas, dan pengujian.
Proses pencetakan dengan cetakan cangkang dan pengecoran tanpa pembakaran tidak boleh dianggap sama hanya karena keduanya menggunakan pasir yang terikat secara kimiawi.
Pengaturan perkakas, aspek ekonomi produksi, dan aplikasi umumnya berbeda-beda.
Komponen berukuran besar yang diproduksi dalam jumlah relatif sedikit mungkin cocok menggunakan cetakan tanpa pemanasan, sedangkan komponen berukuran lebih kecil yang diproduksi berulang kali mungkin lebih tepat menggunakan pola cetakan cangkang logam yang dapat digunakan kembali.
Pelanggan sebaiknya memastikan rute produksi yang sebenarnya yang diusulkan untuk komponen mereka sebelum menyetujui penawaran harga.
12. Auto-Way Casting — Taiwan / Tiongkok
Auto-Way Pengecoran menyediakan layanan pengecoran cetakan cangkang untuk komponen aluminium.
Perusahaan tersebut mencantumkan berat pengecoran maksimum sekitar 30 pon dan dimensi komponen dengan panjang atau diameter hingga sekitar 12 inci.
Produk-produk yang umum antara lain rumah pompa, impeler, penutup, flensa, dan rumah roda gigi.
Batas-batas yang telah dipublikasikan ini menjadi titik awal yang praktis untuk proses penyaringan pemasok.
Baik rangka aluminium yang ringan maupun komponen baja yang berat mungkin sama-sama memerlukan proses manufaktur presisi, namun keduanya menggunakan peralatan peleburan dan pencetakan yang sangat berbeda.
Auto-Way juga menyediakan proses pengecoran alternatif dan layanan pemesinan.
13. S.T.C. Foundry — Italia
S.T.C. Pengecoran mengkhususkan diri dalam pengecoran paduan logam ringan, dengan proses pencetakan cangkang termasuk di antara proses produksinya.
Informasi peralatan yang dipublikasikan tersebut mencantumkan dimensi mesin cetak cangkang dalam kisaran sekitar 200–700 mm.
Perusahaan tersebut juga mengoperasikan peralatan pencetakan dan pemesinan konvensional.
Dimensi keseluruhan komponen bisa sama pentingnya dengan berat coran saat memilih pabrik pengecoran.
Komponen yang relatif ringan namun sangat panjang mungkin tidak cocok untuk mesin yang dirancang untuk coran yang lebih ringkas.
Oleh karena itu, pembeli sebaiknya menyerahkan gambar lengkap atau model 3D pada tahap tinjauan kelayakan awal.
14. SIMIS Precision Casting — Tiongkok
SIMIS menyediakan layanan pengecoran logam sesuai pesanan, termasuk pengecoran dengan cetakan cangkang.
Kegiatan bisnis yang diumumkan mencakup komponen untuk mesin industri, pompa, katup, peralatan transportasi, dan aplikasi teknik lainnya.
Bagi perusahaan yang menawarkan berbagai proses pengecoran, pertanyaan krusialnya adalah metode mana yang sebenarnya akan digunakan untuk pesanan tertentu.
Secara teknis, suatu komponen mungkin dapat diproduksi melalui lebih dari satu proses, namun biaya perkakas, toleransi, kualitas permukaan, dan aspek ekonomi produksinya mungkin berbeda-beda.
Pembeli sebaiknya meminta penjelasan yang jelas mengenai peralatan yang diusulkan, proses pencetakan, prosedur pemeriksaan, dan persyaratan pemesinan.
15. Baoding Guokun Machinery — Tiongkok
Baoding Guokun menjelaskan proses pengecoran cetakan cangkang yang menggunakan pasir resin yang telah dilapisi sebelumnya sebagai salah satu proses produksinya.
Kemampuan yang telah dipublikasikan mencakup komponen dari besi abu-abu dan besi ulet.
Perusahaan ini juga memberikan informasi mengenai pertimbangan desain pengecoran, seperti sudut kemiringan, toleransi pemesinan, dan tata letak saluran pengecoran.
Detail-detail ini penting karena peningkatan akurasi cetakan tidak dapat mengimbangi geometri pengecoran yang buruk.
Bagian-bagian yang tebal tetap dapat mengalami porositas akibat penyusutan, dan cadangan pemesinan yang tidak memadai dapat menyebabkan komponen jadi berada di luar dimensi yang disyaratkan.
Sebelum memproduksi perkakas logam, pembeli sebaiknya memeriksa dimensi-dimensi penting dan mendiskusikan metode pengecoran yang diusulkan dengan pemasok.
Cara Memilih Pabrik Pengecoran dengan Cetakan Cangkang
Langkah pertama adalah menentukan apakah pencetakan cangkang merupakan proses yang tepat untuk komponen tersebut.
Pengecoran dalam jumlah besar yang dilakukan sekali atau dua kali mungkin lebih ekonomis jika menggunakan metode pengecoran pasir konvensional. Sebaliknya, komponen baja tahan karat berukuran kecil dengan detail yang sangat rumit mungkin lebih cocok menggunakan metode pengecoran investasi.
Setelah proses pencetakan cangkang dipilih, ada empat faktor yang perlu mendapat perhatian khusus.
Kemampuan material: Pastikan bahwa pemasok secara rutin memproduksi paduan logam yang persis sesuai kebutuhan. Pengalaman dalam bidang besi abu-abu tidak secara otomatis berarti memiliki kemampuan untuk memproduksi coran baja tahan karat.
Berat dan dimensi coran: Bandingkan kedua nilai tersebut dengan batasan peralatan pengecoran. Ketebalan dinding dan geometri bagian dalam mungkin menimbulkan batasan tambahan.
Aspek ekonomi perkakas: Pola logam dapat menimbulkan biaya awal yang cukup besar. Tanyakan mengenai kepemilikan alat cetak, masa pakai yang diperkirakan, pemeliharaan, serta biaya modifikasi.
Pemeriksaan dan penyelesaian: Tentukan perlakuan panas, pemesinan CNC, pemeriksaan dimensi, pengujian bahan, serta pengujian tekanan atau pengujian non-destruktif yang diperlukan.
Untuk pesanan internasional, hal-hal seperti pengemasan, ketentuan pengiriman, dan komunikasi teknis juga harus dimasukkan dalam penilaian.
Harga bahan mentah yang lebih rendah belum tentu berarti biaya komponen jadi yang lebih rendah.
Proses pemesinan tambahan, modifikasi perkakas, biaya pemeriksaan, dan komponen yang ditolak dapat mengubah total biaya secara signifikan.
Pertanyaan yang Sering Diajukan Mengenai Pengecoran dengan Cetakan Cangkang
Apakah pengecoran cetakan cangkang sama dengan pengecoran pasir?
Pencetakan cangkang adalah salah satu bentuk khusus dari pengecoran pasir. Proses ini menggunakan pasir yang dilapisi resin dan dikeraskan dengan cara menempelkannya pada cetakan logam yang dipanaskan, bukan cetakan pasir mentah konvensional.
Logam apa saja yang dapat digunakan untuk pengecoran cetakan cangkang?
Bahan-bahan yang umum digunakan antara lain besi abu-abu, besi ulet, baja karbon, baja paduan, baja tahan karat, paduan aluminium, dan beberapa paduan tembaga tertentu. Pilihan bahan yang tersedia bergantung pada pabrik pengecoran.
Apakah pengecoran cetakan cangkang cocok untuk produksi massal?
Ya. Cetakan logam yang dapat digunakan kembali dan sistem pembuatan cangkang otomatis dapat membuat proses pencetakan cangkang menjadi lebih ekonomis untuk pesanan berulang dengan volume menengah dan tinggi.
Apakah proses pencetakan cangkang menghilangkan kebutuhan akan pemesinan CNC?
Tidak. Proses ini memang dapat meningkatkan konsistensi dimensi hasil pengecoran, namun permukaan bantalan presisi, lubang berulir, permukaan penyegelan, dan fitur-fitur kritis lainnya mungkin masih memerlukan pemesinan.
Kesimpulan
Proses pencetakan cangkang dapat menghasilkan komponen logam yang seragam dengan kualitas permukaan yang baik dan dimensi yang relatif konsisten, namun kesesuaiannya bergantung pada jenis paduan, geometri, dan jumlah produksi.
Pabrik pengecoran yang tercantum dalam panduan ini mencakup berbagai spesialisasi manufaktur, mulai dari pengecoran besi otomatis hingga komponen baja dan aluminium.
Fuchun Casting merupakan salah satu pilihan bagi pembeli internasional yang mencari layanan pengecoran dan pemesinan sesuai pesanan, sementara produsen seperti Hiler Industries, Indo Shell, dan Newby Foundries menawarkan kemampuan pengecoran cangkang yang telah mapan di pasar masing-masing.
Sebelum meminta penawaran harga, persempit daftar pemasok berdasarkan bahan, berat coran, dimensi, dan kebutuhan tahunan.
Sebuah bengkel pengecoran yang memenuhi syarat secara teknis harus mampu menjelaskan bagaimana proses pengecoran akan dilakukan, dimensi mana saja yang memerlukan pemesinan, dan bagaimana komponen jadi akan diperiksa.
Postingan terkait ini mungkin BERMANFAAT bagi Anda: Pengecoran dengan Cetakan Cangkang: Panduan Lengkap
 Indonesian
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Chinese