
Índice
Passei anos a trabalhar em projetos de fundição de precisão, normalmente num equilíbrio entre o desenho do cliente, os limites do processo da fundição e as queixas da oficina de maquinagem. Grande parte do trabalho consiste em decidir quais as tolerâncias que realmente importam e quais as que apenas tornam a peça mais cara. Em termos simples, a fundição de precisão é utilizada para produzir componentes metálicos detalhados com dimensões mais consistentes, superfícies mais limpas e menos trabalho de acabamento do que a fundição em areia convencional.
Quando se fala em fundição de precisão, a fundição por cera perdida é normalmente o primeiro processo que vem à mente. Dito isto, não é a única opção. A fundição em molde permanente, a fundição sob pressão, a moldagem em concha e vários outros métodos podem ser mais adequados, dependendo do trabalho. Constatámos que o melhor processo raramente é determinado por um único fator. O material, a forma da peça, a quantidade a produzir, os requisitos de tolerância e a quantidade de maquinagem necessária após a fundição têm de ser considerados em conjunto.
Essa última parte é mais importante do que muitos compradores imaginam.
Uma peça fundida pode parecer barata quando figura numa cotação. No entanto, depois de se adicionarem os custos de maquinagem, endireitamento, retificação, inspeção e conjuntos rejeitados, o cálculo pode ficar bastante diferente.
O que é a fundição de precisão?
A fundição de precisão não é um método de produção único com um conjunto fixo de tolerâncias. Trata-se de uma descrição geral dos processos de fundição concebidos para produzir componentes com uma forma mais próxima da sua forma final.
O termo sugere normalmente três aspetos: melhor repetibilidade dimensional, uma superfície mais limpa e a capacidade de reproduzir detalhes que seriam difíceis de obter através da fundição em areia convencional. Não significa necessariamente que todas as superfícies fiquem prontas para montagem.
Algumas superfícies continuarão a necessitar de maquinagem.
Um assento de rolamento, uma superfície de vedação, um orifício roscado ou um furo com dimensões rigorosamente controladas são normalmente maquinados, mesmo quando o resto do componente é fundido com boa precisão. Tentar obrigar a fundição a respeitar tolerâncias ao nível da maquinação em todas as partes do componente aumenta frequentemente os custos sem melhorar o produto.
É frequente vermos desenhos que começaram por ser protótipos maquinados. Cada dimensão apresenta uma tolerância rigorosa, uma vez que o ficheiro CAD foi criado para maquinagem, e não para fundição. Quando o produto passa à produção em série, essas tolerâncias são transpostas para o desenho de fundição sem grande discussão.
Isto gera problemas com uma rapidez surpreendente.
Numa situação típica de projeto, um suporte de montagem parecia exigir um controlo rigoroso em quase toda a peça. Após a revisão do método de montagem, verificou-se que apenas um furo e duas faces de montagem eram, de facto, funcionais. As restantes dimensões podiam respeitar as tolerâncias normais de fundição. A flexibilização dessas tolerâncias não alterou o funcionamento do suporte, mas tornou o desenvolvimento de ferramentas, a inspeção e a produção em série muito mais viáveis.
Do ponto de vista da engenharia, a precisão deve ser aplicada onde cria valor. Atribuir um valor exato a cada dimensão não significa, por si só, que se obtenha um componente de melhor qualidade.
Aplicação da fundição de precisão
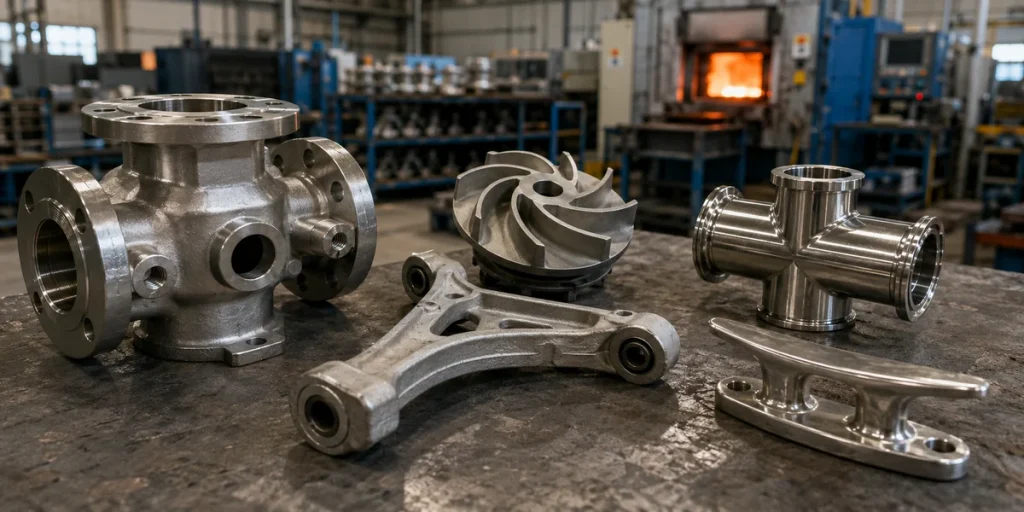
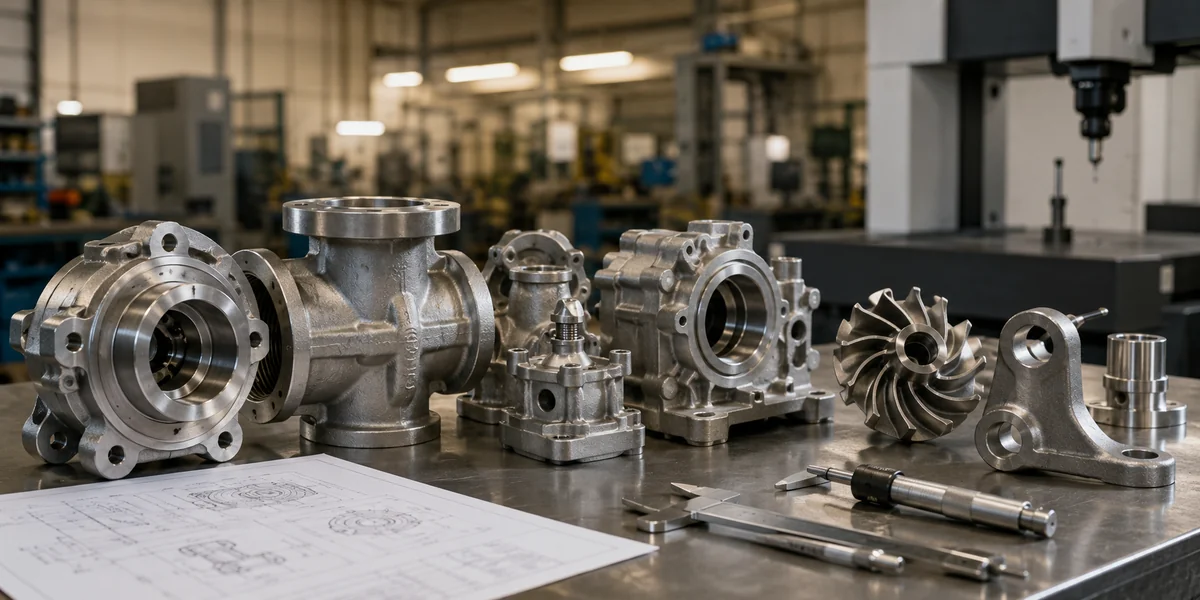
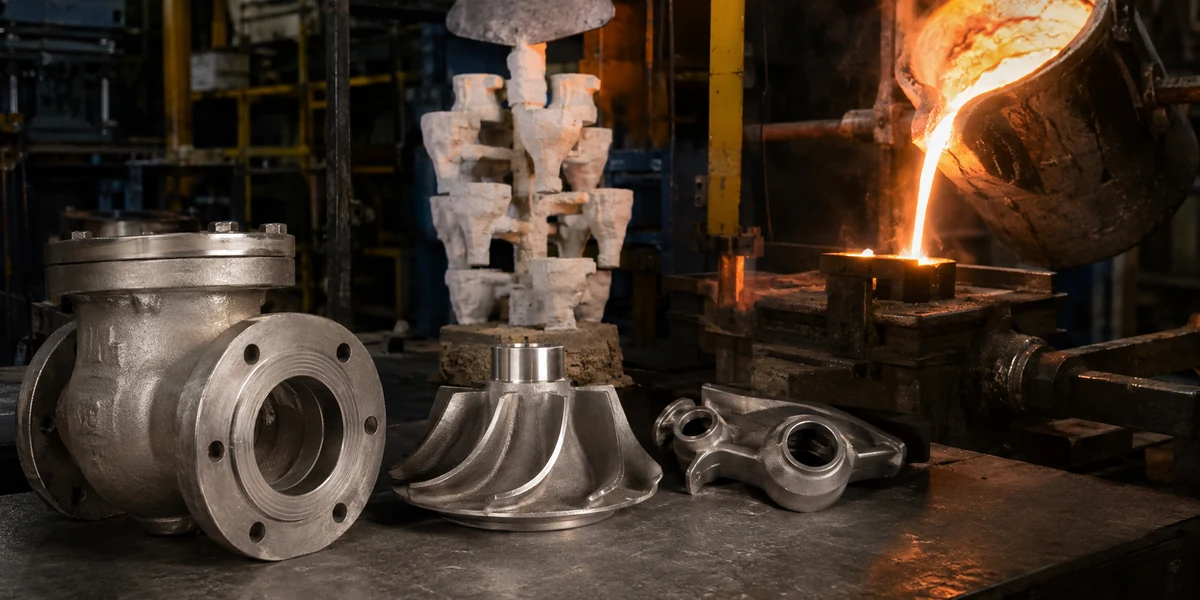
A fundição de precisão está presente em mais produtos do que a maioria das pessoas imagina. Impulsores de bombas, corpos de válvulas, peças de turbocompressores, instrumentos cirúrgicos, acessórios náuticos, componentes de fecho, equipamento para o processamento alimentar, peças para máquinas têxteis e suportes industriais são todos exemplos conhecidos.
Algumas são selecionadas devido à sua forma. Outras, devido à liga.
Um impulsor em aço inoxidável, por exemplo, pode ter pás curvas cuja usinagem individual é dispendiosa e cuja soldadura consistente é complicada. A fundição do impulsor como uma peça única reduz o trabalho de montagem e evita várias juntas soldadas. Pode ainda ser necessário usinar o furo e as superfícies de vedação, mas grande parte da geometria é obtida diretamente do molde.
As aplicações no setor médico e no de equipamentos alimentares têm prioridades diferentes. O estado da superfície, a facilidade de limpeza, a resistência à corrosão e a repetibilidade podem ser mais importantes do que obter o preço unitário mais baixo possível.
O setor automóvel acrescenta mais um conjunto de pressões: peso, tempo de ciclo, volumes elevados, capacidade dos fornecedores e dimensões consistentes ao longo de longas séries de produção.
Muitos fabricantes de veículos elétricos utilizam grandes estruturas de alumínio fundido sob pressão, mas isso não significa que todos os componentes dos veículos elétricos devam ser fundidos sob pressão. As peças mais pequenas em aço inoxidável ou liga de aço, presentes nos sistemas de arrefecimento, carregamento, direção, suspensão e transmissão, podem ser mais adequadas para fundição por cera perdida, forjamento, estampagem ou maquinagem.
São as peças fundidas de grandes dimensões que recebem a atenção da imprensa. Os componentes mais pequenos ainda têm de se encaixar.
Aplicação | Requisitos típicos de fundição | Orientação comum do processo |
Peças para bombas e válvulas | Canais de fluxo, resistência à corrosão, soldadura reduzida | Fundição por cera perdida |
Caixas de alumínio | Repetibilidade e produção em série mais rápida | Fundição em molde permanente ou fundição por injeção |
Instrumentos médicos | Detalhes precisos, qualidade da superfície, rastreabilidade | Fundição por cera perdida |
Suportes em ferro fundido | Resistência, amortecimento, produção em lote económica | Moldagem em concha ou fundição em areia controlada |
Mangas cilíndricas | Estrutura densa e desempenho em termos de desgaste | Fundição centrífuga |
Um projeto comum de redesenho começa com um conjunto fabricado. Várias peças são maquinadas, posicionadas num dispositivo de fixação, soldadas, retificadas e, em seguida, maquinadas novamente, uma vez que a soldadura provocou a deformação do conjunto.
A primeira experiência de fundição nem sempre resolve tudo. Uma parede fina pode não ficar preenchida, uma entrada de material pode deixar uma marca no local errado ou o plano de referência da peça fundida pode não coincidir com o dispositivo de fixação para maquinagem. Trata-se de problemas comuns de desenvolvimento, não necessariamente sinais de um processo defeituoso.
O que importa é saber se a fundição identifica a causa e ajusta o projeto de forma inteligente.
Constatámos que as conversões de peças fundidas mais bem-sucedidas ocorrem quando o cliente, a fundição e a equipa de maquinagem analisam a peça em conjunto. Quando cada uma das partes trabalha a partir de um desenho diferente e parte de suposições, os problemas tendem a surgir tarde, normalmente depois de alguém já ter prometido uma data de entrega.
Qual das seguintes opções se enquadra como um processo de fundição de precisão?
Fundição por cera perdida é o processo de fundição de precisão mais evidente. Um modelo de cera é montado num canal de alimentação, revestido com várias camadas de cerâmica e aquecido para que a cera possa ser removida. Em seguida, o metal fundido é vertido para dentro do invólucro oco.
O processo é aplicável ao aço inoxidável, ao aço ao carbono, ao aço-liga, ao alumínio, às ligas de níquel e a vários outros materiais. O seu principal ponto forte é a liberdade geométrica. Secções finas, superfícies curvas, letras, detalhes internos e transições complexas podem, muitas vezes, ser moldadas com um nível limitado de maquinagem.
Fundição em molde permanente também é adequado para muitas aplicações. Em vez de utilizar uma concha cerâmica descartável, recorre a um molde metálico reutilizável. O processo é habitualmente associado a ligas à base de alumínio e cobre. Oferece boa consistência e uma produção mais rápida, embora o molde rígido imponha limitações no que diz respeito a recortes e geometrias internas complexas.
Fundição injectada é outro processo de precisão, especialmente para peças de alumínio, zinco e magnésio produzidas em grandes quantidades. O metal fundido é injetado sob pressão numa matriz de aço. As peças podem apresentar detalhes precisos e ter um acabamento uniforme, mas os custos com as ferramentas são elevados e o processo não é normalmente utilizado para o aço.
Moldagem por concha situa-se algures entre a fundição em areia comum e os processos acima referidos. A areia revestida com resina forma uma camada relativamente fina e controlada à volta de um modelo aquecido. Permite produzir peças de ferro fundido e de aço com melhores acabamentos e dimensões do que muitos sistemas tradicionais de fundição em areia.
Processo | A principal razão para o utilizar | Limitação comum |
Fundição por cera perdida | Geometria complexa e vasta gama de ligas | Ciclo de processo mais longo |
Fundição em molde permanente | Produção repetível de metais não ferrosos | Geometria restrita |
Fundição injectada | Produção rápida e de grande volume | Ferramentas dispendiosas |
Moldagem por concha | Precisão económica no setor do ferro e do aço | Menos detalhe do que na fundição por cera perdida |
Fundição centrífuga | Componentes cilíndricos densos | Formas limitadas |
Eu teria cuidado com fornecedores que descrevem todas as linhas de fundição como “fundição de precisão”. Os equipamentos modernos podem melhorar o controlo, mas essa designação pouco significa, a menos que seja apoiada por tolerâncias realistas, registos do processo, métodos de inspeção e resultados repetíveis por lote.
Uma brochura não pode ter dimensões.
Como escolher uma fundição de ferro fundido de precisão
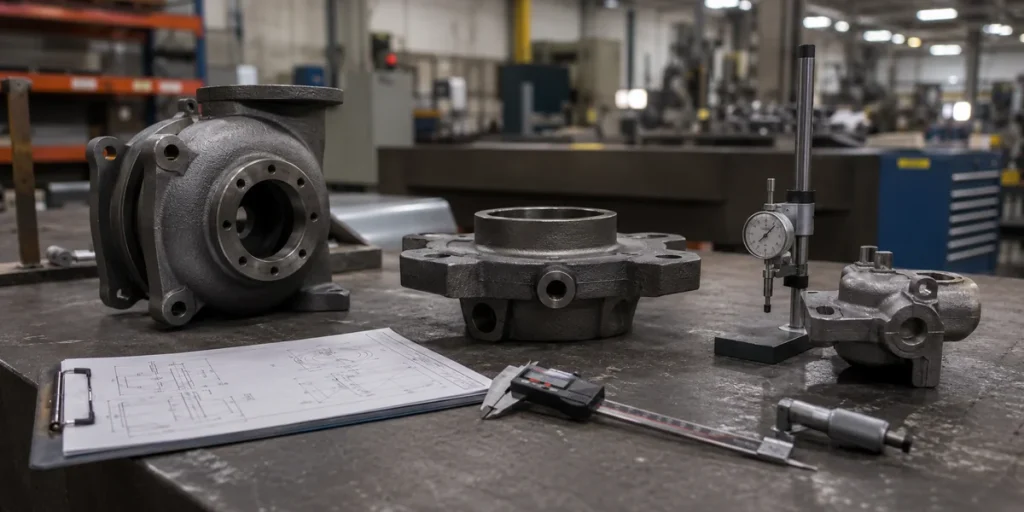
A escolha de uma fundição de ferro fundido começa pelo material, e não pelas fotografias da fábrica.
O ferro cinzento, o ferro dúctil, o ferro com grafite compactada e os ferros de alta liga apresentam comportamentos diferentes. Não oferecem a mesma resistência, alongamento, amortecimento, resistência ao desgaste, desempenho térmico nem usinabilidade.
Uma fundição que produz caixas de ferro cinzento de uso geral pode não dispor do controlo de processo necessário para uma peça de ferro dúctil relacionada com a segurança. Pergunte quais as classes de ferro que funde regularmente, em vez de perguntar quais as classes que afirma poder produzir.
No caso do ferro dúctil, a composição química é apenas uma parte da questão. A nodularidade, a distribuição da grafite, a estrutura da matriz, o tratamento térmico e a espessura da secção influenciam o desempenho final. Uma barra de ensaio pode passar no teste, enquanto uma área mais espessa da peça fundida real se comporta de forma diferente.
É nesta altura que os fornecedores experientes costumam fazer mais perguntas.
Podem indicar uma secção espessa isolada que possa sofrer retração. Podem recomendar um filete mais largo, uma direção de corte diferente ou uma margem de usinagem adicional numa área suscetível a deformações. Estes comentários podem atrasar a fase de orçamentação, mas são normalmente mais económicos do que corrigir as ferramentas posteriormente.
Pessoalmente, prefiro receber um e-mail exigente antes do fabrico das peças do que uma explicação educada depois de estas não terem passado na inspeção.
A fundição deve também demonstrar como gere os processos de fusão, moldagem, vazamento, limpeza, tratamento térmico, maquinagem e inspeção. Nem todas as etapas têm de ser realizadas internamente, mas os processos subcontratados devem ser controlados e rastreáveis.
Não avalie a capacidade com base em dez amostras cuidadosamente preparadas. Pergunte como é que o processo será mantido quando a produção passar a funcionar em vários turnos, com operadores diferentes, novos lotes de matéria-prima e condições variáveis na oficina.
A qualidade da amostra comprova que é possível fabricar uma peça.
A consistência dos lotes comprova que o fornecedor é capaz de produzir o produto de forma repetida.
O que é mais preciso: a fundição por investimento ou a fundição em molde permanente?
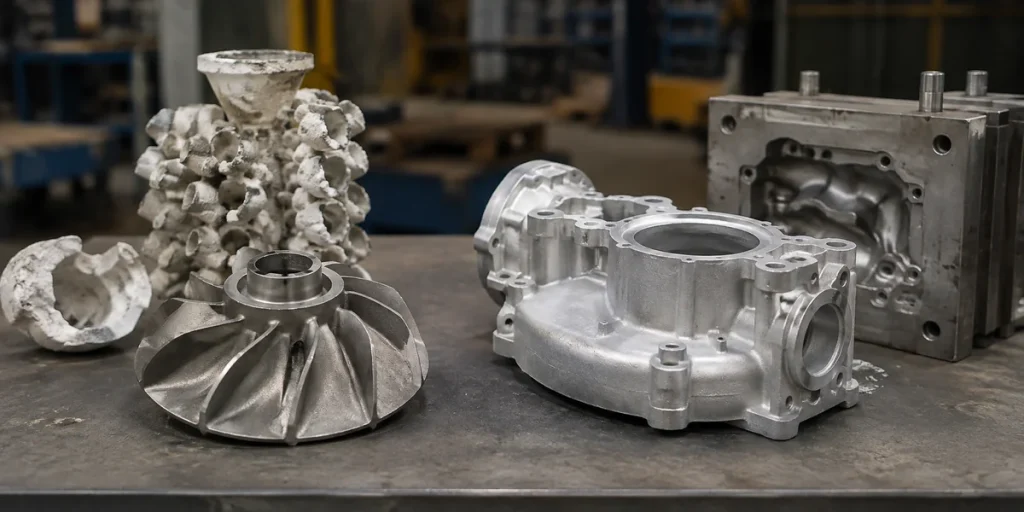
A fundição por cera perdida é, em geral, mais adequada para peças complexas, ligas de aço e detalhes geométricos finos. A fundição em molde permanente é frequentemente mais repetível e económica para peças relativamente simples de alumínio ou ligas de cobre produzidas em grandes quantidades.
Nenhum dos dois processos é, por si só, mais preciso em todas as situações.
Um molde metálico permanente é dimensionalmente estável e permite produzir peças de alumínio com características consistentes ao longo de muitos ciclos. O arrefecimento é mais rápido do que em muitos moldes descartáveis, e a superfície resultante é, normalmente, de melhor qualidade do que a obtida com a fundição em areia comum.
A fundição por cera perdida proporciona maior liberdade, uma vez que a camada cerâmica é destruída após cada vazamento. O molde não tem de se abrir à volta da peça acabada, pelo que é mais fácil produzir recortes, passagens curvas e características externas complexas.
No caso de um impulsor em aço inoxidável com pás torcidas, a fundição em molde permanente não é uma alternativa viável. A fundição por cera perdida é a opção mais óbvia.
No caso de uma caixa de alumínio de design simples, necessária em grandes quantidades, a fundição em molde permanente pode proporcionar as dimensões necessárias mais rapidamente e a um custo unitário mais baixo.
Ponto de decisão | Fundição por cera perdida | Fundição em molde permanente |
Forma complexa | Normalmente é melhor | Mais restrito |
Aço e aço inoxidável | Muito adequado | Geralmente inadequado |
Produção em lote de alumínio | É possível, mas mais lento | Muitas vezes, mais eficiente |
Detalhes finos da superfície | Excelente | Bem |
Velocidade de produção | Mais lento | Mais rápido |
Investimento em ferramentas | Moderado | Normalmente mais elevado |
Os compradores perguntam, por vezes, qual o processo que permite atingir a tolerância mais reduzida indicada na brochura de um fornecedor. Não me parece que essa seja a comparação mais útil.
A questão mais relevante é saber se o processo consegue manter as dimensões críticas na peça real, na quantidade necessária, sem obrigar a uma maquinagem desnecessária nem criar um fluxo de produção instável.
Em alguns projetos, a fundição por cera perdida é claramente a opção mais precisa. Noutros, a fundição em molde permanente já é suficientemente precisa, e pagar por uma maior liberdade geométrica não traz qualquer benefício.
A fundição de precisão deve reduzir o trabalho de fabrico, e não apenas transferir os custos de um departamento para outro.
 Portuguese
 English
 Spanish
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese