
Indice dei contenuti
Ho trascorso anni lavorando a progetti di fusione di precisione, spesso trovandomi a dover conciliare il disegno del cliente, i limiti di processo della fonderia e le lamentele dell’officina di lavorazione meccanica. Gran parte del lavoro consiste nel decidere quali tolleranze siano davvero importanti e quali invece servano solo a rendere il pezzo più costoso. In parole semplici, la fusione di precisione viene utilizzata per produrre componenti metallici dettagliati con dimensioni più uniformi, superfici più pulite e una minore quantità di lavoro di finitura rispetto alla fusione in sabbia convenzionale.
Quando si parla di fusione di precisione, il processo che solitamente viene in mente per primo è la fusione a cera persa. Detto questo, non è l’unica opzione. La fusione in stampo permanente, la pressofusione, la fusione in guscio e diversi altri metodi possono risultare più adatti a seconda del lavoro da svolgere. Abbiamo constatato che la scelta del processo migliore raramente dipende da un unico fattore. È necessario considerare nel loro insieme il materiale, la forma del pezzo, la quantità da produrre, i requisiti di tolleranza e la quantità di lavorazione meccanica necessaria dopo la fusione.
Quest'ultimo aspetto è più importante di quanto molti acquirenti pensino.
Un pezzo fuso può sembrare economico quando figura in un preventivo. Una volta aggiunte le operazioni di lavorazione meccanica, raddrizzatura, rettifica, ispezione e gli assemblaggi scartati, il calcolo può risultare piuttosto diverso.
Che cos’è la fusione di precisione?
La fusione di precisione non è un unico metodo di produzione con una serie fissa di tolleranze. Si tratta piuttosto di una descrizione generica dei processi di fusione progettati per produrre componenti che si avvicinano maggiormente alla loro forma finale.
Il termine solitamente evoca tre aspetti: una migliore ripetibilità dimensionale, una superficie più liscia e la capacità di riprodurre dettagli che sarebbero difficili da ottenere con la fusione in sabbia convenzionale. Ciò non significa necessariamente che ogni superficie risulti pronta per l’assemblaggio.
Alcune superfici dovranno comunque essere lavorate.
Una sede del cuscinetto, una superficie di tenuta, un foro filettato o un foro con tolleranze rigorosamente controllate vengono solitamente lavorati meccanicamente anche quando il resto del componente è realizzato in fusione con buona precisione. Cercare di imporre alla fonderia di rispettare ovunque tolleranze pari a quelle della lavorazione meccanica spesso comporta un aumento dei costi senza migliorare il prodotto.
Ci capita spesso di vedere disegni che in origine erano prototipi lavorati. Ogni dimensione presenta tolleranze molto strette, poiché il file CAD è stato creato per la lavorazione meccanica, non per la fusione. Quando il prodotto passa alla produzione in serie, tali tolleranze vengono riportate sul disegno di fusione senza troppe discussioni.
Questo crea problemi con una rapidità sorprendente.
In una tipica situazione di progetto, una staffa di montaggio sembrava richiedere un controllo rigoroso su quasi l’intera superficie del pezzo. Dopo aver riesaminato il metodo di assemblaggio, si è scoperto che solo un foro e due superfici di montaggio erano effettivamente funzionali. Le restanti quote potevano invece rispettare le normali tolleranze di fusione. Allentare tali tolleranze non ha modificato il funzionamento della staffa, ma ha reso molto più fattibili la realizzazione degli stampi, il controllo qualità e la produzione in serie.
Da un punto di vista ingegneristico, la precisione va applicata laddove crea valore. Attribuire un valore numerico rigoroso a ogni dimensione non garantisce automaticamente un componente migliore.
Applicazioni della fusione di precisione
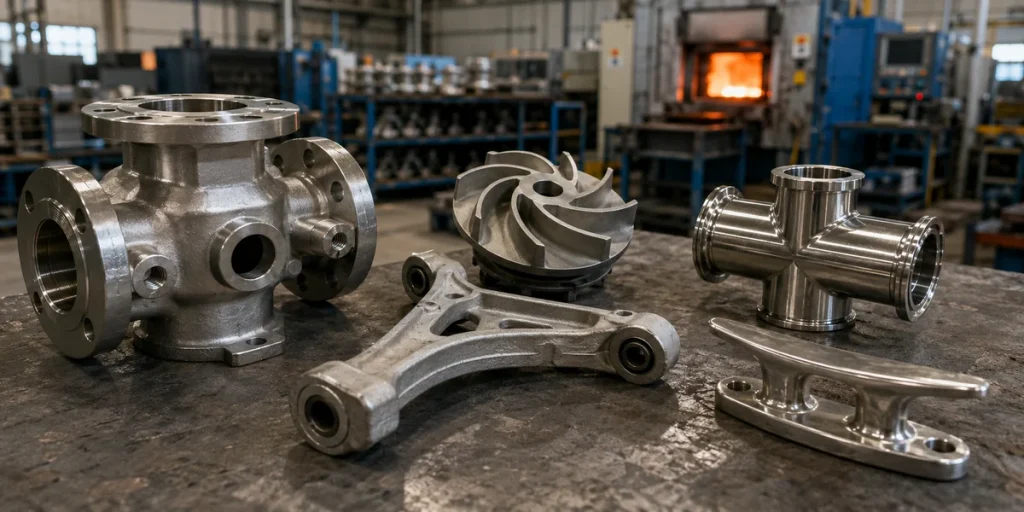
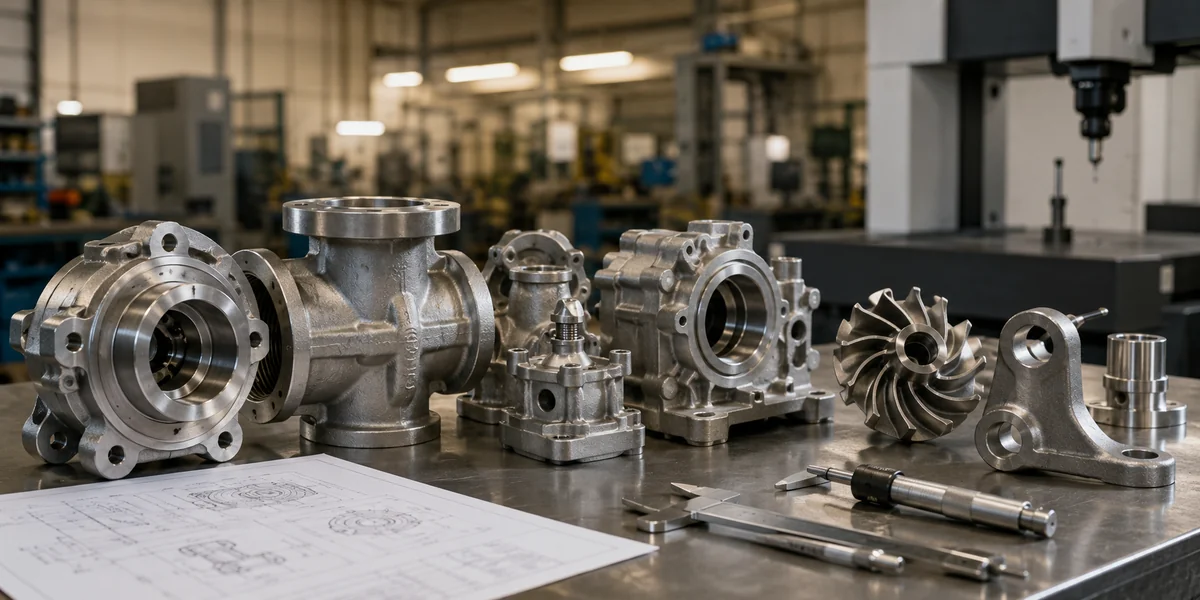
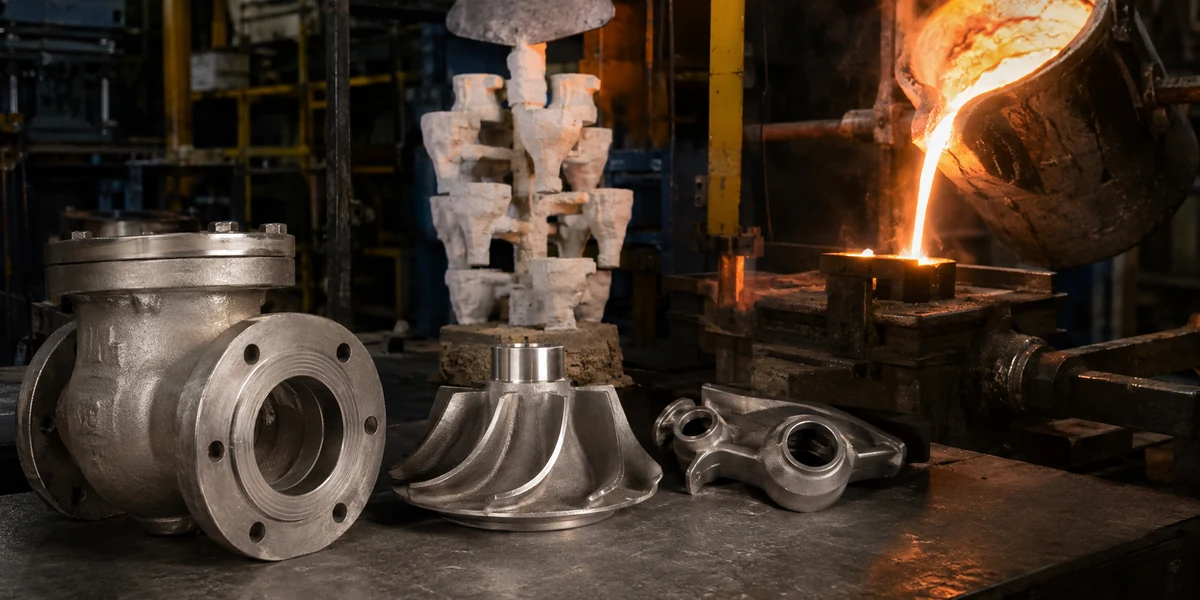
La fusione di precisione è presente in un numero di prodotti maggiore di quanto la maggior parte delle persone creda. Giranti per pompe, corpi valvola, componenti per turbocompressori, strumenti chirurgici, raccordi nautici, componenti di chiusura, attrezzature per l’industria alimentare, parti di macchinari tessili e staffe industriali sono tutti esempi ben noti.
Alcuni vengono scelti per la loro forma. Altri per la lega di cui sono fatti.
Una girante in acciaio inossidabile, ad esempio, può presentare pale curve che risultano costose da lavorare singolarmente e difficili da saldare in modo uniforme. La fusione della girante in un unico pezzo riduce il lavoro di assemblaggio ed evita numerosi giunti saldati. Potrebbe comunque essere necessario lavorare il foro centrale e le superfici di tenuta, ma gran parte della geometria deriva direttamente dallo stampo.
Le applicazioni nel settore medico e in quello delle attrezzature alimentari hanno priorità diverse. Le condizioni della superficie, la facilità di pulizia, la resistenza alla corrosione e la ripetibilità possono essere più importanti rispetto al raggiungimento del prezzo unitario più basso possibile.
Il settore automobilistico comporta una serie di ulteriori pressioni: peso, tempi di ciclo, volumi elevati, capacità dei fornitori e dimensioni costanti nel corso di lunghi cicli produttivi.
Molti produttori di veicoli elettrici utilizzano grandi strutture in alluminio pressofuso, ma ciò non significa che ogni componente di un veicolo elettrico debba essere realizzato con questa tecnica. I componenti più piccoli in acciaio inossidabile o in lega d’acciaio presenti nei sistemi di raffreddamento, ricarica, sterzo, sospensioni e trasmissione potrebbero prestarsi meglio alla microfusione, alla forgiatura, allo stampaggio o alla lavorazione meccanica.
È il pezzo fuso di grandi dimensioni a fare notizia. I componenti più piccoli devono comunque adattarsi.
Applicazione | Requisiti tipici per la selezione del personale | Linee guida generali per la procedura |
Componenti per pompe e valvole | Canali di flusso, resistenza alla corrosione, riduzione delle saldature | Colata a iniezione |
Alloggiamenti in alluminio | Ripetibilità e produzione in serie più rapida | Stampaggio in stampo permanente o pressofusione |
Strumenti medici | Dettagli precisi, qualità delle superfici, tracciabilità | Colata a iniezione |
Staffe in ghisa | Resistenza, smorzamento, produzione in serie economica | Stampaggio in conchiglia o fusione in sabbia controllata |
Manicotti cilindrici | Struttura compatta e resistenza all'usura | Fusione centrifuga |
Un tipico progetto di riprogettazione parte da un gruppo assemblato. Diversi pezzi vengono lavorati, posizionati in una maschera di fissaggio, saldati, rettificati e poi lavorati nuovamente perché la saldatura ha deformato il gruppo.
Spesso la prima prova di fusione non risolve tutti i problemi. Una parete sottile potrebbe non riempirsi completamente, un canale di colata potrebbe lasciare un segno nel punto sbagliato oppure il piano di riferimento della fusione potrebbe non corrispondere all’attrezzatura di lavorazione. Si tratta di normali problemi di sviluppo, non necessariamente indici di un processo difettoso.
Ciò che conta è che la fonderia individui la causa e modifichi il progetto in modo intelligente.
Abbiamo riscontrato che le conversioni di pezzi fusi di maggior successo avvengono quando il cliente, la fonderia e il team di lavorazione meccanica esaminano insieme il pezzo. Quando ciascuna delle parti lavora sulla base di un disegno diverso e formula ipotesi, i problemi tendono a emergere in una fase avanzata, solitamente dopo che qualcuno ha già promesso una data di consegna.
Quale delle seguenti opzioni rientra tra i processi di fusione di precisione?
Colata a iniezione è il processo di fusione di precisione più comune. Un modello in cera viene fissato su un canale di colata, ricoperto da diversi strati di ceramica e riscaldato in modo da poter rimuovere la cera. Il metallo fuso viene quindi versato all’interno del guscio cavo.
Il processo è applicabile all’acciaio inossidabile, all’acciaio al carbonio, all’acciaio legato, all’alluminio, alle leghe di nichel e a numerosi altri materiali. Il suo principale punto di forza è la libertà geometrica. Sezioni sottili, superfici curve, scritte, elementi interni e transizioni complesse possono spesso essere realizzati mediante fusione con una lavorazione meccanica limitata.
Fusione in stampo permanente è adatto anche a numerose applicazioni. Anziché utilizzare un guscio ceramico monouso, impiega uno stampo metallico riutilizzabile. Il processo è comunemente associato alle leghe a base di alluminio e rame. Offre una buona uniformità e una produzione più rapida, sebbene lo stampo rigido ponga dei limiti alle sottosquadri e alle geometrie interne complesse.
Pressofusione È un altro processo di precisione, particolarmente indicato per la produzione in serie di componenti in alluminio, zinco e magnesio. Il metallo fuso viene iniettato sotto pressione in uno stampo in acciaio. I componenti possono essere dettagliati e uniformi, ma i costi di attrezzaggio sono elevati e il processo non viene solitamente utilizzato per l'acciaio.
Stampaggio in conchiglia si colloca a metà strada tra la fusione in sabbia tradizionale e i processi sopra descritti. La sabbia rivestita di resina forma un guscio relativamente sottile e ben controllato attorno a un modello riscaldato. Consente di produrre pezzi in ghisa e acciaio con finiture superficiali e tolleranze dimensionali migliori rispetto a molti sistemi tradizionali di fusione in sabbia.
Processo | Il motivo principale per cui vale la pena utilizzarlo | Limitazione comune |
Colata a iniezione | Geometria complessa e ampia scelta di leghe | Ciclo di processo più lungo |
Fusione in stampo permanente | Produzione ripetibile di metalli non ferrosi | Geometria limitata |
Pressofusione | Produzione veloce e ad alto volume | Attrezzature costose |
Stampaggio in conchiglia | Precisione economica nel settore del ferro e dell'acciaio | Meno dettagli rispetto alla microfusione |
Fusione centrifuga | Componenti cilindrici compatti | Forme limitate |
Farei attenzione ai fornitori che definiscono ogni linea di fusione come “fusione di precisione”. Le attrezzature moderne possono migliorare il controllo, ma questa definizione ha poco significato se non è supportata da tolleranze realistiche, registrazioni dei processi, metodi di ispezione e risultati ripetibili per ogni lotto.
Un opuscolo non può avere una dimensione.
Come scegliere una fonderia specializzata nella produzione di ghisa di precisione
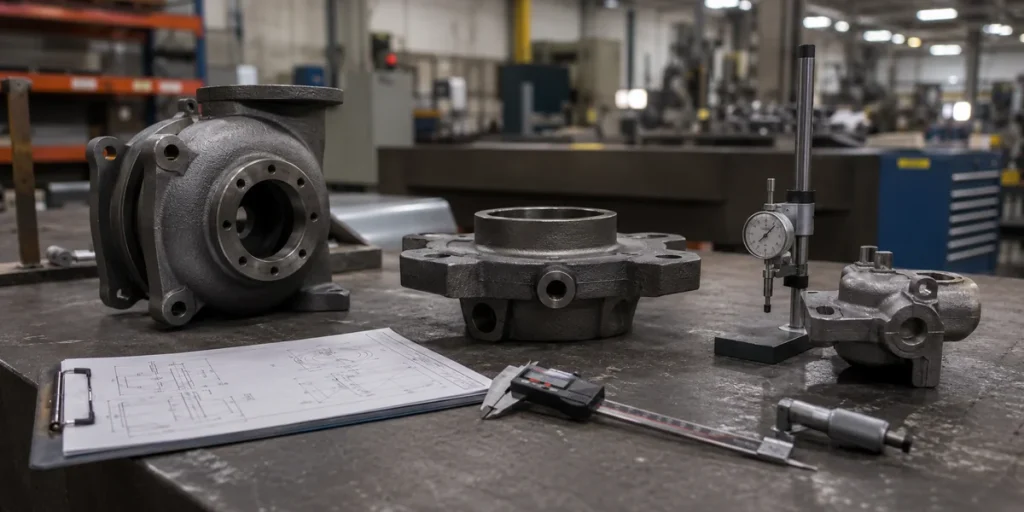
La scelta di una fonderia di ghisa inizia dal materiale, non dalle foto dello stabilimento.
La ghisa grigia, la ghisa sferoidale, la ghisa a grafite compatta e le ghise altamente legate presentano caratteristiche diverse. Non offrono le stesse proprietà in termini di resistenza, allungamento, smorzamento, resistenza all'usura, prestazioni termiche o lavorabilità.
Una fonderia che produce alloggiamenti in ghisa grigia per uso generico potrebbe non disporre dei sistemi di controllo di processo necessari per un componente in ghisa sferoidale destinato alla sicurezza. Chiedete quali tipi di ghisa produce regolarmente, piuttosto che quali tipi dichiara di poter produrre.
Per la ghisa sferoidale, la composizione chimica rappresenta solo una parte del quadro complessivo. La sferoidalità, la distribuzione della grafite, la struttura della matrice, il trattamento termico e lo spessore della sezione influenzano le prestazioni finali. È possibile che una barra di prova superi il test, mentre un’area più spessa del pezzo fuso vero e proprio si comporti in modo diverso.
È proprio in questa fase che i fornitori esperti tendono a porre più domande.
Potrebbero segnalare una sezione spessa isolata che potrebbe subire un restringimento. Potrebbero raccomandare un raccordo più ampio, una direzione di taglio diversa o un margine di lavorazione aggiuntivo in un’area soggetta a deformazioni. Queste osservazioni possono rallentare la fase di preventivazione, ma di solito risultano più economiche rispetto alla successiva correzione degli utensili.
Personalmente, preferirei ricevere un’e-mail un po’ scomoda prima di procedere con la produzione piuttosto che una spiegazione cortese dopo che i pezzi non hanno superato il controllo qualità.
La fonderia dovrebbe inoltre dimostrare come gestisce le fasi di fusione, formatura, colata, pulizia, trattamento termico, lavorazione meccanica e ispezione. Non è necessario che tutte le fasi siano svolte internamente, ma i processi affidati a terzi devono essere controllati e tracciabili.
Non giudicate la capacità sulla base di dieci campioni preparati con cura. Chiedete come verrà garantita la continuità del processo quando la produzione passerà a turni multipli, con operatori diversi, nuovi lotti di materiale di carica e condizioni di officina mutevoli.
La qualità del campione dimostra che un componente può essere realizzato.
La costanza dei lotti dimostra che il fornitore è in grado di riprodurre il prodotto in modo ripetibile.
Qual è il metodo più preciso: la fusione a cera persa o la fusione in stampo permanente?
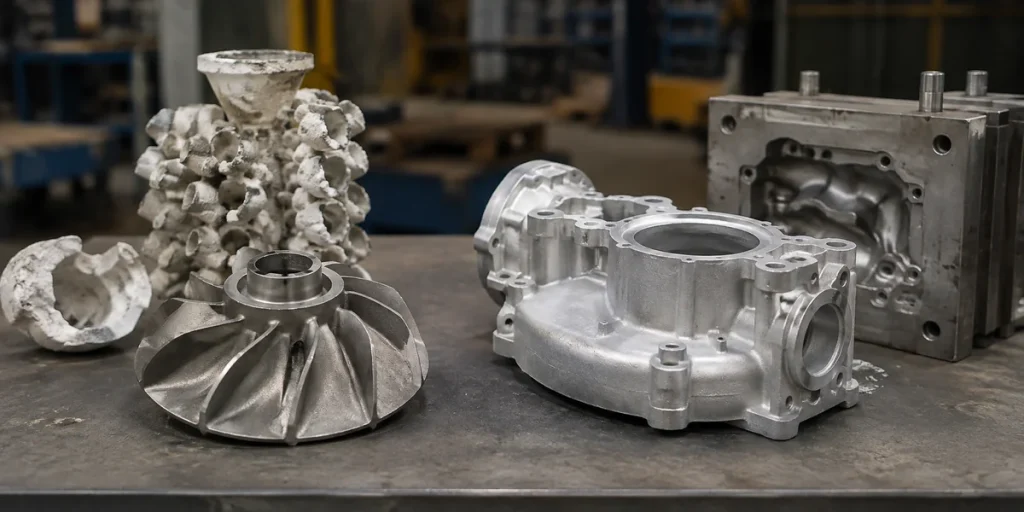
La fusione a cera persa è generalmente più indicata per pezzi complessi, leghe d’acciaio e dettagli geometrici fini. La fusione in stampo permanente è spesso più ripetibile ed economica per pezzi relativamente semplici in alluminio o leghe di rame prodotti in grandi quantità.
Nessuno dei due processi è automaticamente più preciso in ogni situazione.
Uno stampo metallico permanente è dimensionalmente stabile e consente di produrre componenti in alluminio di qualità costante per numerosi cicli. Il raffreddamento è più rapido rispetto a molti stampi monouso e la superficie ottenuta è solitamente migliore rispetto a quella ottenuta con la normale fusione in sabbia.
La fusione a cera persa offre maggiore libertà poiché l’involucro ceramico viene distrutto dopo ogni colata. Non è necessario aprire lo stampo attorno al componente finito, pertanto è più facile realizzare sottosquadri, passaggi curvi e caratteristiche esterne complesse.
Per una girante in acciaio inossidabile con pale ritorte, la fusione in stampo permanente non rappresenta un’alternativa praticabile. La fusione a cera persa è la scelta più ovvia.
Per un alloggiamento in alluminio dalla forma semplice, da produrre in grandi volumi, la fusione in stampo permanente può garantire il rispetto delle dimensioni richieste in tempi più rapidi e a un costo unitario inferiore.
Punto decisionale | Colata a iniezione | Fusione in stampo permanente |
Forma complessa | Di solito è meglio | Più limitato |
Acciaio e acciaio inossidabile | Adatto | In generale, non adatto |
Produzione in serie di alluminio | È possibile, ma più lento | Spesso più efficiente |
Dettagli superficiali precisi | Eccellente | Bene |
Velocità di produzione | Più lento | Più veloce |
Investimenti in attrezzature | Moderato | Di solito più alto |
A volte gli acquirenti chiedono quale processo consenta di ottenere la tolleranza più stretta indicata nel catalogo di un fornitore. Non credo che sia il confronto più utile.
La domanda più pertinente è se il processo sia in grado di garantire le dimensioni critiche sul pezzo finito, nella quantità richiesta, senza rendere necessarie lavorazioni aggiuntive né creare un percorso di produzione instabile.
In alcuni progetti, la fusione a cera persa è chiaramente l’opzione più precisa. In altri, invece, la fusione in stampo permanente è già sufficientemente precisa e spendere per ottenere una maggiore libertà geometrica non porta alcun vantaggio.
La fusione di precisione dovrebbe ridurre il carico di lavoro produttivo, non limitarsi a trasferire i costi da un reparto all’altro.
 Italian
 English
 Spanish
 Portuguese
 French
 German
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese