
Índice
Llevo años trabajando en proyectos de fundición de precisión, normalmente en un punto intermedio entre el plano del cliente, los límites del proceso de la fundición y las quejas del taller de mecanizado. Gran parte del trabajo consiste en decidir qué tolerancias son realmente importantes y cuáles solo encarecen la pieza. En términos sencillos, la fundición de precisión se utiliza para fabricar componentes metálicos detallados con dimensiones más uniformes, superficies más limpias y menos trabajo de acabado que la fundición en arena convencional.
Cuando se habla de fundición de precisión, lo primero que suele venir a la mente es la fundición a la cera perdida. Dicho esto, no es la única opción. La fundición en molde permanente, la fundición a presión, el moldeo en cáscara y otros métodos pueden resultar más adecuados en función del trabajo. Hemos comprobado que el mejor proceso rara vez viene determinado por un único factor. Hay que tener en cuenta de forma conjunta el material, la forma de la pieza, la cantidad de producción, los requisitos de tolerancia y el volumen de mecanizado que queda por realizar tras la fundición.
Esa última parte es más importante de lo que muchos compradores creen.
Una pieza fundida puede resultar barata cuando figura en un presupuesto. Sin embargo, una vez que se suman los costes de mecanizado, enderezado, rectificado, inspección y los conjuntos rechazados, el cálculo puede ser bastante diferente.
¿Qué es la fundición de precisión?
La fundición de precisión no es un único método de producción con un conjunto fijo de tolerancias. Se trata de una descripción general de los procesos de fundición diseñados para fabricar componentes que se acercan más a su forma definitiva.
Este término suele evocar tres cosas: una mayor repetibilidad dimensional, una superficie más limpia y la capacidad de reproducir detalles que serían difíciles de conseguir mediante la fundición en arena convencional. No significa necesariamente que todas las superficies queden listas para el montaje.
Algunas superficies seguirán necesitando mecanizado.
Normalmente, un asiento de cojinete, una superficie de sellado, un orificio roscado o un agujero con un diámetro interior estrictamente controlado se mecanizan, incluso cuando el resto del componente se fabrica mediante fundición con buena precisión. Intentar obligar a la fundición a respetar tolerancias propias del mecanizado en todas partes suele aumentar el coste sin mejorar el producto.
A menudo vemos planos que comenzaron como prototipos mecanizados. Cada dimensión presenta una tolerancia muy ajustada, ya que el archivo CAD se creó para el mecanizado, no para la fundición. Una vez que el producto pasa a la producción en serie, esas tolerancias se copian en el plano de fundición sin apenas debate.
Esto genera problemas con una rapidez sorprendente.
En una situación típica de proyecto, parecía que un soporte de montaje requería un control riguroso en casi toda la pieza. Tras revisar el método de montaje, se comprobó que, en realidad, solo un orificio y dos caras de montaje eran funcionales. Las dimensiones restantes podían ajustarse a las tolerancias normales de fundición. La flexibilización de estas tolerancias no alteró el funcionamiento del soporte, pero hizo que el utillaje, la inspección y la producción en serie resultaran mucho más viables.
Desde el punto de vista de la ingeniería, la precisión debe aplicarse allí donde genere valor. El hecho de asignar un valor numérico muy preciso a cada dimensión no garantiza automáticamente que el componente sea mejor.
Aplicaciones de la fundición de precisión
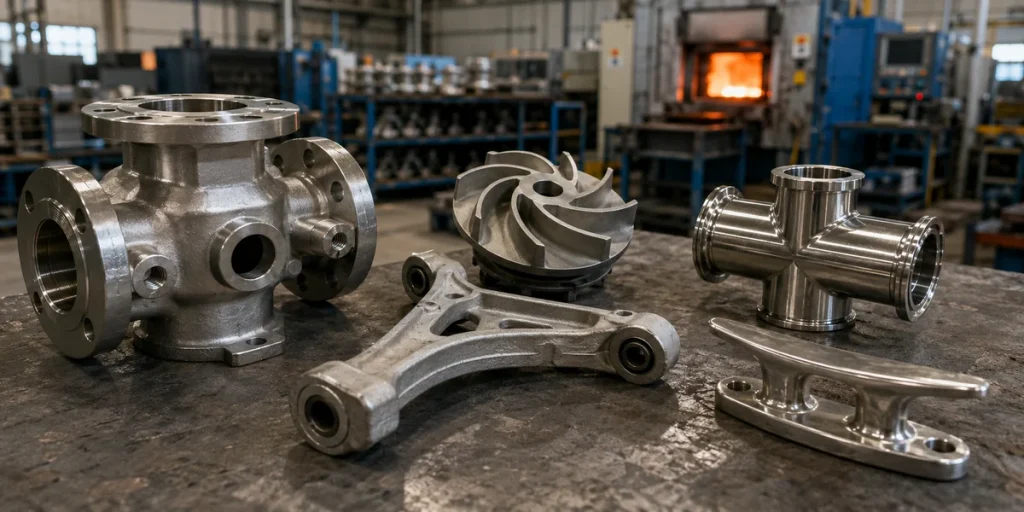
La fundición de precisión está presente en más productos de lo que la mayoría de la gente cree. Los impulsores de bombas, los cuerpos de válvulas, las piezas de turbocompresores, los instrumentos quirúrgicos, los accesorios náuticos, los componentes de cierre, los accesorios para la industria alimentaria, las piezas de maquinaria textil y los soportes industriales son ejemplos muy conocidos.
Algunas se eligen por su forma. Otras, por la aleación.
Un impulsor de acero inoxidable, por ejemplo, puede tener álabes curvados cuyo mecanizado individual resulta costoso y cuya soldadura uniforme resulta complicada. La fundición del impulsor como una sola pieza reduce el trabajo de montaje y evita varias uniones soldadas. Es posible que aún sea necesario mecanizar su diámetro interior y sus superficies de sellado, pero gran parte de la geometría se obtiene directamente del molde.
Las aplicaciones en el ámbito médico y en el de los equipos alimentarios tienen prioridades diferentes. El estado de la superficie, la facilidad de limpieza, la resistencia a la corrosión y la repetibilidad pueden ser más importantes que conseguir el precio unitario más bajo posible.
El sector de la automoción añade otra serie de presiones: el peso, el tiempo de ciclo, los grandes volúmenes, la capacidad de los proveedores y la uniformidad de las dimensiones a lo largo de largas series de producción.
Muchos fabricantes de vehículos eléctricos utilizan grandes estructuras de aluminio fundido a presión, pero eso no significa que todos los componentes de un vehículo eléctrico deban fabricarse mediante fundición a presión. Las piezas más pequeñas de acero inoxidable o de aleación de acero que se utilizan en los sistemas de refrigeración, recarga, dirección, suspensión y propulsión pueden ser más adecuadas para la fundición a la cera perdida, la forja, el estampado o el mecanizado.
Las piezas de gran tamaño acaparan la atención de los medios. Los componentes más pequeños aún tienen que encajar.
Aplicación | Requisitos habituales para el casting | Instrucciones generales sobre el procedimiento |
Piezas de bombas y válvulas | Canales de flujo, resistencia a la corrosión, reducción de las soldaduras | Fundición a la cera perdida |
Carcasas de aluminio | Repetibilidad y producción en serie más rápida | Fundición en molde permanente o fundición a presión |
Instrumentos médicos | Detalles precisos, calidad de la superficie, trazabilidad | Fundición a la cera perdida |
Soportes de hierro fundido | Resistencia, amortiguación, producción en serie económica | Moldeo en cáscara o fundición en arena controlada |
Manguitos cilíndricos | Estructura densa y resistencia al desgaste | Fundición centrífuga |
Un proyecto habitual de rediseño comienza con un conjunto fabricado. Se mecanizan varias piezas, se colocan en una plantilla, se sueldan, se rectifican y, a continuación, se vuelven a mecanizar porque la soldadura ha deformado el conjunto.
La primera prueba de fundición no suele resolverlo todo. Es posible que una pared delgada no se llene correctamente, que una entrada deje una marca en el lugar equivocado o que el plano de referencia de la pieza fundida no coincida con el de la plantilla de mecanizado. Se trata de problemas habituales en la fase de desarrollo, no necesariamente indicios de un proceso defectuoso.
Lo importante es que la fundición identifique la causa y adapte el diseño de forma inteligente.
Hemos comprobado que las conversiones de piezas fundidas más satisfactorias se producen cuando el cliente, la fundición y el equipo de mecanizado revisan la pieza conjuntamente. Cuando cada parte trabaja a partir de un plano distinto y parte de suposiciones, los problemas suelen surgir tarde, normalmente después de que alguien ya haya prometido una fecha de entrega.
¿Cuál de las siguientes opciones se considera un proceso de fundición de precisión?
Fundición a la cera perdida Es el proceso de fundición de precisión más evidente. Se coloca un modelo de cera sobre un canal de colada, se recubre con varias capas de cerámica y se calienta para poder retirar la cera. A continuación, se vierte el metal fundido en la carcasa hueca.
El proceso es apto para acero inoxidable, acero al carbono, acero aleado, aluminio, aleaciones de níquel y otros materiales. Su principal ventaja es la libertad geométrica. A menudo es posible fundir secciones delgadas, superficies curvas, letras, detalles internos y transiciones complejas con un mecanizado mínimo.
Fundición en molde permanente También resulta adecuado para numerosas aplicaciones. En lugar de utilizar una carcasa cerámica desechable, emplea un molde metálico reutilizable. Este proceso se asocia habitualmente con aleaciones a base de aluminio y cobre. Ofrece una buena uniformidad y una producción más rápida, aunque la rigidez del molde impone limitaciones en cuanto a los socavados y a las geometrías internas complejas.
Fundición a presión Es otro proceso de precisión, especialmente indicado para piezas de aluminio, zinc y magnesio fabricadas en grandes series. El metal fundido se inyecta a presión en un molde de acero. Las piezas pueden presentar un alto nivel de detalle y ser muy uniformes, pero los costes de utillaje son elevados y este proceso no se suele utilizar para el acero.
Moldeo por concha Se sitúa a medio camino entre la fundición en arena convencional y los procesos mencionados anteriormente. La arena recubierta de resina forma una capa relativamente fina y controlada alrededor de un modelo calentado. Permite fabricar piezas de hierro fundido y acero con mejores acabados superficiales y dimensiones que muchos sistemas tradicionales de fundición en arena.
Proceso | La razón más importante para utilizarlo | Limitación habitual |
Fundición a la cera perdida | Geometría compleja y amplia variedad de aleaciones | Ciclo de proceso más largo |
Fundición en molde permanente | Producción repetible de metales no ferrosos | Geometría restringida |
Fundición a presión | Producción rápida y de gran volumen | Utillaje costoso |
Moldeo por concha | Precisión económica en el sector del hierro y el acero | Menos detalle que la fundición de precisión |
Fundición centrífuga | Componentes cilíndricos densos | Formas limitadas |
Yo tendría cuidado con los proveedores que describen todas las líneas de fundición como “fundición de precisión”. Los equipos modernos pueden mejorar el control, pero esa denominación no significa gran cosa a menos que vaya respaldada por tolerancias realistas, registros de procesos, métodos de inspección y resultados repetibles por lotes.
Un folleto no puede tener una dimensión.
Cómo elegir una fundición de hierro fundido de precisión
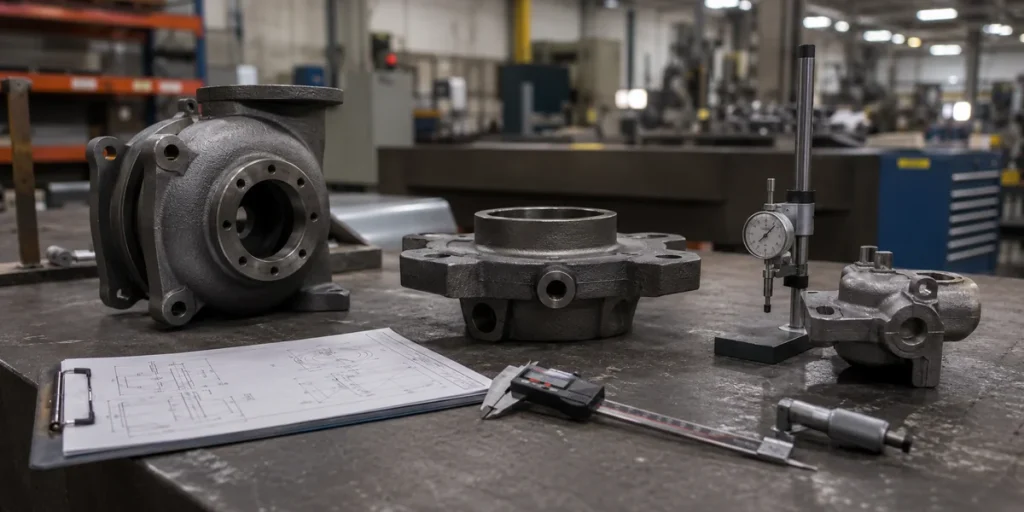
La elección de una fundición de hierro fundido debe partir del material, no de las fotografías de la fábrica.
El hierro gris, el hierro dúctil, el hierro de grafito compactado y los hierros de alta aleación presentan comportamientos distintos. No ofrecen las mismas características en cuanto a resistencia, alargamiento, amortiguación, resistencia al desgaste, rendimiento térmico ni maquinabilidad.
Es posible que una fundición que fabrique carcasas de hierro gris para uso general no disponga del control de procesos necesario para una pieza de hierro dúctil relacionada con la seguridad. Pregunta qué calidades funde habitualmente, en lugar de preguntarle qué calidades afirma que puede producir.
En el caso del hierro dúctil, la composición química es solo una parte del asunto. La nodularidad, la distribución del grafito, la estructura de la matriz, el tratamiento térmico y el espesor de la sección influyen en el comportamiento final. Es posible que una barra de ensayo supere la prueba, mientras que una zona más gruesa de la pieza fundida real se comporte de forma diferente.
Es en este punto donde los proveedores con experiencia suelen hacer más preguntas.
Pueden señalar una sección gruesa aislada en la que podría producirse contracción. Pueden recomendar un filete más grande, una dirección de corte diferente o un margen de mecanizado adicional en una zona propensa a la deformación. Estos comentarios pueden ralentizar la fase de elaboración del presupuesto, pero suelen resultar más económicos que corregir el utillaje posteriormente.
Personalmente, prefiero recibir un correo electrónico un poco duro antes de empezar a fabricar las piezas que una explicación educada después de que estas no superen la inspección.
La fundición también debe demostrar cómo gestiona los procesos de fusión, moldeo, colada, limpieza, tratamiento térmico, mecanizado e inspección. No es necesario que todos los pasos se realicen internamente, pero los procesos subcontratados deben estar controlados y ser trazables.
No evalúes la capacidad basándote en diez muestras preparadas con esmero. Pregunta cómo se mantendrá el proceso cuando la producción pase a funcionar en varios turnos, con diferentes operarios, nuevos lotes de materia prima y condiciones cambiantes en el taller.
La calidad de la muestra demuestra que es posible fabricar una pieza.
La uniformidad entre lotes demuestra que el proveedor es capaz de fabricarlo de forma repetida.
¿Qué es más preciso: la fundición por colada de precisión o la fundición en molde permanente?
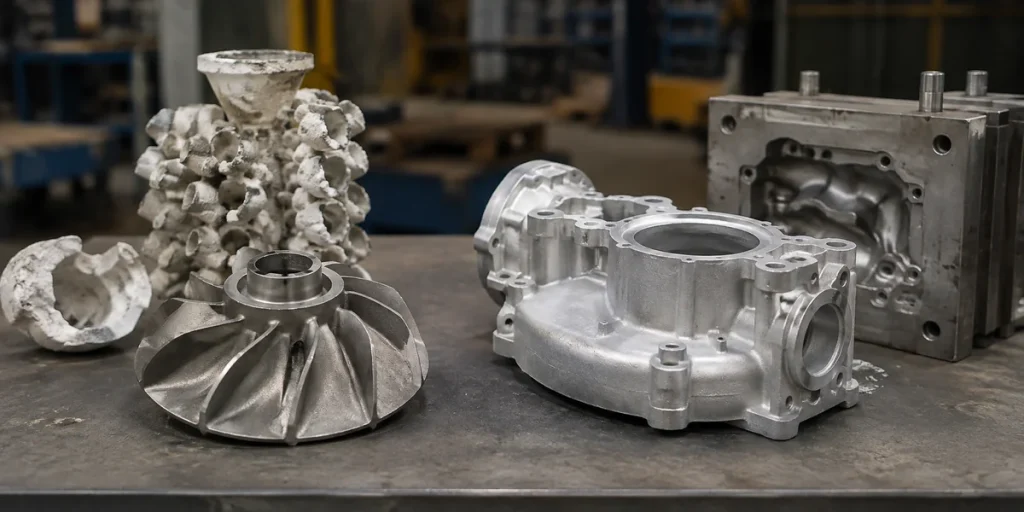
La fundición por colada de precisión suele ser más adecuada para piezas complejas, aleaciones de acero y detalles geométricos finos. La fundición en molde permanente suele ofrecer mayor repetibilidad y resultar más económica para piezas relativamente sencillas de aluminio o aleaciones de cobre fabricadas en grandes cantidades.
Ninguno de los dos procesos es automáticamente más preciso en todas las situaciones.
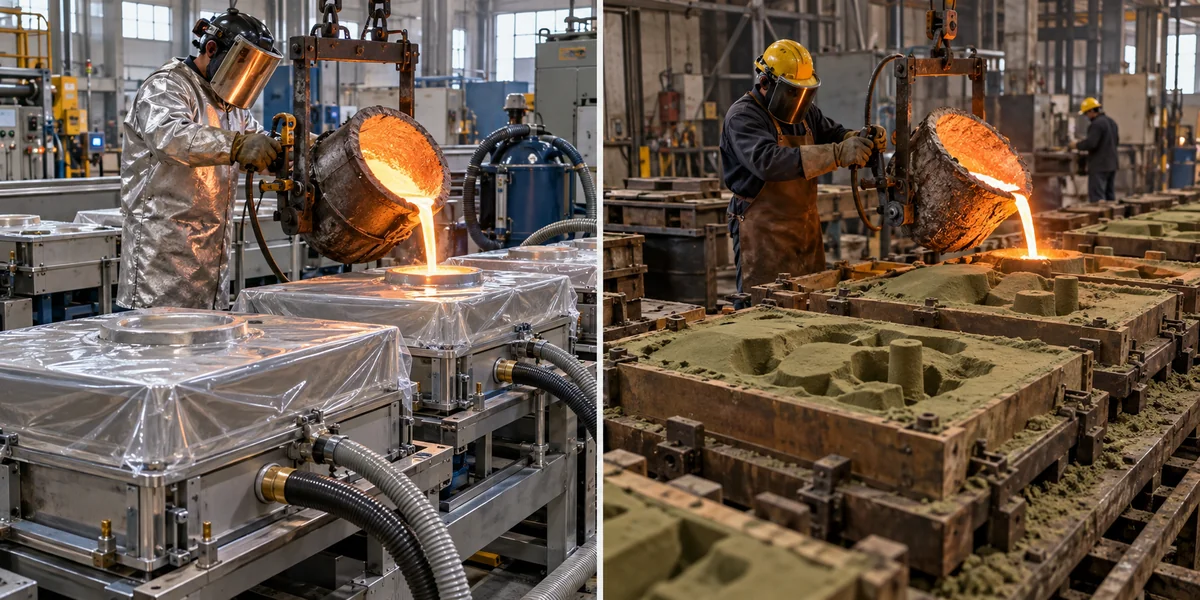
Un molde metálico permanente es dimensionalmente estable y permite fabricar componentes de aluminio homogéneos a lo largo de numerosos ciclos. El enfriamiento es más rápido que en muchos moldes desechables, y la superficie resultante suele ser de mejor calidad que la de la fundición en arena convencional.
La fundición por colada perdida ofrece mayor libertad, ya que la cáscara cerámica se destruye tras cada colada. No es necesario abrir el molde alrededor de la pieza acabada, por lo que resulta más fácil fabricar muescas, conductos curvos y rasgos externos complejos.
En el caso de un impulsor de acero inoxidable con álabes retorcidos, la fundición en molde permanente no es una alternativa viable. La fundición a la cera perdida es la opción más adecuada.
En el caso de una carcasa de aluminio de diseño sencillo que se necesite fabricar en grandes cantidades, la fundición en molde permanente puede ofrecer las dimensiones requeridas con mayor rapidez y a un menor coste unitario.
Punto de decisión | Fundición a la cera perdida | Fundición en molde permanente |
Forma compleja | Normalmente es mejor | Más limitado |
Acero y acero inoxidable | Muy adecuado | En general, no es adecuado |
Producción en serie de aluminio | Es posible, pero más lento | A menudo, más eficiente |
Detalles finos de la superficie | Excelente | Bien |
Velocidad de producción | Más lento | Más rápido |
Inversión en utillaje | Moderado | Normalmente más alto |
A veces, los compradores preguntan qué proceso permite alcanzar la tolerancia más estrecha que figura en el folleto de un proveedor. No creo que esa sea la comparación más útil.
La pregunta más pertinente es si el proceso puede mantener las dimensiones críticas de la pieza real, en la cantidad requerida, sin obligar a realizar un mecanizado innecesario ni crear una ruta de producción inestable.
En algunos proyectos, la fundición por colada de precisión es, sin duda, la opción más precisa. En otros, la fundición en molde permanente ya es lo suficientemente precisa, y pagar por una mayor libertad geométrica no aporta nada.
La fundición de precisión debería reducir el trabajo de fabricación, y no limitarse a trasladar el coste de un departamento a otro.
Esta entrada relacionada podría resultarte ÚTIL: Las 10 mejores empresas de fundición de precisión para compradores industriales de todo el mundo
 Spanish
 English
 Portuguese
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese