
Оглавление
Я много лет занимался проектами в области прецизионного литья, как правило, балансируя между чертежами заказчика, технологическими ограничениями литейного производства и претензиями механического цеха. Большая часть работы заключается в том, чтобы определить, какие допуски действительно важны, а какие лишь удорожают деталь. Проще говоря, прецизионное литье используется для производства сложных металлических деталей с более стабильными размерами, более чистыми поверхностями и меньшим объёмом отделочных работ по сравнению с традиционным литьем в песчаные формы.
Когда речь заходит о прецизионном литье, первым делом на ум обычно приходит литье по выплавляемым моделям. Однако это не единственный вариант. В зависимости от задачи более подходящими могут оказаться литье в постоянных формах, литье под давлением, литье в оболочковые формы и ряд других методов. Мы пришли к выводу, что выбор оптимального процесса редко определяется каким-либо одним фактором. Необходимо комплексно учитывать такие факторы, как материал, форма детали, объем производства, требования к допускам и объем механической обработки, требуемой после литья.
Эта последняя часть имеет большее значение, чем предполагают многие покупатели.
Деталь, изготовленное методом литья, может стоить недорого, если речь идет только о цене в коммерческом предложении. Однако после добавления затрат на механическую обработку, правку, шлифование, контроль качества и бракованные узлы расчет может выглядеть совсем иначе.
Что такое прецизионное литье?
Точное литье — это не какой-то отдельный метод производства с одним фиксированным набором допусков. Это общее обозначение процессов литья, предназначенных для изготовления деталей, форма которых максимально приближена к их конечной форме.
Этот термин обычно подразумевает три вещи: более высокую повторяемость размеров, более чистую поверхность и возможность воспроизведения деталей, которые было бы сложно получить при традиционном литье в песчаные формы. Это не обязательно означает, что каждая поверхность получается готовой к сборке.
Некоторые поверхности всё же потребуют механической обработки.
Седло подшипника, уплотнительная поверхность, резьбовое отверстие или отверстие с жестко контролируемыми допусками обычно обрабатываются на станке даже в том случае, если остальная часть детали отлита с высокой точностью. Попытки заставить литейное производство соблюдать допуски уровня механической обработки повсеместно зачастую приводят к увеличению затрат без какого-либо улучшения качества продукции.
Мы регулярно сталкиваемся с чертежами, которые изначально были разработаны как прототипы, изготовленные методом механической обработки. Каждый размер имеет узкий допуск, поскольку файл CAD был создан для механической обработки, а не для литья. Как только продукт переходит к серийному производству, эти допуски без особых обсуждений переносятся на чертеж отливки.
Это приводит к проблемам на удивление быстро.
В одной типичной проектной ситуации казалось, что монтажный кронштейн требует строгого контроля практически по всем размерам детали. Однако после пересмотра метода сборки выяснилось, что фактически функциональными являются лишь одно отверстие и две монтажные поверхности. Остальные размеры могли соответствовать стандартным допускам литья. Смягчение этих допусков не повлияло на рабочие характеристики кронштейна, но сделало изготовление инструментов, контроль качества и серийное производство гораздо более реалистичными.
С инженерной точки зрения точность следует применять там, где она приносит пользу. Указание точного значения для каждого размера не гарантирует автоматически получения более качественной детали.
Применение прецизионного литья
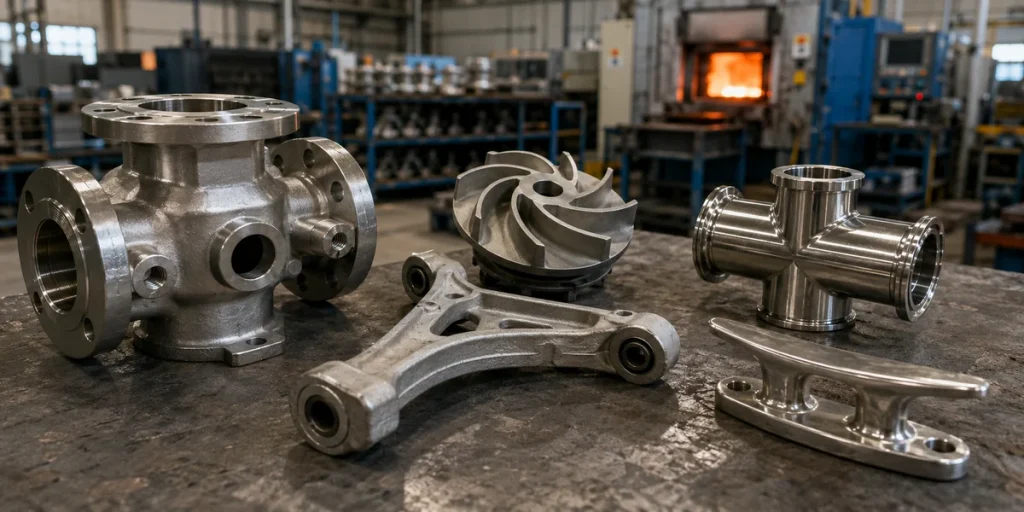
Точное литье используется в гораздо большем количестве изделий, чем думает большинство людей. Рабочие колеса насосов, корпуса клапанов, детали турбокомпрессоров, хирургические инструменты, судовые фитинги, запорные механизмы, оборудование для пищевой промышленности, детали текстильного оборудования и промышленные кронштейны — все это хорошо известные примеры.
Одни выбирают из-за их формы. Другие — из-за состава сплава.
Например, рабочее колесо из нержавеющей стали может иметь изогнутые лопасти, которые дорого обходится обрабатывать по отдельности, а сваривать их с одинаковым качеством довольно сложно. Изготовление рабочего колеса в виде цельной детали сокращает объем сборочных работ и позволяет избежать нескольких сварных соединений. Возможно, по-прежнему потребуется механическая обработка его внутреннего отверстия и уплотнительных поверхностей, но большая часть геометрии получается непосредственно из формы.
Применение в медицинской и пищевой промышленности имеет разные приоритеты. Состояние поверхности, простота очистки, коррозионная стойкость и стабильность качества могут иметь большее значение, чем достижение максимально низкой цены за единицу продукции.
Производство автомобилей сопряжено с дополнительными трудностями: вес, время цикла, большие объемы, производственные мощности поставщиков и необходимость соблюдения стабильных размеров на протяжении длительных производственных циклов.
Многие производители электромобилей используют крупные алюминиевые конструкции, изготовленные методом литья под давлением, но это не означает, что все компоненты электромобиля должны изготавливаться именно таким способом. Небольшие детали из нержавеющей или легированной стали, используемые в системах охлаждения, зарядки, рулевого управления, подвески и привода, могут лучше подходить для литья по выплавляемым моделям, ковки, штамповки или механической обработки.
В новостях освещают крупные отливки. А вот мелкие детали всё равно должны подходить.
Приложение | Типичные требования к литью | Общие указания по ведению дела |
Детали насосов и клапанов | Проходные каналы, коррозионная стойкость, сокращение объема сварки | Инвестиционное литье |
Алюминиевые корпуса | Повторяемость и ускорение серийного производства | Литье в постоянную форму или под давлением |
Медицинские инструменты | Мелкие детали, качество поверхности, прослеживаемость | Инвестиционное литье |
Чугунные кронштейны | Прочность, амортизация, экономичное серийное производство | Формование в оболочке или контролируемое литье в песчаные формы |
Цилиндрические втулки | Плотная структура и износостойкость | Центробежное литье |
Один из типичных проектов по доработке конструкции начинается с изготовления сборки. Несколько деталей подвергаются механической обработке, устанавливаются в зажимное приспособление, свариваются, шлифуются, а затем снова подвергаются механической обработке, поскольку в результате сварки сборка деформировалась.
Первая пробная отливка зачастую не решает всех проблем. Тонкая стенка может не заполниться, литниковый канал может оставить след в неподходящем месте, либо ориентир отливки может не совпадать с ориентиром зажимного приспособления для механической обработки. Это обычные проблемы, возникающие на этапе разработки, и не обязательно являются признаками неэффективности технологического процесса.
Важно то, сможет ли литейное предприятие выявить причину и грамотно скорректировать конструкцию.
Мы пришли к выводу, что наиболее успешные проекты по переработке литых деталей реализуются в тех случаях, когда заказчик, литейное производство и команда механической обработки совместно анализируют деталь. Когда каждая сторона работает по отдельному чертежу и делает предположения, проблемы, как правило, выявляются слишком поздно — обычно после того, как кто-то уже пообещал срок поставки.
Какой из перечисленных ниже методов относится к процессу прецизионного литья?
Инвестиционное литье — это наиболее очевидный метод прецизионного литья. Восковая модель крепится к литнику, покрывается несколькими слоями керамики и нагревается, после чего воск удаляется. Затем в полую оболочку заливается расплавленный металл.
Этот процесс подходит для обработки нержавеющей стали, углеродистой стали, легированной стали, алюминия, никелевых сплавов и ряда других материалов. Его главным преимуществом является свобода геометрического проектирования. Тонкие стенки, изогнутые поверхности, надписи, внутренние элементы и сложные переходы зачастую можно изготовить литьем с минимальной механической обработкой.
Литье в постоянных формах также подходит для многих областей применения. Вместо одноразовой керамической оболочки в этом процессе используется многоразовая металлическая форма. Данный процесс обычно применяется при производстве сплавов на основе алюминия и меди. Он обеспечивает стабильное качество и более высокую скорость производства, хотя жесткость формы накладывает ограничения на выполнение подрезов и сложной внутренней геометрии.
Литье под давлением — это ещё один высокоточный технологический процесс, применяемый, в частности, для массового производства деталей из алюминия, цинка и магния. Расплавленный металл под давлением впрыскивается в стальную форму. Получаемые детали могут отличаться высокой степенью детализации и стабильным качеством, однако затраты на изготовление пресс-форм высоки, и данный процесс, как правило, не применяется для производства стальных деталей.
Формование в оболочке находится где-то посередине между обычным литьем в песчаные формы и описанными выше процессами. Песок, покрытый смолой, образует относительно тонкую оболочку с контролируемыми параметрами вокруг нагретой модели. С его помощью можно изготавливать чугунные и стальные детали с более качественной поверхностью и более точными размерами, чем при использовании многих традиционных песчаных технологий.
Процесс | Самая веская причина для его использования | Распространенное ограничение |
Инвестиционное литье | Сложная геометрия и широкий выбор сплавов | Более длительный технологический цикл |
Литье в постоянных формах | Стабильное производство цветных металлов | Ограниченная геометрия |
Литье под давлением | Быстрая печать больших тиражей | Дорогостоящее оборудование |
Формование в оболочке | Экономичная прецизионная металлообработка | Меньше деталей, чем при литье по выплавляемым моделям |
Центробежное литье | Плотные цилиндрические детали | Ограниченный набор форм |
Я бы с осторожностью относился к поставщикам, которые называют каждую линию литья “прецизионным литьем”. Современное оборудование позволяет улучшить контроль, но само по себе это название мало что значит, если оно не подкреплено реалистичными допусками, документацией по технологическому процессу, методами контроля и стабильными результатами партийной продукции.
Брошюра не может иметь размеры.
Как выбрать литейное производство, специализирующееся на прецизионном литье из чугуна
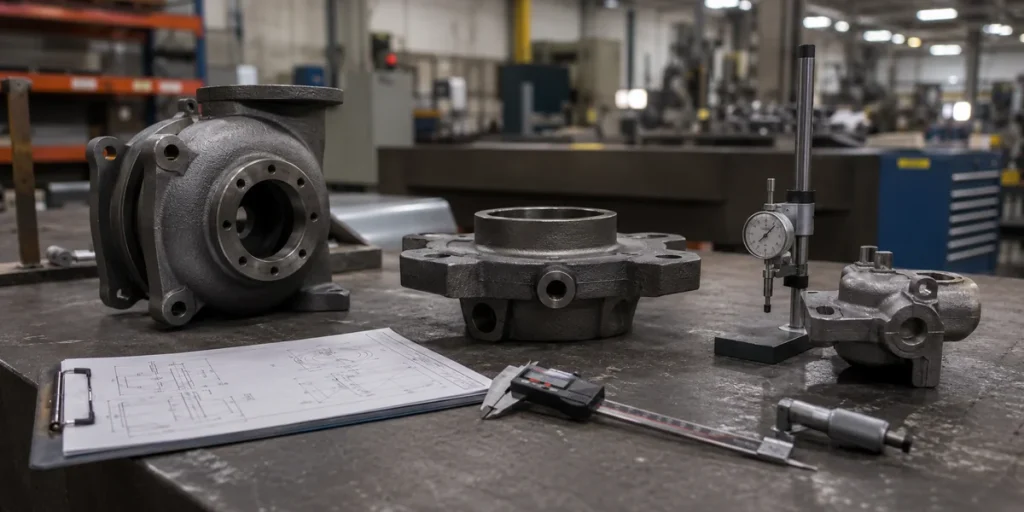
Выбор чугунолитейного завода следует начинать с материала, а не с фотографий завода.
Серый чугун, высокопрочный чугун, чугун с уплотнённым графитом и высоколегированные чугуны демонстрируют разные свойства. Они отличаются по прочности, относительному удлинению, амортизирующим свойствам, износостойкости, тепловым характеристикам и обрабатываемости.
Литейное производство, выпускающее корпуса из обычного серого чугуна, может не располагать системой управления технологическим процессом, необходимой для изготовления деталей из высокопрочного чугуна, имеющих важное значение для безопасности. Спросите, какие марки чугуна оно отливает на регулярной основе, а не какие марки, по его утверждениям, оно способно производить.
В случае чугуна с высоким содержанием углерода химический состав — это лишь часть вопроса. На конечные эксплуатационные характеристики влияют узелчатость, распределение графита, структура матрицы, термическая обработка и толщина сечения. Испытательный образец может пройти испытания, в то время как более толстая область реального отливка будет вести себя иначе.
Именно в этот момент опытные поставщики, как правило, задают больше вопросов.
Они могут указать на отдельный участок с толстыми стенками, где возможна усадка. Могут порекомендовать увеличить радиус скругления, изменить направление разъема или предусмотреть дополнительный припуск на обработку в зоне, подверженной деформации. Эти замечания могут замедлить процесс подготовки коммерческого предложения, но, как правило, их учет обходится дешевле, чем последующая доработка инструмента.
Лично я предпочел бы получить строгое письмо до начала изготовления, чем вежливое объяснение после того, как детали не пройдут контроль качества.
Литейное производство также должно продемонстрировать, как оно организует процессы плавки, формовки, разливки, очистки, термообработки, механической обработки и контроля качества. Не все этапы обязательно должны выполняться собственными силами, однако процессы, передаваемые на аутсорсинг, должны находиться под контролем и обеспечивать возможность отслеживания.
Не оценивайте производственные возможности по десяти тщательно подготовленным образцам. Спросите, как будет обеспечиваться стабильность процесса, когда производство перейдет на многосменный режим, с участием разных операторов, с использованием новых партий исходного сырья и в условиях меняющихся производственных условий.
Качество образца подтверждает, что деталь может быть изготовлена.
Стабильность качества партии свидетельствует о том, что поставщик способен производить данную продукцию на постоянной основе.
Что является более точным: литье по выплавляемым моделям или литье в постоянных формах?
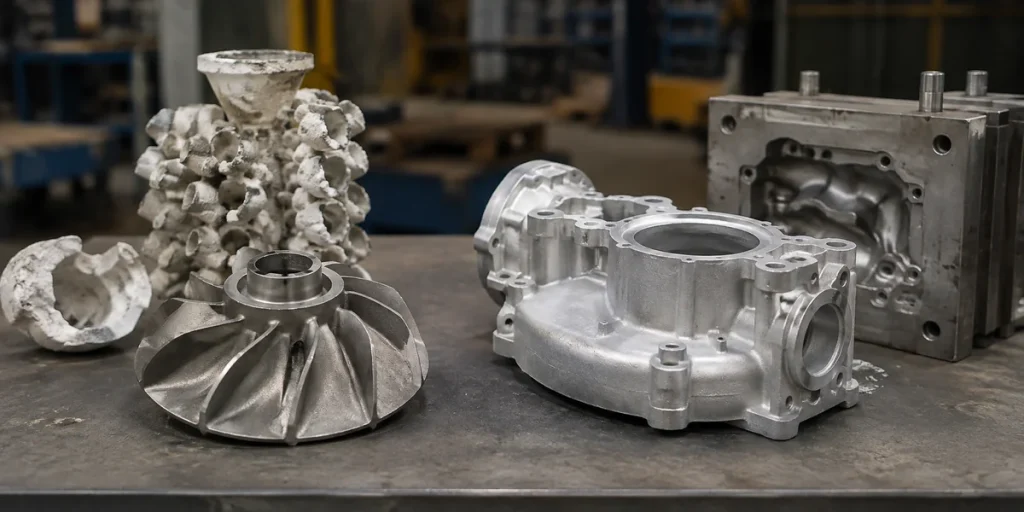
Литье по выплавляемым моделям, как правило, лучше подходит для изготовления сложных деталей, деталей из стальных сплавов и деталей с мелкими геометрическими элементами. Литье в постоянных формах зачастую обеспечивает более высокую повторяемость и экономичность при производстве относительно простых деталей из алюминия или медных сплавов, выпускаемых большими партиями.
Ни один из этих методов не является автоматически более точным в любой ситуации.
Постоянная металлическая форма обладает стабильностью размеров и позволяет изготавливать детали из алюминия с неизменным качеством в течение множества циклов. Охлаждение происходит быстрее, чем во многих одноразовых формах, а качество получаемой поверхности, как правило, превосходит качество обычного литья в песчаные формы.
Литье по выплавляемым моделям обеспечивает большую свободу, поскольку керамическая оболочка разрушается после каждой заливки. Форма не должна открываться вокруг готовой детали, поэтому подрезы, изогнутые каналы и сложные наружные элементы изготавливаются проще.
Для рабочего колеса из нержавеющей стали со скрученными лопастями литье в постоянной форме не является реальной альтернативой. Очевидным выбором является литье по выплавляемым моделям.
В случае простого алюминиевого корпуса, требующегося в больших объемах, литье в постоянных формах может обеспечить получение изделий с требуемыми размерами быстрее и с меньшей себестоимостью единицы продукции.
Точка принятия решения | Инвестиционное литье | Литье в постоянных формах |
Сложная форма | Как правило, лучше | Более ограниченный |
Сталь и нержавеющая сталь | Хорошо подходит | В целом не подходит |
Серийное производство алюминия | Возможно, но медленнее | Часто более эффективно |
Мелкие детали поверхности | Отлично | Хорошо |
Скорость производства | Медленнее | Быстрее |
Инвестиции в оборудование | Умеренный | Как правило, выше |
Покупатели иногда спрашивают, какой процесс позволяет достичь наименьшего допуска, указанного в брошюре поставщика. Я не считаю, что это самое полезное сравнение.
Более уместный вопрос заключается в том, позволяет ли данный процесс обеспечить соблюдение критических размеров на готовой детали в необходимом количестве, не прибегая к ненужной механической обработке и не создавая нестабильной производственной схемы.
В некоторых проектах литье по выплавляемым моделям явно является более точным вариантом. В других же случаях литье в постоянных формах уже достаточно точное, и тратить средства на дополнительную геометрическую свободу не имеет смысла.
Точное литье должно сократить объём производственных работ, а не просто переложить затраты с одного подразделения на другое.
Вам может быть ПОЛЕЗНА следующая статья: 10 лучших компаний в сфере прецизионного литья для международных промышленных покупателей
 Russian
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Arabic
 Korean
 Japanese
 Indonesian
 Chinese