
Daftar Isi
Saya telah bertahun-tahun berkecimpung dalam proyek-proyek pengecoran presisi, biasanya berada di antara gambar teknis pelanggan, batasan proses pengecoran, dan keluhan dari bengkel permesinan. Sebagian besar pekerjaan ini melibatkan penentuan toleransi mana yang benar-benar penting dan mana yang hanya membuat biaya komponen menjadi lebih mahal. Secara sederhana, pengecoran presisi digunakan untuk memproduksi komponen logam berdetail tinggi dengan dimensi yang lebih konsisten, permukaan yang lebih halus, dan pekerjaan finishing yang lebih sedikit dibandingkan dengan pengecoran pasir konvensional.
Ketika orang membicarakan pengecoran presisi, pengecoran investasi biasanya menjadi proses pertama yang terlintas di benak. Namun demikian, itu bukanlah satu-satunya pilihan. Pengecoran cetakan permanen, pengecoran cetakan tekan, pengecoran cangkang, dan beberapa metode lain mungkin lebih sesuai tergantung pada kebutuhan pekerjaan. Kami telah menemukan bahwa proses terbaik jarang ditentukan oleh satu faktor saja. Bahan, bentuk komponen, jumlah produksi, persyaratan toleransi, dan jumlah pemesinan yang masih diperlukan setelah pengecoran semuanya harus dipertimbangkan secara menyeluruh.
Bagian terakhir itu lebih penting daripada yang diperkirakan banyak pembeli.
Harga sebuah hasil pengecoran mungkin terlihat murah saat masih tercantum dalam penawaran harga. Namun, setelah ditambahkan biaya pemesinan, pelurusan, penggerindaan, pemeriksaan, serta komponen yang ditolak, perhitungannya bisa jadi sangat berbeda.
Apa Itu Pengecoran Presisi?
Pengecoran presisi bukanlah satu metode produksi dengan satu set toleransi yang tetap. Istilah ini merupakan gambaran umum untuk proses pengecoran yang dirancang untuk menghasilkan komponen yang bentuknya lebih mendekati bentuk akhir.
Istilah ini biasanya mengacu pada tiga hal: konsistensi dimensi yang lebih baik, permukaan yang lebih halus, dan kemampuan untuk mereproduksi detail-detail yang sulit dicapai melalui pengecoran pasir konvensional. Hal ini tidak selalu berarti bahwa setiap permukaan yang dihasilkan sudah siap untuk dirakit.
Beberapa permukaan masih perlu diproses dengan mesin.
Dudukan bantalan, permukaan penyegel, lubang berulir, atau lubang dalam yang dikontrol dengan ketat biasanya diproses secara mesin, meskipun bagian komponen lainnya dicetak dengan akurasi yang baik. Upaya memaksa pabrik pengecoran untuk memenuhi toleransi setingkat pemesinan di seluruh bagian seringkali justru meningkatkan biaya tanpa meningkatkan kualitas produk.
Kami sering menjumpai gambar teknik yang awalnya berupa prototipe hasil pemesinan. Setiap dimensi memiliki toleransi yang ketat karena berkas CAD tersebut dibuat untuk proses pemesinan, bukan pengecoran. Begitu produk memasuki tahap produksi massal, toleransi-toleransi tersebut langsung disalin ke dalam gambar teknik pengecoran tanpa banyak pembahasan.
Hal ini menimbulkan masalah dengan sangat cepat.
Dalam salah satu situasi proyek yang umum, sebuah braket pemasangan tampaknya memerlukan pengendalian ketat pada hampir seluruh bagiannya. Setelah metode perakitan ditinjau ulang, ternyata hanya satu lubang dan dua permukaan pemasangan yang benar-benar berperan fungsional. Dimensi-dimensi lainnya dapat mengikuti toleransi pengecoran standar. Melonggarkan toleransi tersebut tidak mengubah cara kerja braket, tetapi hal itu membuat pembuatan perkakas, pemeriksaan, dan produksi massal menjadi jauh lebih realistis.
Dari sudut pandang teknik, ketelitian harus diterapkan di tempat yang dapat menciptakan nilai tambah. Menentukan angka yang sangat ketat untuk setiap dimensi tidak secara otomatis menghasilkan komponen yang lebih baik.
Penerapan Pengecoran Presisi
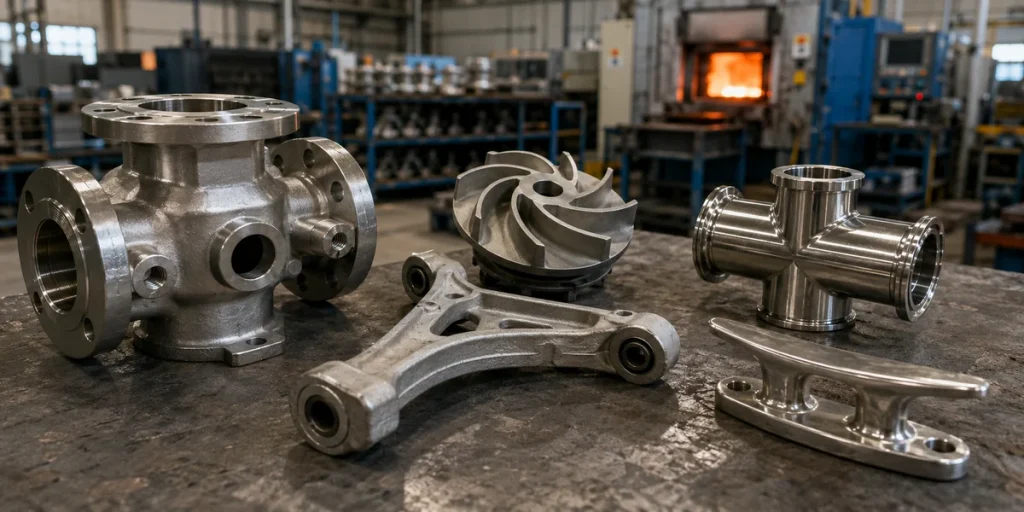
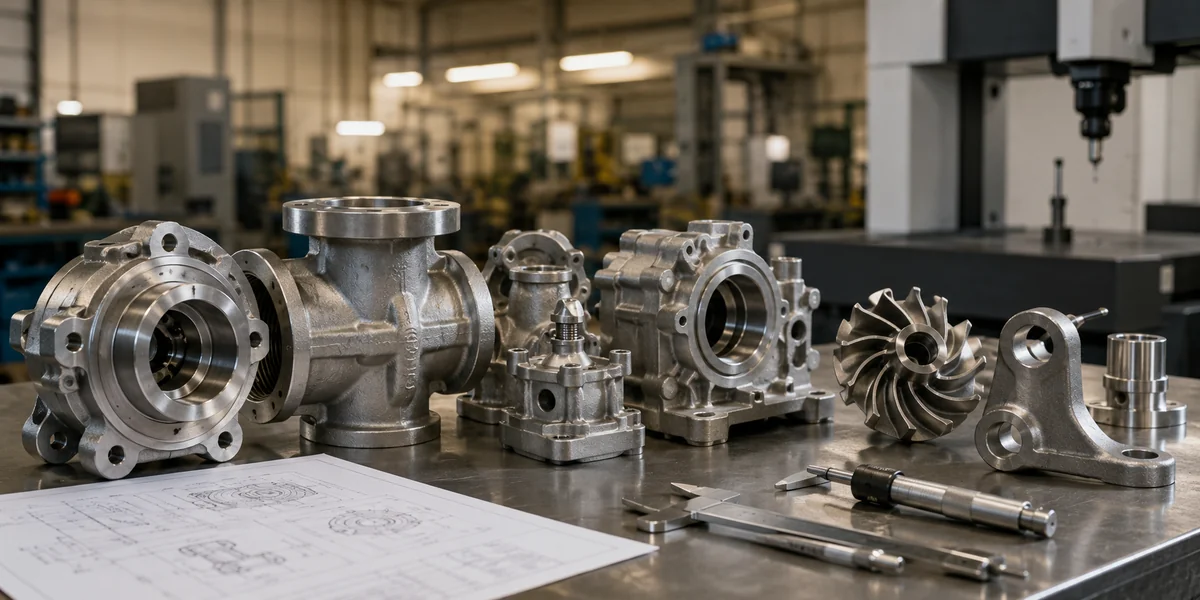
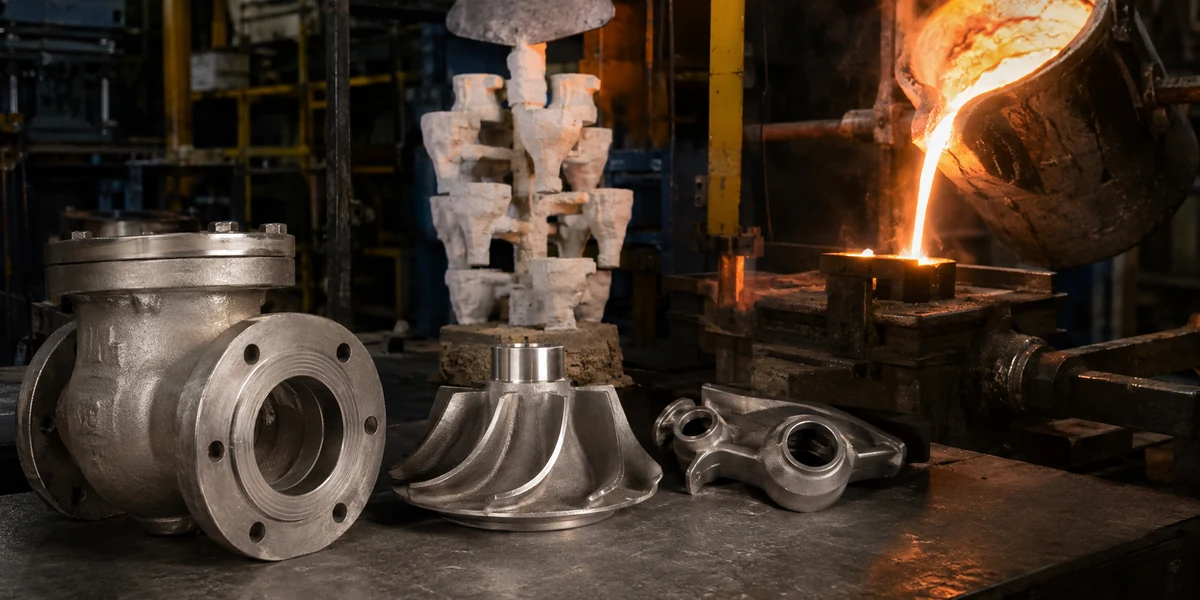
Pengecoran presisi digunakan dalam lebih banyak produk daripada yang disadari kebanyakan orang. Impeler pompa, badan katup, komponen turbocharger, alat bedah, perlengkapan kelautan, komponen pengunci, peralatan pengolahan makanan, suku cadang mesin tekstil, dan braket industri adalah beberapa contoh yang umum.
Ada yang dipilih karena bentuknya. Ada pula yang dipilih karena paduan logamnya.
Impeler baja tahan karat, misalnya, mungkin memiliki bilah-bilah melengkung yang mahal jika diolah satu per satu dan sulit untuk dilas secara konsisten. Dengan mencetak impeler sebagai satu kesatuan, pekerjaan perakitan dapat dikurangi dan beberapa sambungan las dapat dihindari. Meskipun lubang dan permukaan penyegelannya mungkin masih perlu diolah, sebagian besar bentuk geometrisnya sudah terbentuk langsung dari cetakan.
Aplikasi di bidang medis dan peralatan pangan memiliki prioritas yang berbeda. Kondisi permukaan, kemudahan pembersihan, ketahanan terhadap korosi, dan konsistensi hasil mungkin lebih penting daripada menghasilkan harga satuan serendah mungkin.
Pekerjaan di bidang otomotif menghadirkan serangkaian tantangan tambahan: bobot, waktu siklus, volume produksi yang tinggi, kapasitas pemasok, serta dimensi yang konsisten sepanjang proses produksi yang berlangsung lama.
Banyak produsen kendaraan listrik (EV) menggunakan struktur aluminium cor cetakan besar, tetapi hal itu tidak berarti setiap komponen EV harus dibuat dengan metode cor cetakan. Komponen-komponen yang lebih kecil dari baja tahan karat atau baja paduan pada sistem pendinginan, pengisian daya, kemudi, suspensi, dan sistem penggerak mungkin lebih cocok diproduksi dengan metode pengecoran investasi, penempaan, pencetakan, atau pemesinan.
Proses pengecoran berskala besar itulah yang menjadi sorotan media. Komponen-komponen yang lebih kecil tetap harus pas.
Aplikasi | Persyaratan pengecoran yang umum | Petunjuk proses umum |
Komponen pompa dan katup | Saluran aliran, ketahanan terhadap korosi, pengurangan pengelasan | Pengecoran investasi |
Casing aluminium | Repeatabilitas dan produksi massal yang lebih cepat | Cetakan permanen atau pengecoran dengan cetakan tekan |
Alat-alat medis | Detail halus, kualitas permukaan, keterlacakan | Pengecoran investasi |
Braket besi cor | Kekuatan, peredaman, produksi batch yang ekonomis | Pencetakan cangkang atau pengecoran pasir terkendali |
Selongsong silinder | Struktur yang padat dan ketahanan aus | Pengecoran sentrifugal |
Salah satu proyek perancangan ulang yang umum dimulai dengan rakitan yang telah dibuat. Beberapa bagian diproses dengan mesin, ditempatkan dalam alat penjepit, dilas, digiling, dan kemudian diproses dengan mesin lagi karena proses pengelasan telah menyebabkan distorsi pada rakitan tersebut.
Uji pengecoran pertama seringkali tidak menyelesaikan semua masalah. Dinding yang tipis mungkin tidak terisi sepenuhnya, saluran pengecoran mungkin meninggalkan bekas di tempat yang salah, atau titik acuan pengecoran mungkin tidak sesuai dengan perlengkapan pemesinan. Ini adalah masalah-masalah pengembangan yang umum, dan belum tentu menandakan adanya proses yang buruk.
Yang terpenting adalah apakah pabrik pengecoran tersebut dapat mengidentifikasi penyebabnya dan menyesuaikan desainnya dengan cerdas.
Kami telah menemukan bahwa konversi pengecoran yang paling berhasil terjadi ketika pelanggan, pabrik pengecoran, dan tim pemesinan meninjau bagian tersebut bersama-sama. Ketika masing-masing pihak bekerja berdasarkan gambar yang berbeda dan membuat asumsi sendiri-sendiri, masalah cenderung muncul terlambat, biasanya setelah seseorang telah menjanjikan tanggal pengiriman.
Manakah di antara berikut ini yang termasuk dalam proses pengecoran presisi?
Pengecoran investasi adalah proses pengecoran presisi yang paling jelas. Sebuah pola lilin dipasang pada saluran pengalir, dilapisi dengan beberapa lapisan keramik, dan dipanaskan agar lilin tersebut dapat dilepas. Logam cair kemudian dituangkan ke dalam cangkang berlubang tersebut.
Proses ini dapat diterapkan pada baja tahan karat, baja karbon, baja paduan, aluminium, paduan nikel, dan beberapa bahan lainnya. Keunggulan utamanya adalah kebebasan geometris. Bagian tipis, permukaan melengkung, tulisan, detail internal, dan transisi yang rumit sering kali dapat dicetak dengan pemesinan yang minimal.
Pengecoran cetakan permanen Proses ini juga cocok untuk berbagai aplikasi. Alih-alih menggunakan cangkang keramik sekali pakai, proses ini menggunakan cetakan logam yang dapat digunakan kembali. Proses ini umumnya dikaitkan dengan paduan berbasis aluminium dan tembaga. Proses ini menawarkan konsistensi yang baik dan produksi yang lebih cepat, meskipun cetakan yang kaku membatasi pembuatan bagian yang terpotong di bawah permukaan (undercut) serta geometri internal yang rumit.
Pengecoran dengan tekanan merupakan proses presisi lainnya, khususnya untuk komponen aluminium, seng, dan magnesium dalam jumlah besar. Logam cair disuntikkan ke dalam cetakan baja di bawah tekanan. Komponen yang dihasilkan dapat memiliki detail yang halus dan kualitas yang konsisten, namun biaya pembuatan cetakan cukup tinggi, dan proses ini biasanya tidak digunakan untuk baja.
Pencetakan cangkang metode ini berada di antara pengecoran pasir biasa dan proses-proses di atas. Pasir yang dilapisi resin membentuk cangkang yang relatif tipis dan terkontrol di sekeliling cetakan yang dipanaskan. Metode ini mampu menghasilkan komponen besi cor dan baja dengan permukaan dan dimensi yang lebih baik dibandingkan banyak sistem pengecoran pasir tradisional.
Proses | Alasan utama untuk menggunakannya | Keterbatasan umum |
Pengecoran investasi | Geometri yang kompleks dan beragam pilihan paduan logam | Siklus proses yang lebih lama |
Pengecoran cetakan permanen | Produksi logam non-besi yang dapat diulang | Geometri terbatas |
Pengecoran dengan tekanan | Hasil cetak yang cepat dan dalam jumlah besar | Peralatan yang mahal |
Pencetakan cangkang | Presisi besi dan baja yang hemat biaya | Detailnya lebih sedikit dibandingkan dengan pengecoran investasi |
Pengecoran sentrifugal | Komponen silinder yang padat | Bentuk-bentuk terbatas |
Saya akan berhati-hati terhadap pemasok yang menyebut setiap lini pengecoran sebagai “pengecoran presisi.” Peralatan modern memang dapat meningkatkan tingkat kontrol, tetapi sebutan tersebut tidak berarti banyak kecuali didukung oleh toleransi yang realistis, catatan proses, metode pemeriksaan, dan hasil produksi per batch yang konsisten.
Sebuah brosur tidak dapat memiliki dimensi.
Cara Memilih Pabrik Pengecoran Besi Cor Presisi
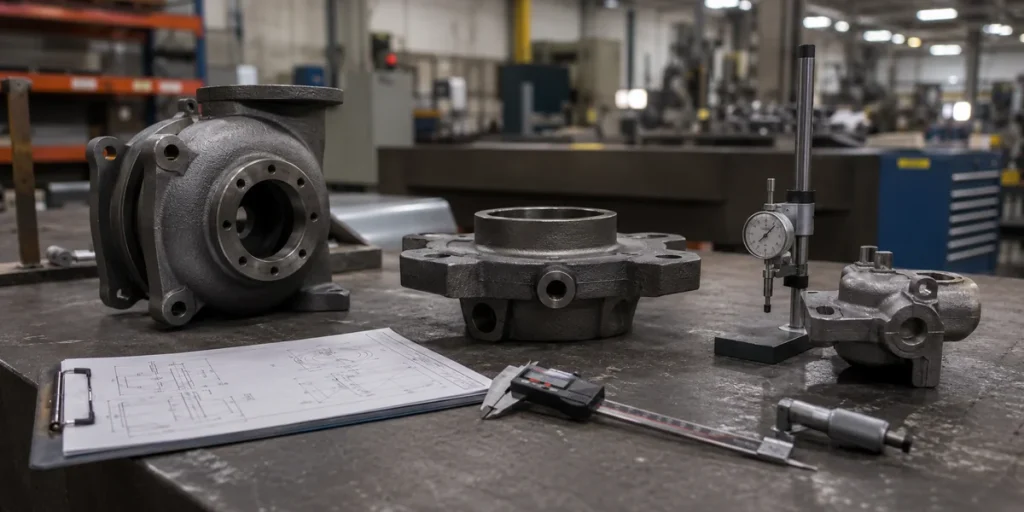
Memilih pabrik pengecoran besi cor harus dimulai dari bahan bakunya, bukan dari foto-foto pabriknya.
Besi abu-abu, besi ulet, besi grafit padat, dan besi paduan tinggi memiliki sifat yang berbeda-beda. Ketiga bahan tersebut tidak memiliki kekuatan, elongasi, kemampuan redaman, ketahanan aus, kinerja termal, maupun kemudahan pengerjaan yang sama.
Sebuah pabrik pengecoran yang memproduksi rangkaian dari besi abu-abu umum mungkin tidak memiliki pengendalian proses yang diperlukan untuk komponen besi ulet yang berkaitan dengan keselamatan. Tanyakan jenis besi apa saja yang biasa mereka tuang, bukan jenis besi apa saja yang mereka klaim dapat diproduksi.
Untuk besi ulet, komposisi kimia hanyalah sebagian dari pembahasan. Struktur nodular, distribusi grafit, struktur matriks, perlakuan panas, dan ketebalan penampang memengaruhi kinerja akhir. Sebuah batang uji bisa lulus pengujian, sementara bagian yang lebih tebal pada coran yang sebenarnya justru menunjukkan perilaku yang berbeda.
Di sinilah para pemasok yang berpengalaman biasanya mengajukan lebih banyak pertanyaan.
Mereka mungkin menyoroti bagian yang tebal dan terisolasi yang berpotensi mengalami penyusutan. Mereka mungkin merekomendasikan sudut sambungan yang lebih besar, arah pemotongan yang berbeda, atau penambahan margin pemesinan di area yang berisiko mengalami distorsi. Masukan-masukan ini dapat memperlambat tahap penawaran harga, namun biasanya biayanya lebih murah daripada memperbaiki perkakas di kemudian hari.
Secara pribadi, saya lebih memilih menerima email yang isinya agak tajam sebelum proses pembuatan cetakan daripada penjelasan yang sopan setelah komponen tersebut gagal dalam pemeriksaan.
Pabrik pengecoran juga harus menunjukkan bagaimana mereka mengelola proses peleburan, pencetakan, penuangan, pembersihan, perlakuan panas, pemesinan, dan pemeriksaan. Tidak semua tahap harus dilakukan secara internal, tetapi proses yang diserahkan kepada pihak ketiga harus dapat dikendalikan dan dilacak.
Jangan menilai kapasitas hanya berdasarkan sepuluh sampel yang telah disiapkan dengan cermat. Tanyakan bagaimana proses tersebut akan dijaga kelancarannya ketika produksi beralih ke sistem shift ganda, melibatkan operator yang berbeda, menggunakan bahan baku dalam batch baru, serta menghadapi kondisi bengkel yang terus berubah.
Kualitas sampel membuktikan bahwa suatu komponen dapat diproduksi.
Konsistensi produksi menunjukkan bahwa pemasok mampu memproduksinya secara berulang.
Mana yang Lebih Akurat: Pengecoran Investasi atau Pengecoran Cetakan Permanen?
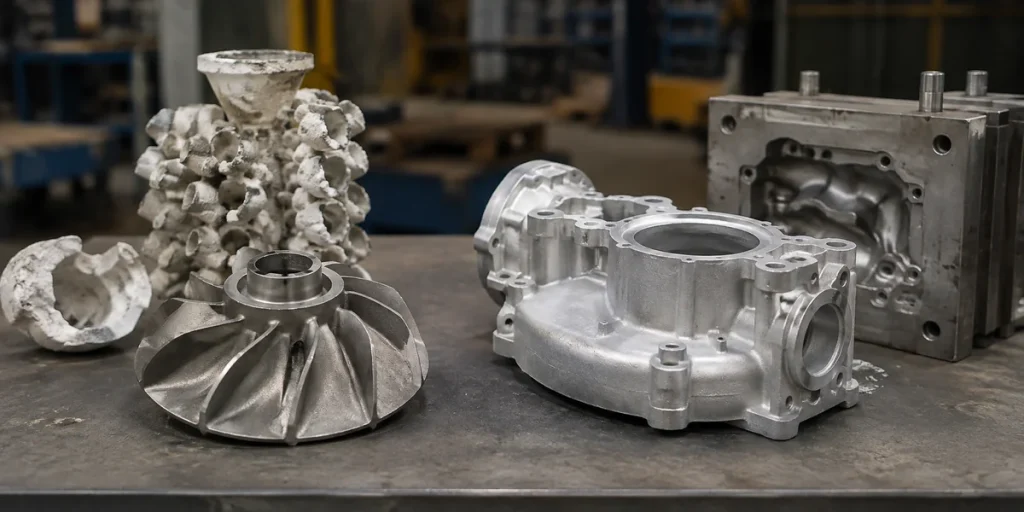
Pengecoran investasi umumnya lebih cocok untuk komponen yang rumit, paduan baja, dan detail geometris yang halus. Pengecoran cetakan permanen seringkali lebih konsisten dan ekonomis untuk komponen paduan aluminium atau tembaga yang relatif sederhana yang diproduksi dalam jumlah besar.
Tidak ada satu pun dari kedua proses tersebut yang secara otomatis lebih akurat dalam setiap situasi.
Cetakan logam permanen memiliki stabilitas dimensi yang baik dan mampu menghasilkan komponen aluminium yang seragam dalam banyak siklus. Proses pendinginannya lebih cepat dibandingkan dengan banyak cetakan sekali pakai, dan hasil permukaannya biasanya lebih baik daripada pengecoran pasir biasa.
Proses pengecoran investasi memberikan lebih banyak keleluasaan karena cangkang keramiknya hancur setelah setiap proses penuangan. Cetakan tidak perlu dibuka di sekeliling komponen jadi, sehingga bagian yang terpotong ke dalam, saluran melengkung, dan detail eksternal yang rumit lebih mudah dibuat.
Untuk impeler baja tahan karat dengan bilah yang terpuntir, pengecoran cetakan permanen bukanlah alternatif yang realistis. Pengecoran investasi adalah pilihan yang paling tepat.
Untuk rangkaian aluminium sederhana yang dibutuhkan dalam jumlah besar, pengecoran cetakan permanen mungkin dapat menghasilkan dimensi yang dibutuhkan dengan lebih cepat dan dengan biaya satuan yang lebih rendah.
Titik keputusan | Pengecoran investasi | Pengecoran cetakan permanen |
Bentuk yang rumit | Biasanya lebih baik | Lebih terbatas |
Baja dan baja tahan karat | Sangat cocok | Secara umum tidak cocok |
Produksi massal aluminium | Bisa saja, tapi lebih lambat | Seringkali lebih efisien |
Detail permukaan yang halus | Sangat bagus | Bagus |
Kecepatan produksi | Lebih lambat | Lebih cepat |
Investasi peralatan | Sedang | Biasanya lebih tinggi |
Pembeli terkadang bertanya proses mana yang dapat menghasilkan toleransi terkecil yang tercantum dalam brosur pemasok. Menurut saya, itu bukanlah perbandingan yang paling berguna.
Pertanyaan yang lebih tepat adalah apakah proses tersebut mampu mempertahankan dimensi-dimensi kritis pada bagian yang sebenarnya, dalam jumlah yang dibutuhkan, tanpa harus melakukan pemesinan yang tidak perlu atau menimbulkan alur produksi yang tidak stabil.
Dalam beberapa proyek, pengecoran investasi jelas merupakan pilihan yang lebih presisi. Di proyek lain, pengecoran cetakan permanen sudah cukup presisi, dan mengeluarkan biaya untuk kebebasan geometris tambahan tidak akan memberikan manfaat apa pun.
Pengecoran presisi seharusnya dapat mengurangi beban kerja produksi, bukan sekadar memindahkan biaya dari satu departemen ke departemen lainnya.
 Indonesian
 English
 Spanish
 Portuguese
 French
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Chinese