
Table des matières
J'ai passé des années à travailler sur des projets de moulage de précision, généralement pris en sandwich entre le plan du client, les contraintes techniques de la fonderie et les réclamations de l'atelier d'usinage. Une grande partie du travail consiste à déterminer quelles tolérances sont réellement importantes et lesquelles ne font que renchérir la pièce. En termes simples, le moulage de précision est utilisé pour produire des composants métalliques détaillés présentant des dimensions plus régulières, des surfaces plus lisses et nécessitant moins de travaux de finition que le moulage au sable classique.
Lorsque l'on évoque le moulage de précision, le moulage à la cire perdue est généralement le premier procédé qui vient à l'esprit. Cela dit, ce n'est pas la seule option. Le moulage en moule permanent, le moulage sous pression, le moulage en coquille et plusieurs autres méthodes peuvent s'avérer plus adaptées selon le projet. Nous avons constaté que le choix du meilleur procédé repose rarement sur un seul facteur. Le matériau, la forme de la pièce, le volume de production, les exigences de tolérance et l'ampleur de l'usinage nécessaire après le moulage doivent tous être pris en compte conjointement.
Ce dernier point revêt une importance bien plus grande que ne le pensent de nombreux acheteurs.
Une pièce moulée peut sembler bon marché lorsqu'elle figure sur un devis. Mais une fois pris en compte les coûts liés à l'usinage, au redressage, au meulage, au contrôle qualité et aux assemblages rejetés, le calcul peut s'avérer bien différent.
Qu'est-ce que le moulage de précision ?
Le moulage de précision n'est pas une méthode de production unique assortie d'un ensemble fixe de tolérances. Il s'agit d'une description générale des procédés de moulage destinés à produire des pièces dont la forme se rapproche davantage de leur forme définitive.
Ce terme évoque généralement trois aspects : une meilleure répétabilité dimensionnelle, une surface plus lisse et la capacité à reproduire des détails qui seraient difficiles à obtenir par moulage au sable classique. Cela ne signifie pas pour autant que chaque surface soit immédiatement prête pour l'assemblage.
Certaines surfaces devront tout de même être usinées.
Un logement de roulement, une face d'étanchéité, un trou fileté ou un alésage soumis à des tolérances très strictes est généralement usiné, même lorsque le reste du composant est moulé avec une bonne précision. Tenter d'imposer à la fonderie de respecter partout des tolérances de niveau usinage entraîne souvent une augmentation des coûts sans pour autant améliorer le produit.
Nous voyons régulièrement des plans qui ont d'abord été des prototypes usinés. Chaque cote est soumise à une tolérance très stricte, car le fichier CAO a été créé pour l'usinage, et non pour le moulage. Lorsque le produit passe à la production en série, ces tolérances sont reprises telles quelles sur le plan de moulage, sans grande discussion.
Cela engendre des problèmes étonnamment rapidement.
Dans le cadre d'un projet typique, un support de fixation semblait nécessiter un contrôle rigoureux sur la quasi-totalité de la pièce. Après réévaluation de la méthode d'assemblage, il s'est avéré que seuls un alésage et deux faces de fixation avaient une fonction réelle. Les autres cotes pouvaient respecter les tolérances habituelles de moulage. L'assouplissement de ces tolérances n'a pas altéré le fonctionnement du support, mais a rendu l'outillage, le contrôle qualité et la production en série beaucoup plus réalisables.
D'un point de vue technique, la précision doit être mise en œuvre là où elle apporte une valeur ajoutée. Le simple fait d'indiquer une valeur précise pour chaque cote ne garantit pas automatiquement un meilleur composant.
Applications de la fonderie de précision
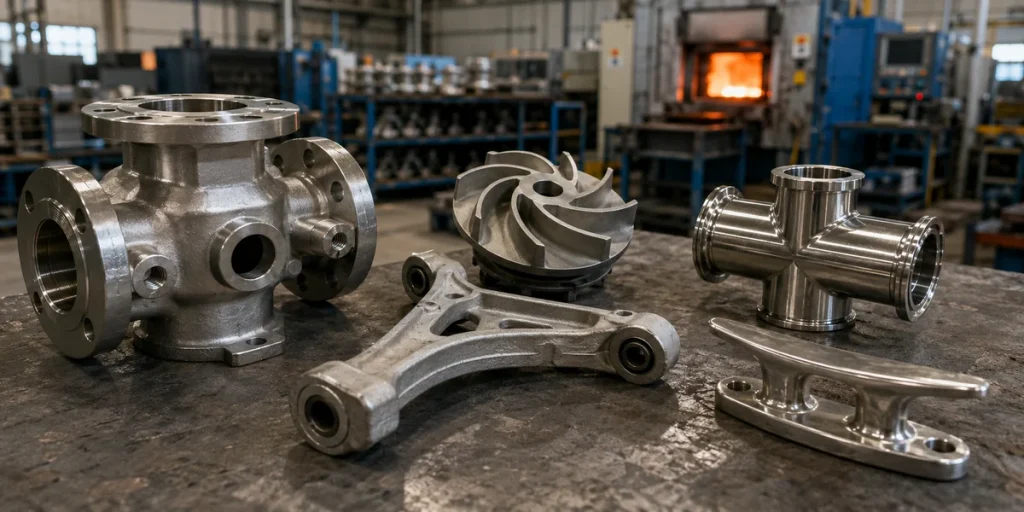
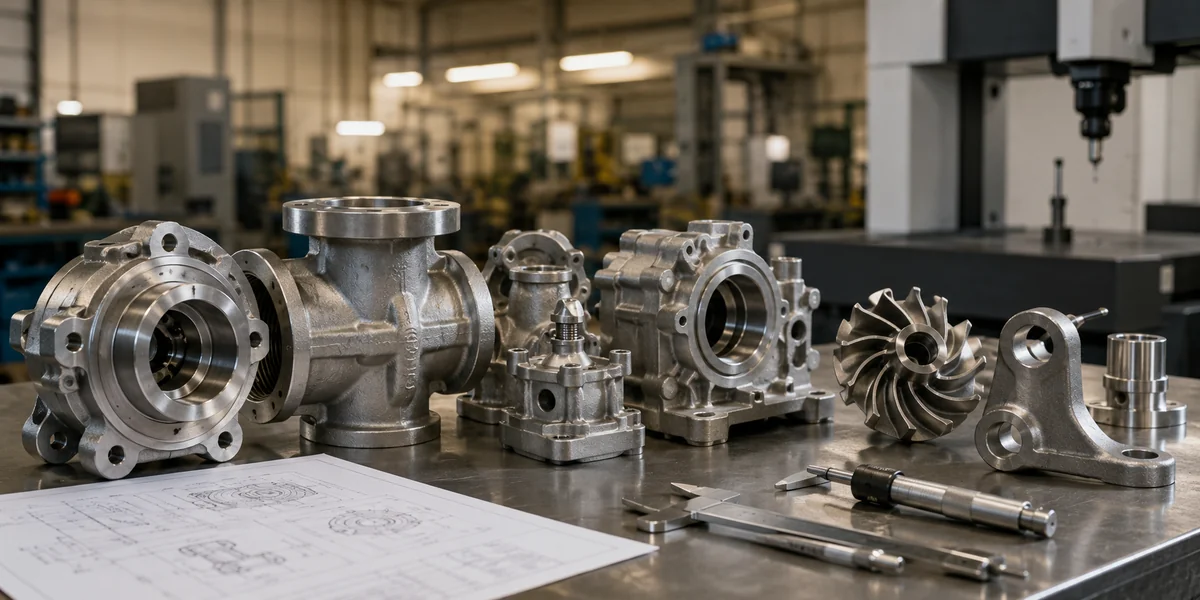
Le moulage de précision est présent dans bien plus de produits que la plupart des gens ne le pensent. Les roues de pompe, les corps de vannes, les pièces de turbocompresseurs, les instruments chirurgicaux, les raccords marins, les composants de verrouillage, les équipements destinés à l'industrie agroalimentaire, les pièces de machines textiles et les supports industriels en sont autant d'exemples courants.
Certains sont choisis pour leur forme. D'autres pour leur alliage.
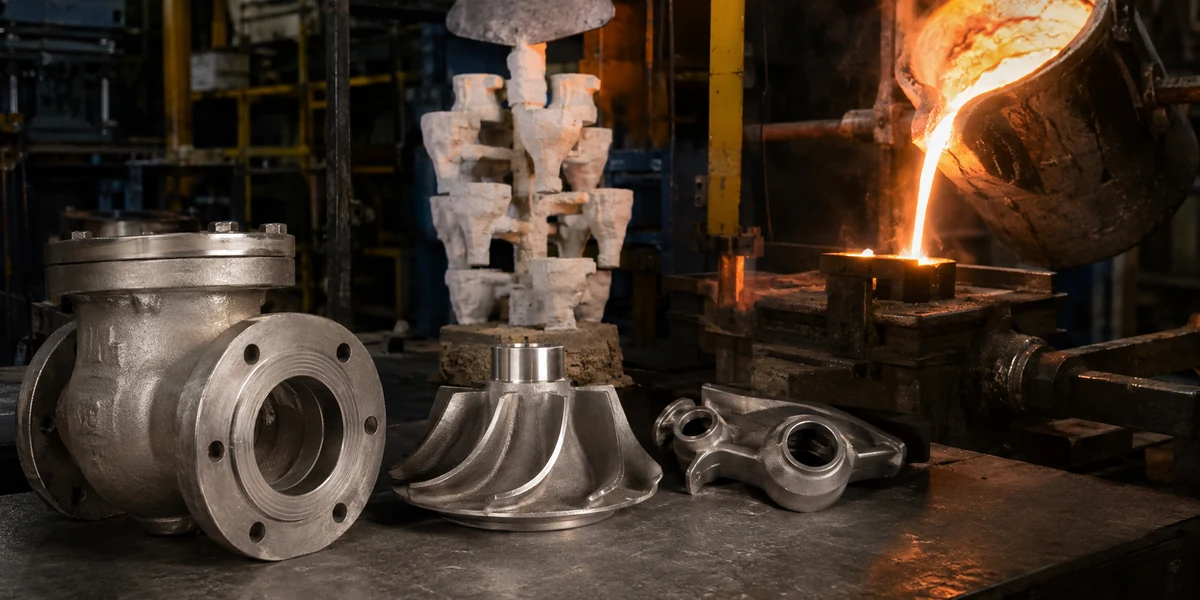
Une roue en acier inoxydable, par exemple, peut comporter des aubes incurvées dont l'usinage individuel est coûteux et dont le soudage uniforme s'avère difficile. Le moulage de la roue en une seule pièce réduit le travail d'assemblage et évite plusieurs joints de soudure. Il peut encore être nécessaire d'usiner son alésage et ses surfaces d'étanchéité, mais une grande partie de sa géométrie est directement obtenue à partir du moule.
Les applications dans les domaines médical et agroalimentaire ont des priorités différentes. L'état de la surface, la facilité de nettoyage, la résistance à la corrosion et la répétabilité peuvent primer sur la recherche du prix unitaire le plus bas possible.
Le secteur automobile s'accompagne d'une série de contraintes supplémentaires : le poids, la durée du cycle, les volumes élevés, la capacité des fournisseurs et la nécessité de garantir des dimensions constantes tout au long de longues séries de production.
De nombreux constructeurs de véhicules électriques utilisent de grandes structures en aluminium moulé sous pression, mais cela ne signifie pas pour autant que tous les composants d'un véhicule électrique doivent être moulés sous pression. Les pièces plus petites en acier inoxydable ou en acier allié utilisées dans les systèmes de refroidissement, de recharge, de direction, de suspension et de transmission peuvent se prêter davantage au moulage à la cire perdue, au forgeage, à l'emboutissage ou à l'usinage.
Ce sont les grandes pièces moulées qui font la une. Les composants plus petits doivent encore s'emboîter.
Application | Exigences types en matière de casting | Instructions générales relatives à la procédure |
Pièces de pompes et de vannes | Circuits d'écoulement, résistance à la corrosion, réduction des soudures | Coulée en cire perdue |
Boîtiers en aluminium | Répétabilité et accélération de la production en série | Moulage en moule permanent ou moulage sous pression |
Instruments médicaux | Précision des détails, qualité de surface, traçabilité | Coulée en cire perdue |
Supports en fonte | Résistance, amortissement, production en série économique | Moulage en coquille ou moulage au sable contrôlé |
Manchons cylindriques | Structure dense et résistance à l'usure | Moulage centrifuge |
Un projet de refonte courant commence par un ensemble fabriqué. Plusieurs pièces sont usinées, positionnées dans un gabarit, soudées, rectifiées, puis usinées à nouveau car le soudage a déformé l'ensemble.
Le premier essai de moulage ne résout souvent pas tous les problèmes. Une paroi fine peut ne pas être correctement remplie, une entrée de coulée peut laisser une marque au mauvais endroit, ou encore le repère de moulage peut ne pas correspondre au gabarit d'usinage. Il s'agit là de problèmes courants liés au développement, qui ne sont pas nécessairement le signe d'un processus défaillant.
Ce qui importe, c'est que la fonderie identifie la cause du problème et adapte la conception de manière judicieuse.
Nous avons constaté que les conversions de pièces moulées les plus réussies ont lieu lorsque le client, la fonderie et l'équipe d'usinage examinent ensemble la pièce. Lorsque chaque partie travaille à partir d'un plan différent et émet des hypothèses, les problèmes ont tendance à apparaître tardivement, généralement après que quelqu'un a déjà promis une date de livraison.
Parmi les options suivantes, laquelle correspond à un procédé de moulage de précision ?
Coulée en cire perdue Il s'agit du procédé de moulage de précision le plus courant. Un modèle en cire est fixé sur un canal de coulée, recouvert de plusieurs couches de céramique, puis chauffé afin de permettre le retrait de la cire. Le métal en fusion est ensuite coulé dans la coquille creuse.
Ce procédé permet de traiter l'acier inoxydable, l'acier au carbone, l'acier allié, l'aluminium, les alliages de nickel et plusieurs autres matériaux. Son principal atout réside dans la liberté géométrique qu'il offre. Les sections minces, les surfaces courbes, les lettrages, les éléments internes et les transitions complexes peuvent souvent être moulés avec un usinage limité.
Moulage en moule permanent convient également à de nombreuses applications. Au lieu d’utiliser une coque en céramique jetable, ce procédé fait appel à un moule métallique réutilisable. Il est généralement associé à l’aluminium et aux alliages à base de cuivre. Il offre une bonne régularité et une production plus rapide, même si la rigidité du moule impose certaines limites en matière de contre-dépouilles et de géométries internes complexes.
Moulage sous pression Il s'agit d'un autre procédé de précision, particulièrement adapté à la fabrication en grande série de pièces en aluminium, en zinc et en magnésium. Le métal en fusion est injecté sous pression dans un moule en acier. Les pièces obtenues peuvent présenter des détails fins et une grande régularité, mais les coûts d'outillage sont élevés et ce procédé n'est généralement pas utilisé pour l'acier.
Moulage en coquille se situe à mi-chemin entre le moulage au sable classique et les procédés mentionnés ci-dessus. Le sable enrobé de résine forme une enveloppe relativement fine et bien contrôlée autour d’un modèle chauffé. Ce procédé permet de produire des pièces en fonte et en acier présentant des finitions de surface et des cotes plus précises que celles obtenues avec de nombreux systèmes de moulage au sable traditionnels.
Processus | La principale raison de l'utiliser | Limitation courante |
Coulée en cire perdue | Géométrie complexe et large choix d'alliages | Cycle de production plus long |
Moulage en moule permanent | Production reproductible de métaux non ferreux | Géométrie restreinte |
Moulage sous pression | Production rapide et à grand volume | Outillage coûteux |
Moulage en coquille | Précision économique dans le domaine du fer et de l'acier | Moins de détails que le moulage de précision |
Moulage centrifuge | Composants cylindriques denses | Formes limitées |
Je me méfierais des fournisseurs qui qualifient toutes leurs lignes de moulage de “ moulage de précision ”. Les équipements modernes permettent certes d’améliorer le contrôle, mais cette appellation n’a guère de sens si elle n’est pas étayée par des tolérances réalistes, des registres de processus, des méthodes d’inspection et des résultats reproductibles d’un lot à l’autre.
Une brochure ne peut pas avoir de dimensions.
Comment choisir une fonderie spécialisée dans la fonte de précision
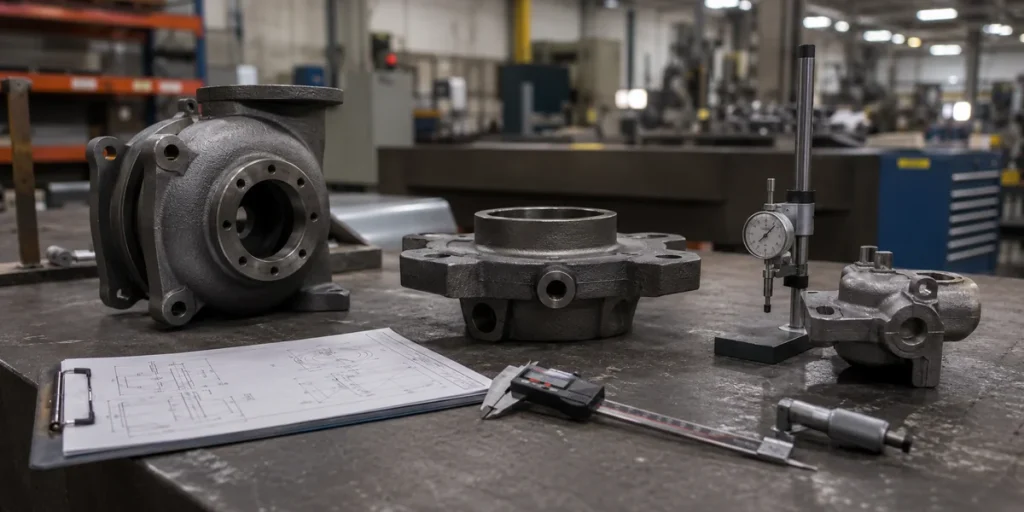
Pour choisir une fonderie de fonte, il faut commencer par le matériau, et non par les photos de l'usine.
La fonte grise, la fonte ductile, la fonte à graphite compacté et les fontes fortement alliées présentent des caractéristiques différentes. Elles n'offrent pas les mêmes propriétés en termes de résistance mécanique, d'allongement, d'amortissement, de résistance à l'usure, de performances thermiques ou d'usinabilité.
Une fonderie produisant des carters en fonte grise à usage général peut ne pas disposer des moyens de contrôle des procédés nécessaires à la fabrication d’une pièce en fonte ductile destinée à des applications de sécurité. Demandez-lui quelles nuances elle coule régulièrement plutôt que celles qu’elle prétend pouvoir produire.
Dans le cas de la fonte ductile, la composition chimique ne constitue qu'un aspect parmi d'autres. La nodularité, la répartition du graphite, la structure de la matrice, le traitement thermique et l'épaisseur de la section influencent les performances finales. Il peut arriver qu'une barre d'essai soit conforme aux exigences, alors qu'une zone plus épaisse de la pièce moulée présente un comportement différent.
C'est à ce stade que les fournisseurs expérimentés ont tendance à poser davantage de questions.
Ils peuvent signaler une section épaisse isolée susceptible de présenter un retrait. Ils peuvent recommander un congé plus large, un sens de séparation différent ou une marge d'usinage supplémentaire dans une zone susceptible de se déformer. Ces remarques peuvent ralentir la phase d'établissement du devis, mais elles reviennent généralement moins cher que de devoir corriger l'outillage par la suite.
Personnellement, je préfère recevoir un e-mail un peu direct avant la fabrication plutôt qu'une explication polie après que les pièces ont échoué au contrôle qualité.
La fonderie doit également démontrer comment elle gère les opérations de fusion, de moulage, de coulée, de nettoyage, de traitement thermique, d'usinage et de contrôle. Toutes les étapes ne doivent pas nécessairement être réalisées en interne, mais les processus externalisés doivent être contrôlés et traçables.
Ne vous fiez pas à dix échantillons soigneusement préparés pour évaluer la capacité. Demandez comment le processus sera maintenu lorsque la production passera à plusieurs équipes, avec des opérateurs différents, de nouveaux lots de matière première et des conditions d'atelier changeantes.
La qualité de l'échantillon prouve qu'une pièce peut être fabriquée.
La cohérence des lots prouve que le fournisseur est capable de les produire de manière répétée.
Quelle est la technique la plus précise : le moulage de précision ou le moulage en moule permanent ?
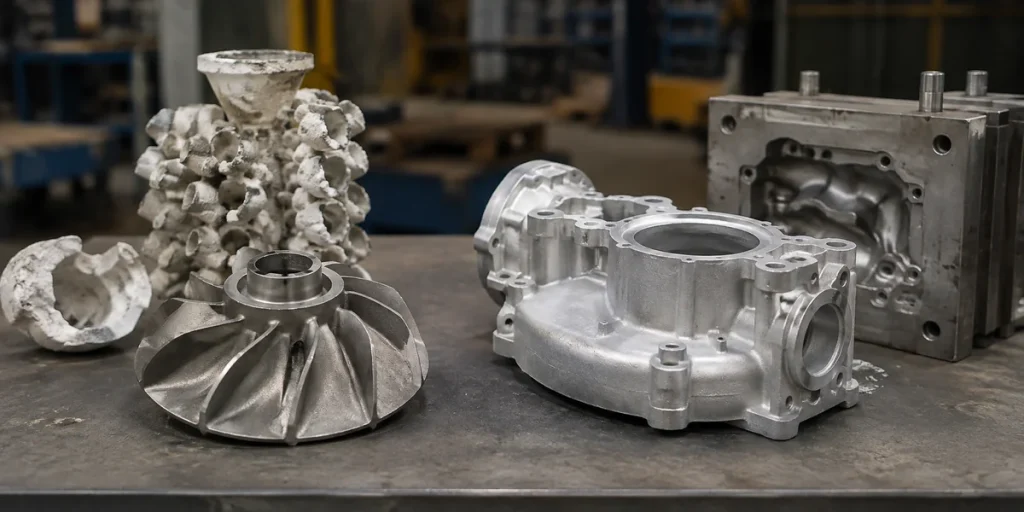
La fonderie de précision convient généralement mieux aux pièces complexes, aux alliages d'acier et aux détails géométriques fins. La fonderie en moule permanent offre souvent une meilleure répétabilité et est plus économique pour les pièces relativement simples en aluminium ou en alliage de cuivre produites en grandes quantités.
Aucune de ces deux méthodes n'est automatiquement plus précise dans toutes les situations.
Un moule métallique permanent présente une grande stabilité dimensionnelle et permet de produire des pièces en aluminium d'une qualité constante sur de nombreux cycles. Le refroidissement est plus rapide que dans de nombreux moules jetables, et la finition de surface obtenue est généralement supérieure à celle du moulage au sable classique.
Le moulage de précision offre davantage de liberté, car la coque en céramique est détruite après chaque coulée. Le moule n'ayant pas besoin de s'ouvrir autour de la pièce finie, il est plus facile de réaliser des contre-dépouilles, des passages courbes et des formes extérieures complexes.
Pour une roue en acier inoxydable à aubes torsadées, le moulage en moule permanent ne constitue pas une alternative viable. Le moulage à la cire perdue s'impose donc comme la solution la plus évidente.
Pour un boîtier en aluminium de conception simple destiné à être produit en grandes quantités, le moulage en moule permanent peut permettre d'obtenir les dimensions requises plus rapidement et à un coût unitaire moindre.
Point de décision | Coulée en cire perdue | Moulage en moule permanent |
Forme complexe | Généralement mieux | Plus restreint |
Acier et acier inoxydable | Bien adapté | Généralement inadapté |
Production en série d'aluminium | C'est possible, mais plus lent | Souvent plus efficace |
Détails fins de la surface | Excellent | Bien |
Vitesse de production | Plus lent | Plus rapide |
Investissement dans l'outillage | Modéré | Généralement plus élevé |
Les acheteurs demandent parfois quel procédé permet d'obtenir la tolérance la plus faible indiquée dans la brochure d'un fournisseur. Je ne pense pas que ce soit la comparaison la plus pertinente.
La question qu'il convient plutôt de se poser est de savoir si le procédé permet de respecter les cotes critiques sur la pièce réelle, dans les quantités requises, sans imposer d'usinage superflu ni entraîner une chaîne de production instable.
Dans certains projets, la fonderie de précision est clairement l'option la plus précise. Dans d'autres, la fonderie en moule permanent est déjà suffisamment précise, et payer pour bénéficier d'une plus grande liberté géométrique n'apporte rien.
Le moulage de précision devrait permettre de réduire la charge de travail liée à la fabrication, et non pas simplement transférer les coûts d'un service à un autre.
 French
 English
 Spanish
 Portuguese
 German
 Italian
 Arabic
 Russian
 Korean
 Japanese
 Indonesian
 Chinese